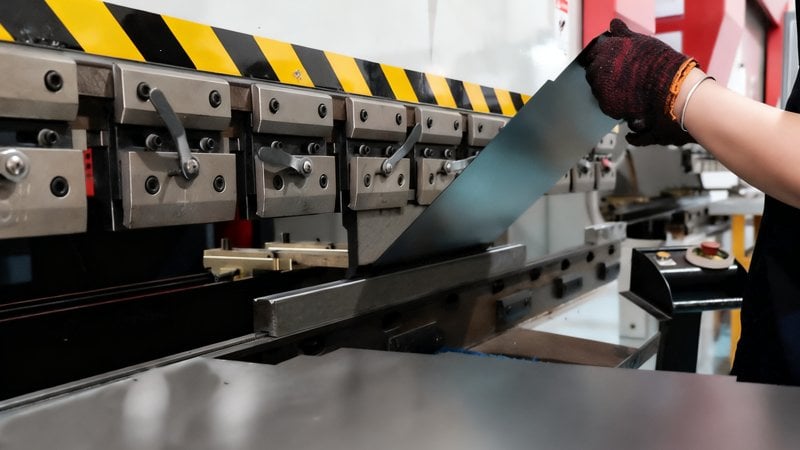
曲げ加工能力の概要
当社の板金曲げ加工は、単純な角度曲げから複雑な多フランジ構造まで、幅広い部品形状に対応できるよう設計されており、角度を精密に制御し、後工程の組立てに必要な寸法を安定して再現します。精密な金属曲げ加工やアルミ板曲げ加工も、試作から量産まで承ります。鉄板曲げ、ステンレス曲げ加工、アルミ曲げ加工など、軟鋼・ステンレス・アルミなど各種金属板の曲げ加工に対応します。鉄板を曲げる、ステンレス板を曲げる、アルミ板を曲げる、金属を曲げる、鉄を曲げるなど、各種板材の曲げにも対応します。
CNC曲げ精度
- • CNC制御のプレスブレーキによる曲げ加工
- • 標準的な角度公差:±0.5°、ロット間でも安定。
大型部品の対応
- • 標準的なプレスブレーキの最大曲げ長さ:3000mmまで
- • 大型パネルや筐体部品に適しています
板厚対応範囲
- • 標準的な板厚範囲:0.5〜6.0mm — 3mm鉄板曲げ・6mm鉄板曲げ・アルミ2mm曲げ・アルミ3mm曲げなどのご依頼も承ります
- • 材料と板厚に応じて最適化した曲げ工程
材料の多様性
- • アルミの曲げ加工、ステンレス・軟鋼などの曲げ加工 — 銅板の曲げにも対応
- • アルミ曲げ加工は3003、5005、5052、6061、6061-T6に対応
- • 亜鉛メッキ鋼板・プレコート鋼板、SS400曲げ加工・S45C曲げ加工・SUS曲げ加工・SUS304曲げ加工・A5052曲げ加工・A2017曲げ加工などの各種鋼材、SUS折り曲げ・SUS板曲げ・アルミ平板曲げ・アルミパネル曲げ加工・アルミプレート曲げ加工・アルミ複合板曲げ・アルミ手曲げ・アルミステー曲げ・アイアン曲げ加工にも対応
複雑な曲げ形状
- • 多フランジ部品、箱物、チャンネル材、筐体
- • 設計ごとに金型と曲げ順序を最適化
エンジニアリングサポート
- • 必要に応じて曲げ代と曲げ半径を検討
- • 製造フィードバックで嵌合と歩留まりを改善
- • 設計と材料の選定を見直し、単価を低減
曲げ精度・再現性・エンジニアリングサポートが重要なプロジェクトに適しています。
アイデアを、カタチに。
CNC曲げ加工能力:
CNCプレスブレーキによる曲げ加工 — TRUMPF TruBend(ドイツ):
- 標準的なプレスブレーキの最大曲げ長さ:3000mmまで
- 標準的な角度公差:±0.5°
- 板金曲げ加工の計算と曲げ半径を部品ごとに検討
材料板厚:
- 軟鋼:6.0mmまで
- ステンレス:4.0mmまで
- アルミニウム:6.0mmまで
材料タイプ:
- 軟鋼、亜鉛メッキ鋼板、ステンレス鋼、ジンテック、アルミニウムなど
板金曲げ加工で重要なこと
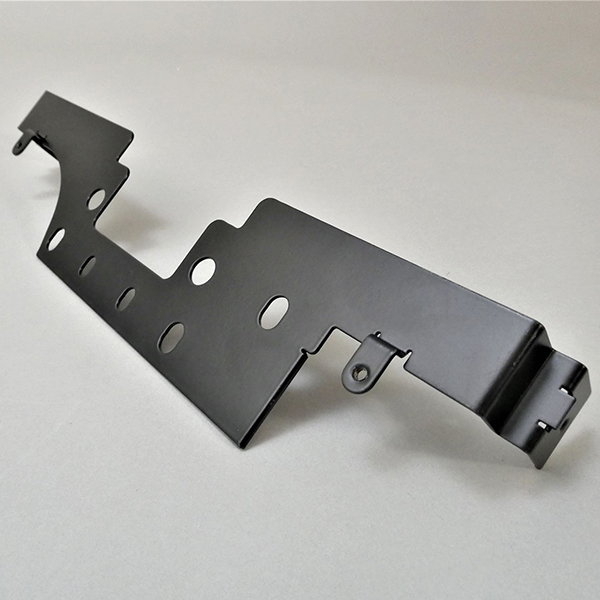
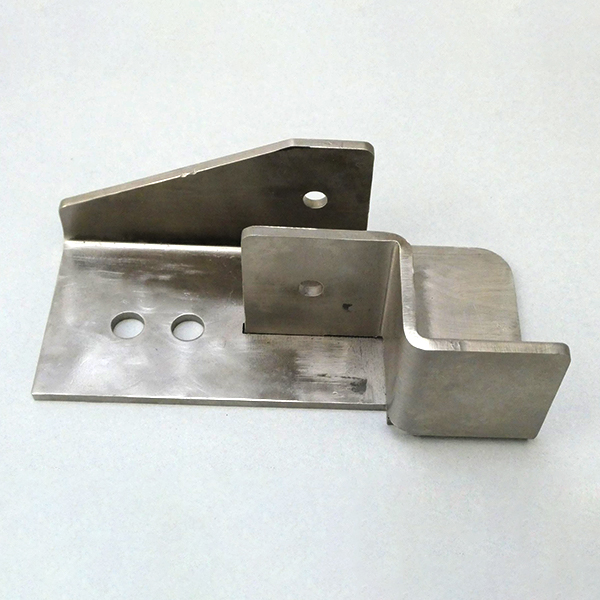
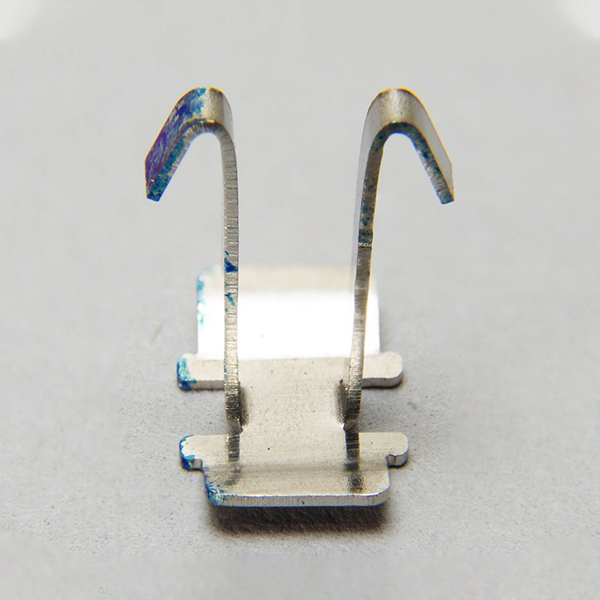
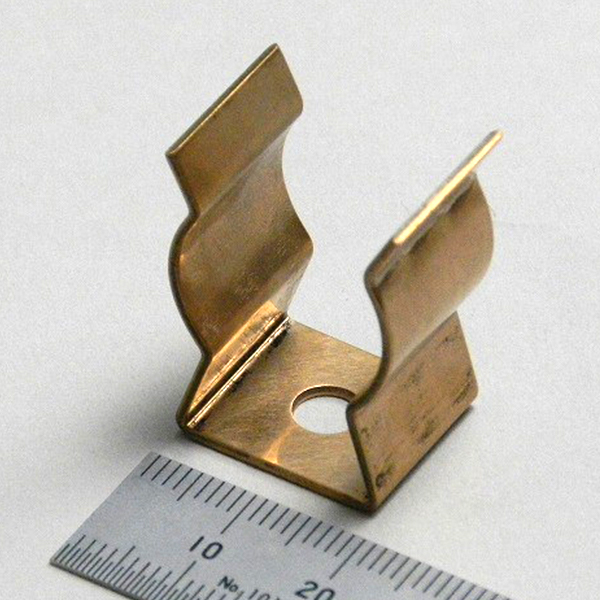
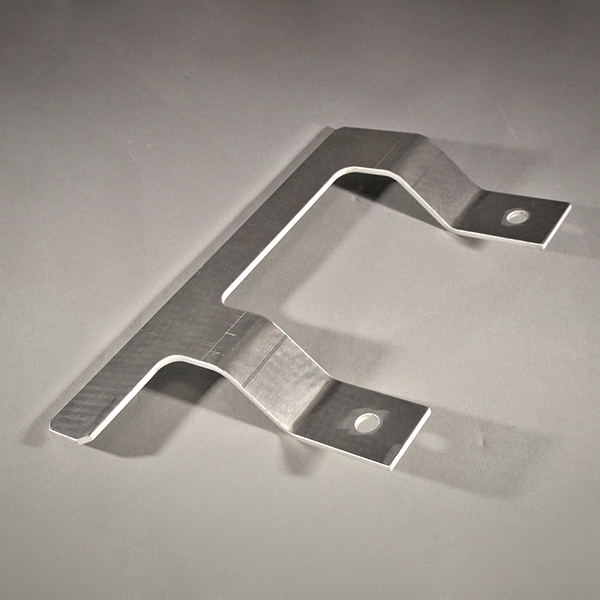
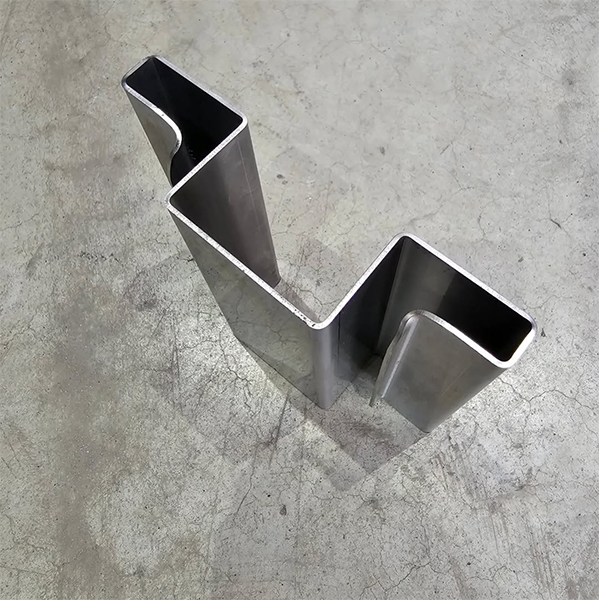
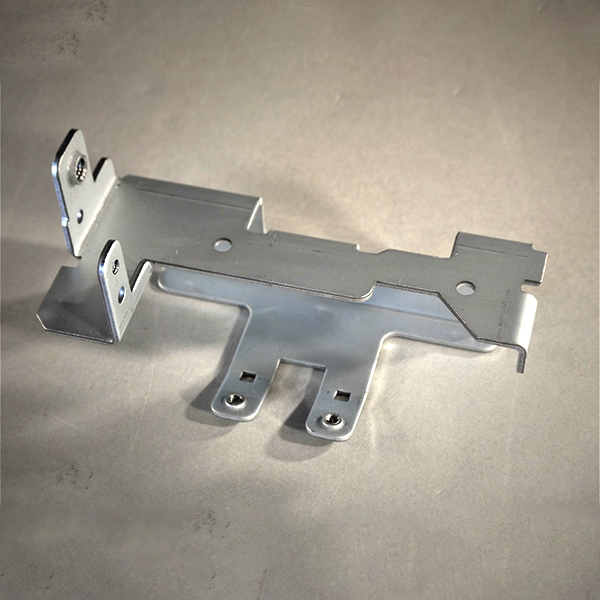
板金曲げ・折り曲げ加工の実例
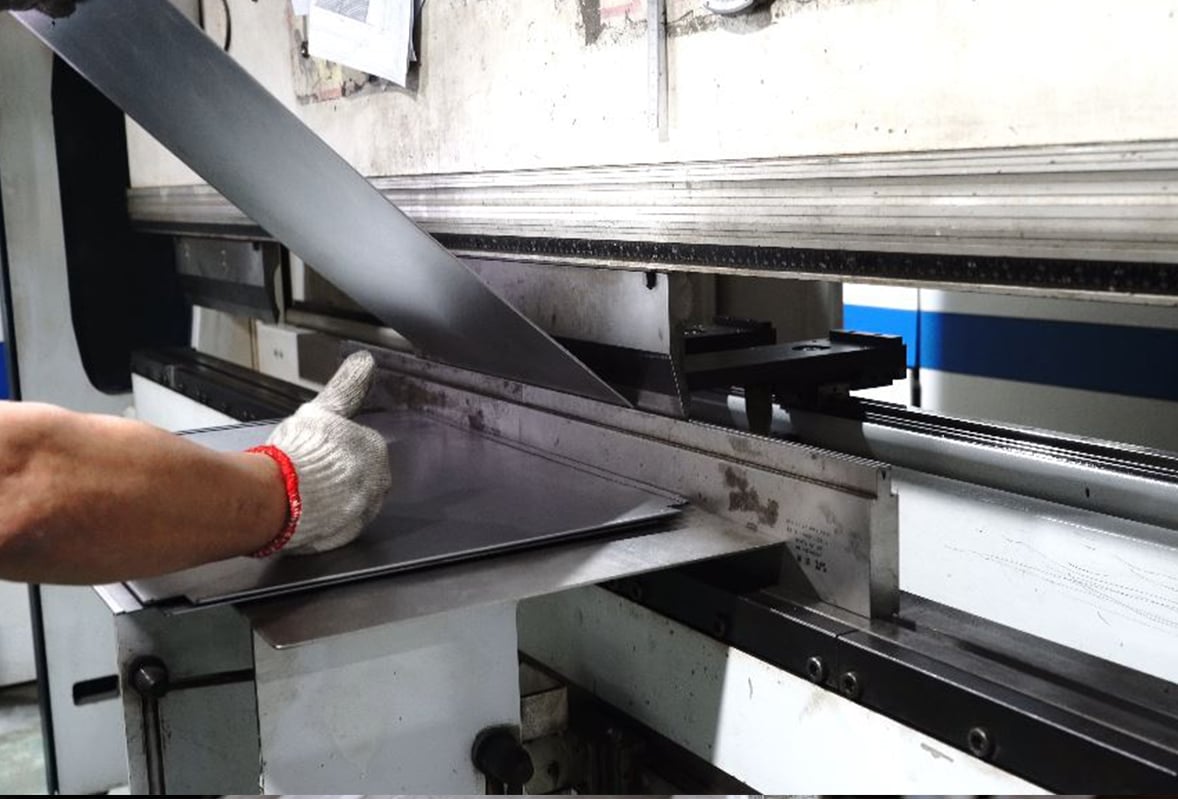
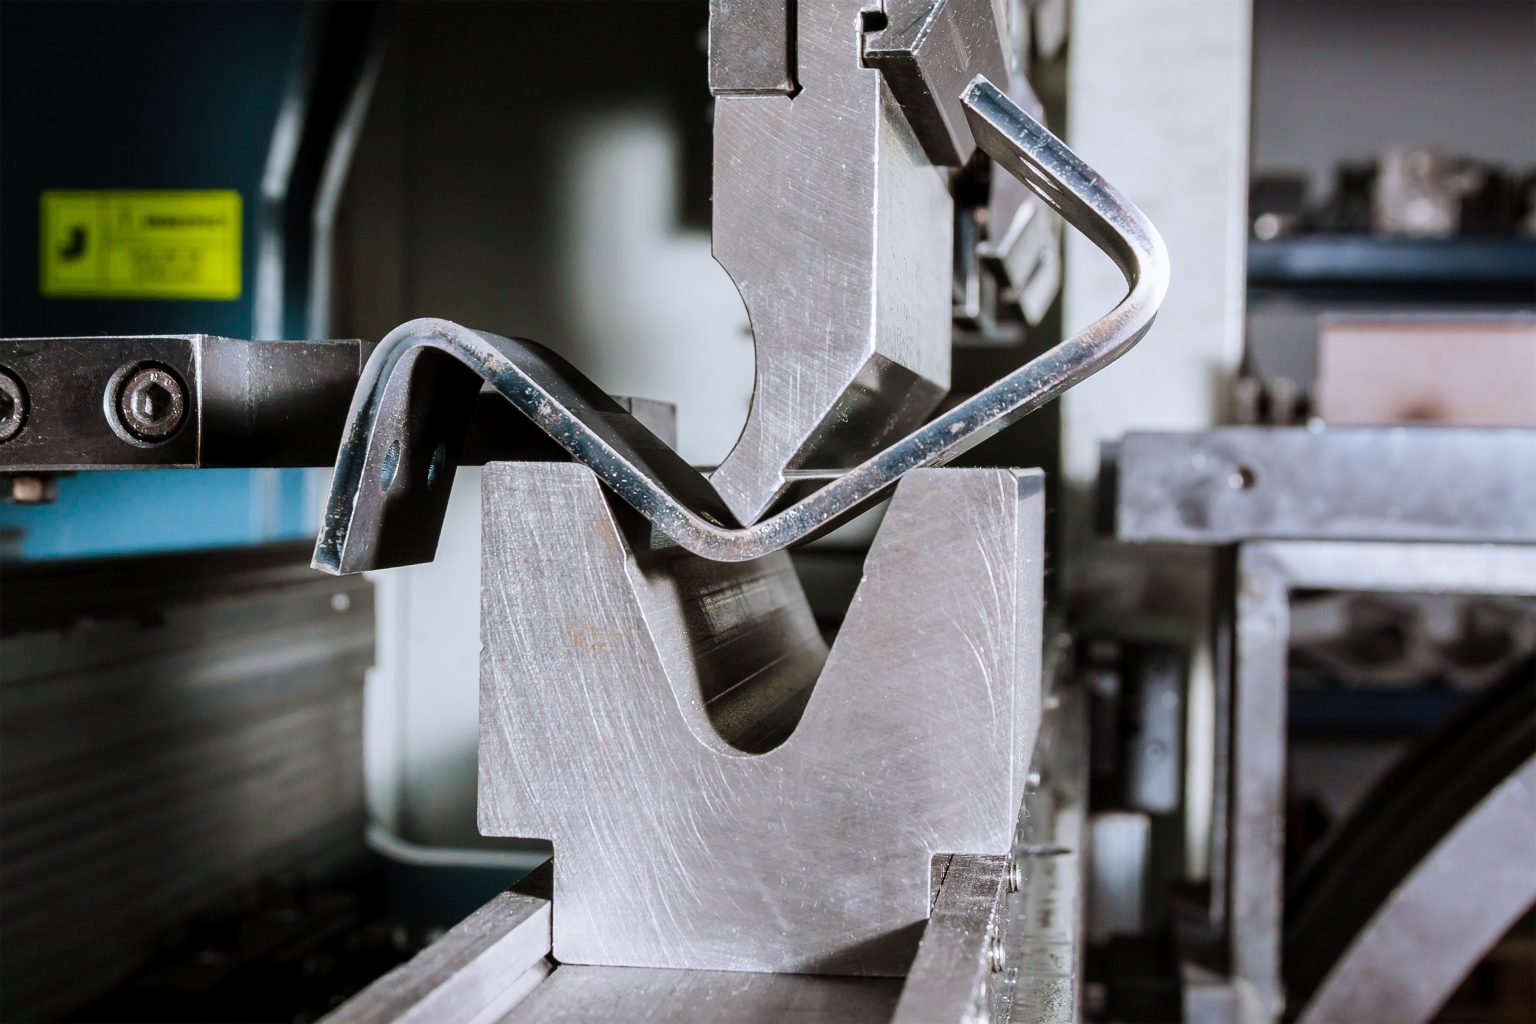
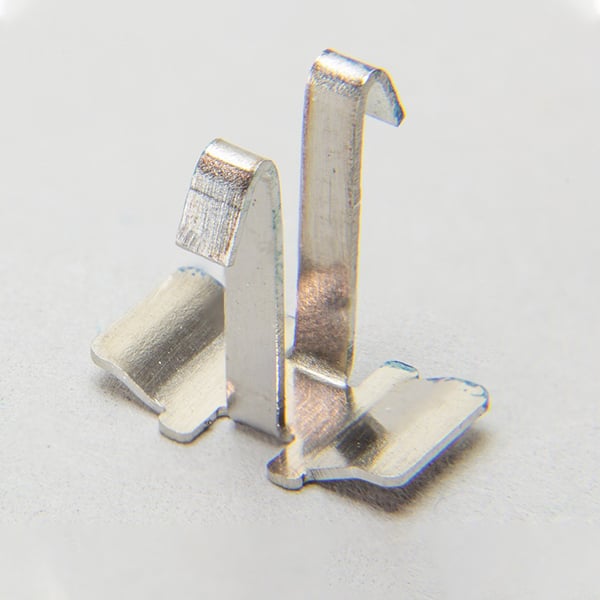
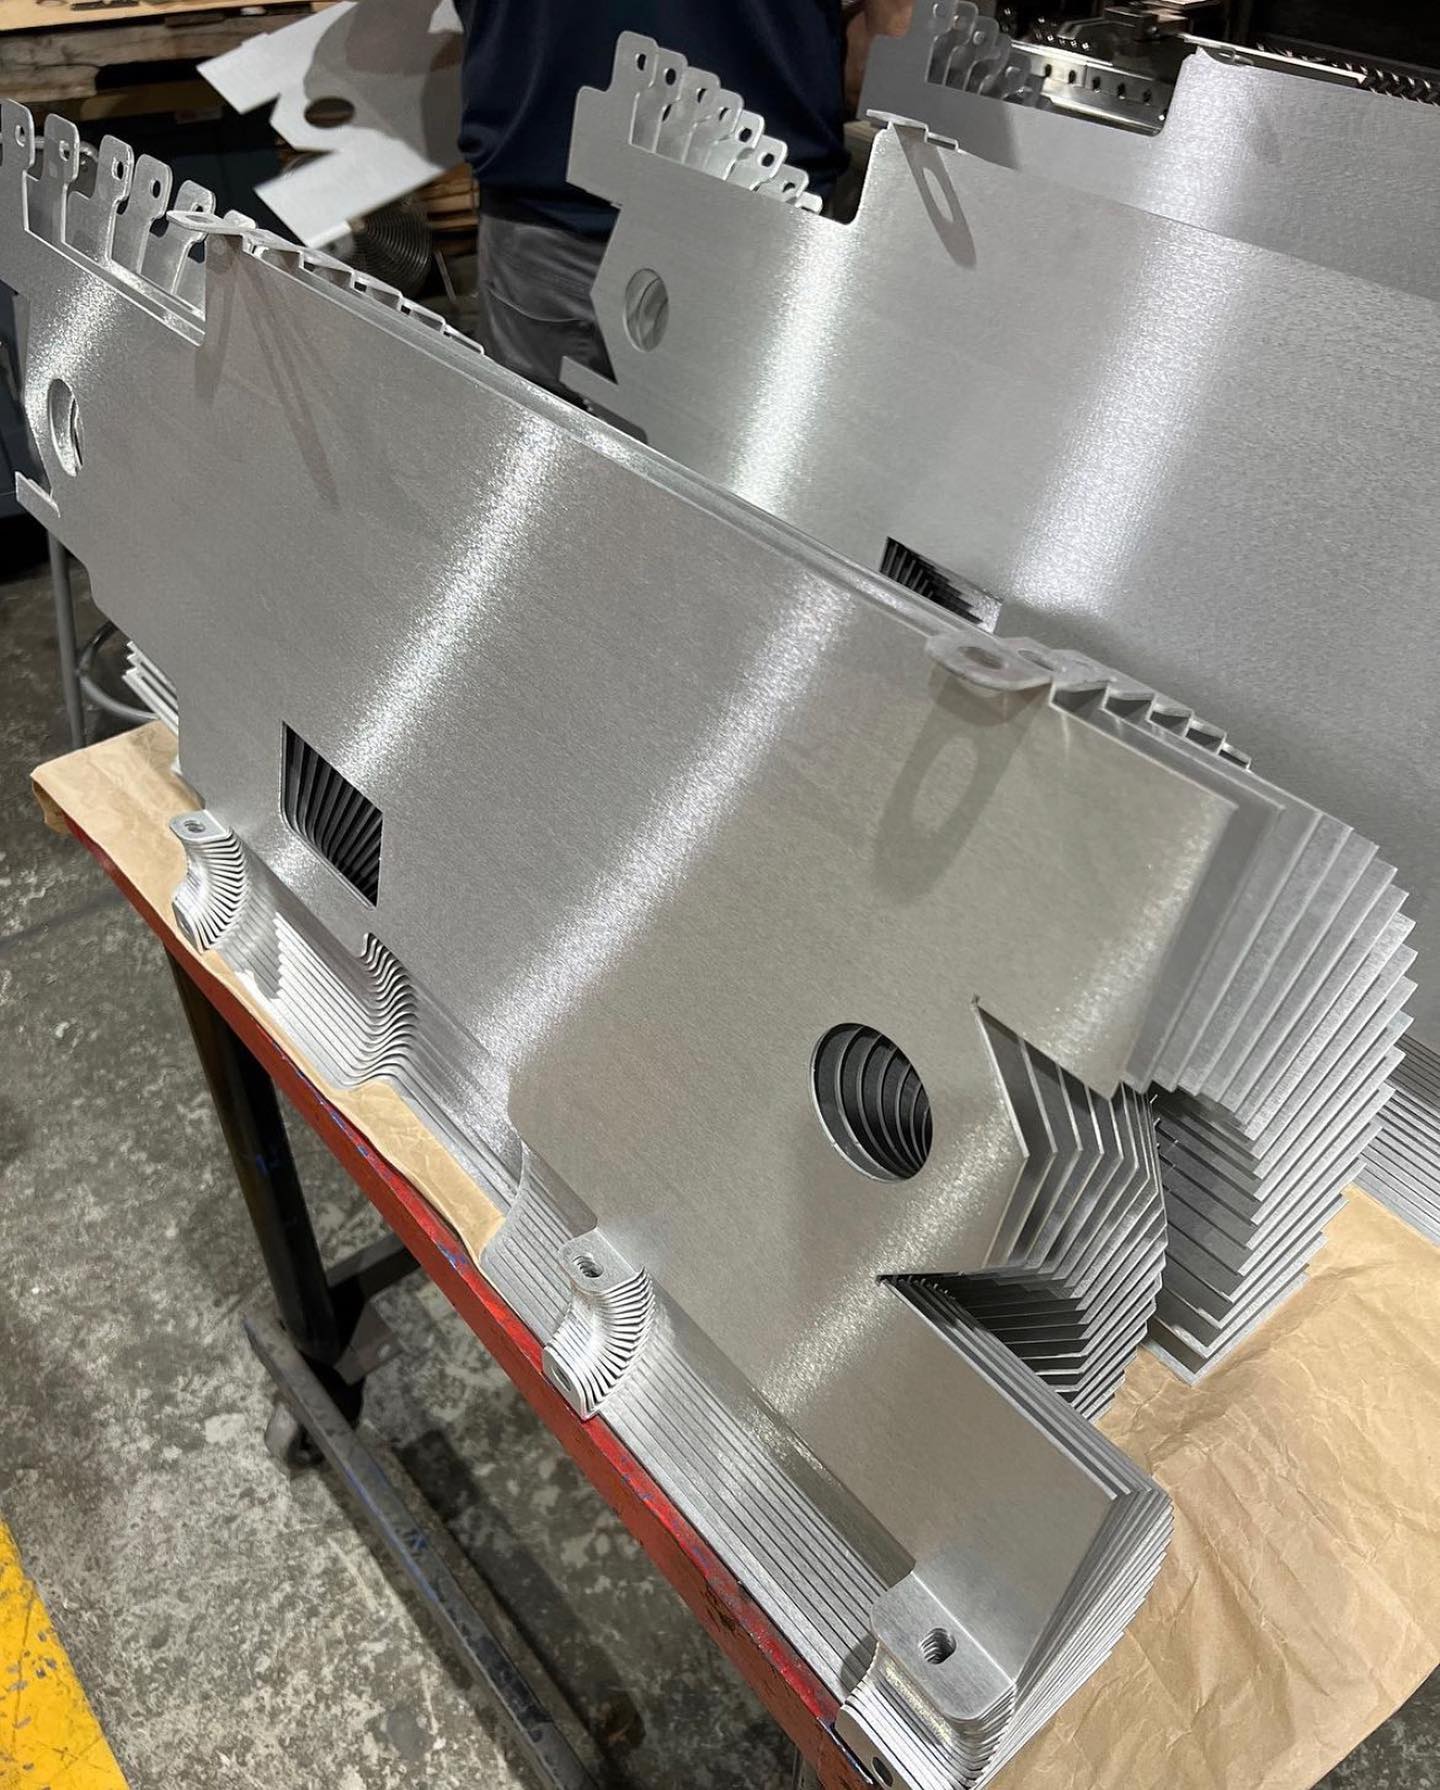
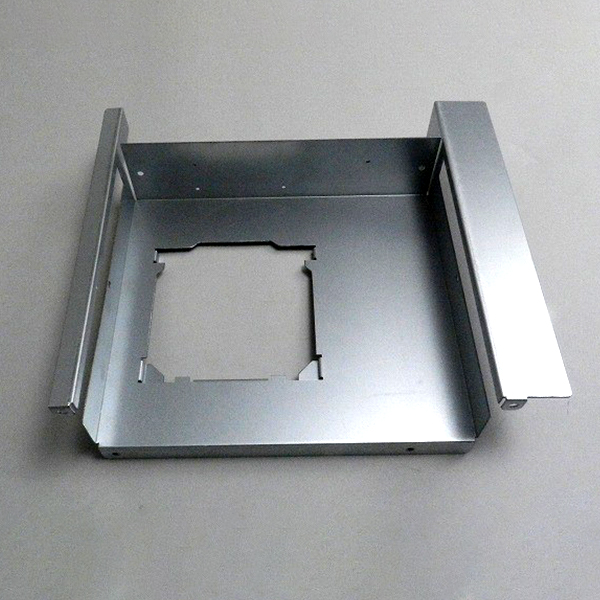
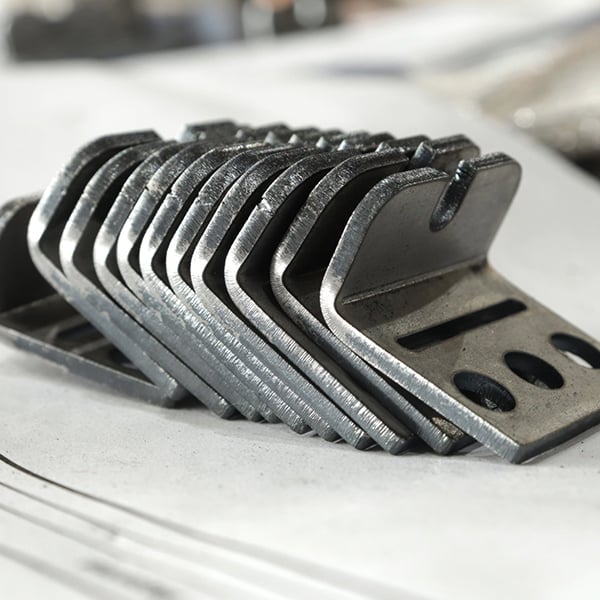
お客様の図面に基づいて製造した板金折り曲げ・曲げ加工の実例です。ステンレス、アルミ、軟鋼などの部品を幅広く網羅し、材料・部品サイズ・曲げの複雑さもさまざまです。安定した角度管理、寸法精度、そのまま組立てられる仕上がりを示しています。
お客様の声
精度と信頼性で、世界中の主要メーカーから選ばれています
Lukas M.
「複数の部品に複数回の曲げと厳しいクリアランスが必要でしたが、曲げ順序が適切に処理され、追加調整なしで組み上がりました。」
Marco T.
「チームは曲げの制約をよく理解し、曲げ半径や曲げ代について実践的なフィードバックをしてくれました。おかげで手直しが減り、全体の歩留まりが向上しました。」
Daniel S.
「部品は最小限の調整で組立て可能な状態で届きました。穴の位置合わせと曲げ精度は、大型パネルでもよく管理されていました。」
David H.
「1バッチあたり1,500〜3,000個の曲げ部品を購入しています。ZhongXinは曲げ角度が安定し、対称性にも優れています。不良はごくわずかで、納期はいつも厳守。信頼できる長期的なパートナーです。」
板金曲げ加工サービスに関するよくあるご質問
私たちは中国広東省中山市にある板金曲げ加工・板金加工の工場で、商社ではありません。自社の板金工場、エンジニアチーム、生産スタッフを擁し、世界中のお客様のオーダーメイド板金加工プロジェクトを直接承っています。
当社の対応工程はレーザー切断、CNC曲げ、溶接、研削・表面処理です。曲げとレーザー切断にはTRUMPFの設備を使用しており、お客様の図面から直接プログラミングして加工できます。板金曲げ加工と併せて、専用のパイプ曲げ加工。
自社設備の能力を超える部品や特殊な工程が必要な場合は、必要に応じて優れた専門サプライヤーと連携します。こうすることで、お客様の設計を1台の機械の能力に縛られることなく、プロジェクト全体を一貫して承れます。
すべての材料と板厚に当てはまる単一の最小値はありません — 板金曲げ限界は、実現できる曲げ半径やフランジ寸法と同じく、材料、板厚、曲げ半径、V溝金型の幅、金型、曲げ方向などの要因によって決まります。
標準的な曲げ加工では、材料と板厚に応じて適切な金型と曲げパラメータを選定します。設計にごく小さなフランジや厳しい内側曲げ半径がある場合は、生産前に製造可否を評価します。
非常に狭いフランジや、より高い寸法精度が求められる構造では、必ずしも1回の曲げだけに頼るわけではありません。部品形状に応じて、異なる曲げ・成形・二次加工を組み合わせた多工程プロセスを構築し、必要な最終寸法をより正確に実現できます。
したがって、ある寸法を製造できるかどうかは、プレスブレーキの単一工程の能力だけで決まるものではありません。製造プロセスを選定する際には、部品全体の形状と必要な寸法を考慮します。
標準的なCNCプレスブレーキは0.5〜6.0mmの板厚に対応し、曲げ長さは3000mmまでです。より大きく重い部品 — 長尺曲げ(曲げ長さ4メートル超)や板厚約20mmまでの鋼板 — には、能力のあるパートナー設備と連携します。これにより、自社のプレスブレーキでは大きすぎる、または厚すぎる板材も曲げられます。自社設備とパートナーネットワークを合わせ、薄板から厚板まで、大型パネルや筐体向けの曲げ板金を含む幅広い板金曲げ加工に対応します。
最大板厚と曲げ長さは互いに独立した仕様ではありません。たとえば、20mmの鋼板を4メートルにわたって曲げるには、短い部品を曲げるよりもはるかに大きな曲げ能力が必要です。必要な能力は、材料、曲げ長さ、角度、内側曲げ半径によっても変わります。
そのため、材料、板厚、曲げ長さ、曲げ角度、内側曲げ半径を基に必要な能力を評価し、作業に適した設備を選定します。
部品が自社設備の能力を超えていても、技術的に外注加工に適していれば、適切な設備とサプライヤーを調整して作業を完了させます。
板曲げや板金成形には、主にCNCプレスブレーキによる曲げ加工を用い、部品形状に応じて適切な金型、V溝金型の幅、曲げ順序を選定します。
標準的な90°曲げ、V曲げ、U曲げ加工、R曲げ加工、アール曲げ、Z曲げ、多角度曲げ、シカル曲げ加工(Vカット曲げ・ピン角曲げ)、箱曲げ、四方曲げ、連続した複数回の曲げが必要な部品を製造できます。
複雑な部品では、生産前に曲げ順序、金型、位置決め方法、曲げ同士の干渉の可能性を検討します。必要に応じて、量産に入る前に試し曲げや初品検証を行います。
従来の曲げ加工が最適でない特殊な形状では、部品を単一の曲げ方法に押し込むのではなく、代替の成形や二次加工のソリューションを開発することもできます。
理想的には、2Dの設計図面と3Dモデルをご提供ください。
2D図面からは、仕上がり寸法、材料、板厚、公差、表面仕上げ、その他の技術要件を確認できます。3Dモデルは、全体形状、曲げの関係、組立て構造の理解に役立ちます。
2D図面しかない場合でも、評価のために送っていただけます。単純な部品であれば、主要寸法と製造要件が明確に指定されていれば、通常はお見積りできます。
すでに展開図をお持ちの場合は、それもご提供いただけます。ただし通常は、最終部品の寸法、材料、板厚、曲げ半径、実際の製造条件に基づいて展開図を再計算します。提供された展開図からそのまま製造するわけではありません。
これらの情報をすべてご提供いただけない場合でも問題ありません — まずはお問い合わせください。必要な詳細を正確にお伝えします。
板金曲げ加工に加えて、当社は次の工程も提供できます:レーザー切断、パンチング・プレス加工、溶接(MIG溶接・TIG溶接を含む)、研削、粉体塗装、ステンレス加工、その他の付帯工程。
たとえば、完成した板金筐体はレーザー切断、曲げ、溶接、研削、粉体塗装を経て、続いて組立てまでを、一貫したプロジェクトの一環として行えます。
曲げ加工を単独のサービスとして提供することも、お客様の図面に従って完成した板金部品を製造することもできます。
特殊な材料、特殊な表面仕上げ、または自社設備の能力を超える工程については、優れた専門サプライヤーと連携し、全体の品質と納期を統括します。
曲げ公差は、材料、板厚、部品寸法、曲げ長さ、構造の複雑さ、求められる公差によって異なります。
標準的な板金曲げ加工では、通常、曲げ角度を約±0.5°に管理できます。寸法公差は部品サイズと形状に応じて決定します。より厳しい要求のある重要寸法については、個別に工程評価と検査を行います。
適切な材料・サイズ・加工条件のもとでは、特定の重要寸法の精度は約±0.02mm(±0.02mm / 0.02ミリメートル)に達することがあります。これは、すべての板金曲げ寸法をこの水準に保てるという意味ではありません。標準的な板金部品では実際の製造条件に応じて現実的な公差を設定し、重要寸法にはより厳しい管理と検査方法を用います。
高精度部品では、試し曲げ、初品測定、曲げ補正、工程内検査、そして最終寸法検査 を組み合わせて重要寸法を管理します。
納期は、注文数量、材料、部品の複雑さ、曲げ回数、およびレーザー切断・溶接・表面仕上げなどの工程が含まれるかどうかによって異なります。
目安として:
サンプル / 試作:通常約10日
量産注文:通常約30日
これらは標準的なプロジェクトの一般的な納期であり、すべての注文に対する固定の約束ではありません。単純な部品や在庫のある材料を使うプロジェクトはより早く完了することがあり、複雑な部品、多工程のプロジェクト、特殊な材料や仕上げが必要な注文はより長くかかることがあります。
図面、数量、材料、技術要件が確定したら、実際の生産計画に基づいて具体的な納期をご提示します。ご希望の納品日がある場合は、お見積り依頼時にお知らせください。それに応じてスケジュールを評価します。
当社は、単品の試作や小ロットから、より大きな量産まで、板金曲げ加工のプロジェクトに対応できます。
寸法や組立ての検証用にサンプルが必要な場合は、生産に入る前にお客様の図面に従って試作品を製造できます。
量産注文では、数量、材料の調達、生産効率、表面仕上げの要件などの要素に基づいてコストを計算します。
したがって、お客様に高い最小注文数量を求めることはありません。価格は各プロジェクトの実際の要件に応じて評価します。
はい。
複数回の曲げ、異なる曲げ方向、短いフランジ、U字構造、箱構造、複数の加工工程を伴う複雑な板金部品を製造でき、試作品や小ロット生産にも対応します。
複雑な部品では、生産前に曲げ順序、金型、位置決め方法、機械能力を、すでに成形した部分との潜在的な干渉も含めて検討します。
特に複雑な部品では、まずエンジニアリングレビューと試作を行い、寸法と工程を検証してから量産に移ります。また、お客様の図面に従って、オーダーメイドの曲げ板金や小ロットの曲げ板も製造しています。
曲げ時のスプリングバック、変形、割れは、材料、板厚、材料強度、内側曲げ半径、V溝金型の幅、曲げ方向、加工パラメータなどの要因に影響されます。
たとえば、高張力鋼、ステンレス鋼、アルミニウムは、軟鋼とは異なるスプリングバック特性を持ちます。より厚い材料とより小さな曲げ半径は、一般により厳密な工程管理を必要とします。
材料と部品形状に応じて適切な金型、V溝金型の幅、曲げ順序、加工パラメータを選定し、試し曲げと初品検査を通じて工程を調整します。
スプリングバックが大きい部品では、曲げ深さと補正パラメータを調整し、最終角度を図面の要求に近づけます。割れが生じやすい材料では、曲げ方向、内側曲げ半径、材料の状態に特に注意を払います。
はい。
当社は、お客様の板金設計を製造の観点からレビューし、基本的なDFM(Design for Manufacturing)フィードバックを提供できます。
当社のエンジニアチームは通常、次の点を確認します:
- 材料と板厚が適切か
- 内側曲げ半径が適切か
- 曲げフランジが十分な大きさか
- 穴やスリットが曲げ線に対して適切に配置されているか
- 曲げ順序が実現可能か
- 金型の干渉がないか
- 設計に変形や割れを引き起こす可能性のある形状が含まれていないか
- 展開図が実際の製造プロセスに適しているか
設計が製造の難易度、コスト、品質リスクを大幅に高める可能性がある場合は、生産前にお客様と協議し、可能であれば、部品の機能を維持しつつ製造性を改善する代替案を提案します。
お客様ご自身の展開図を参考としてご提供いただけますが、当社は通常、提供された展開図を確認せずにそのまま製造することはありません。
必要な展開図は、材料、板厚、曲げ半径、金型、曲げ方法、実際の製造条件によって異なります。仕上がり部品の寸法が同じであっても、異なる材料、設備、曲げ工程では異なる展開寸法が必要になることがあります。
したがって、お客様が要求する完成部品の寸法を基に展開図を再計算し、実際の材料と製造プロセスに応じて調整します。
目標は、お客様の元の展開図をそのまま維持することではなく、最終的な曲げ部品が図面の要求を満たすことを確実にすることです。