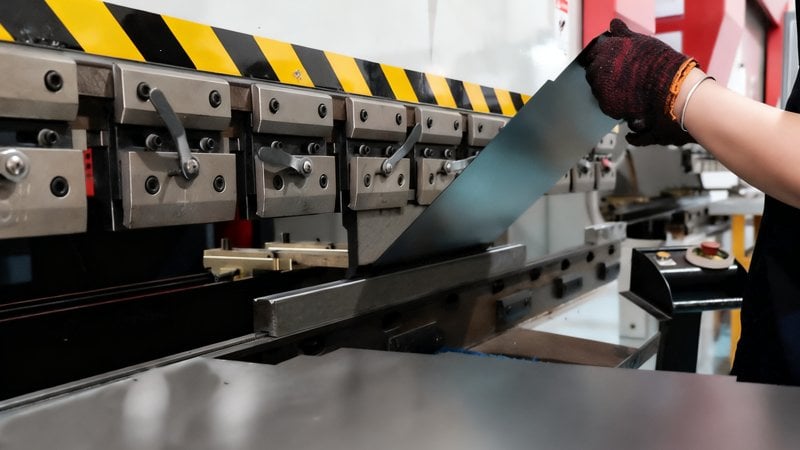
Overzicht: plaat kanten, plaat zetten en plaat buigen op maat
Ons proces voor plaatbuigen en het zetten van plaatwerk is ontworpen voor een breed scala aan onderdeelgeometrieën, van eenvoudige hoekbuigingen tot complexe constructies met meerdere flenzen, met gecontroleerde hoeken en consistente maatvoering voor de daaropvolgende montage. Wij verzorgen ook nauwkeurig metalen plaat buigen en aluminium plaat zetten op maat, van prototype tot serieproductie. Daarnaast verzorgen wij plaatmateriaal buigen in constructiestaal, roestvrij staal en aluminium enz.; u kunt bij ons ook staalplaat buigen of rvs plaat zetten. Wilt u plaat laten buigen, plaat laten zetten, plaat laten kanten of rvs plaat laten zetten? Dat doen wij op maat.
CNC-buignauwkeurigheid
- • CNC-gestuurd buigen op de kantbank
- • Typische hoektolerantie: ±0,5°, stabiel over de hele serie.
Grote onderdelen
- • Maximale buiglengte op onze standaard kantbanken: tot 3000 mm
- • Geschikt voor grote plaat zetten en dikke plaat zetten, grote panelen, behuizingen en het zetten van groot plaatwerk — plaat zetten 6 meter is bespreekbaar
Plaatdiktebereik
- • Typisch diktebereik: 0,5 – 6,0 mm — 3mm plaat buigen, 5mm plaat buigen, aluminium plaat 4mm buigen en 10mm plaat zetten behoren ook tot de mogelijkheden
- • Buigstrategie geoptimaliseerd per materiaal en dikte
Veelzijdige materialen
- • Plaatstaal buigen, stalen plaat buigen, staalplaat zetten, aluminium plaat buigen (in België: aluminium plaat plooien), aluminum plaat zetten, roestvrij staal buigen, rvs plaat op maat zetten en rvs plaat op maat buigen — wij buigen ook koperplaat, koperen plaat buigen, messing plaat zetten, ijzer plaat buigen, ijzeren plaat zetten, geperforeerde plaat zetten, chrome plaat zetten en cortenstaal plaat zetten enz.
- • Aluminium buigen in de legeringen 3003, 5005, 5052, 6061 en 6061-T6 — aluminium plaat op maat buigen en aluminium plaat buigen prototype behoren ook tot de mogelijkheden
- • Ook gegalvaniseerde en voorgelakte plaat, zinken plaat zetten, zetten van verzinkte plaat en sendzimir plaat zetten
Complexe buiggeometrie
- • Plaat buigen bol en plaat buigen in hoek, onderdelen met meerdere flenzen, kasten, U-profielen en behuizingen
- • Gereedschap en buigvolgorde geoptimaliseerd per ontwerp
Ondersteuning op engineeringniveau
- • Buigtoeslag en radius waar nodig nagerekend, zodat wij plaatwerk strak zetten
- • Productiefeedback om passing en rendement te verbeteren
- • Ontwerp- en materiaalkeuzes nagerekend om de stukprijs te verlagen
Geschikt voor projecten waar buignauwkeurigheid, herhaalbaarheid en technische ondersteuning cruciaal zijn.
Wij maken uw idee werkelijkheid.
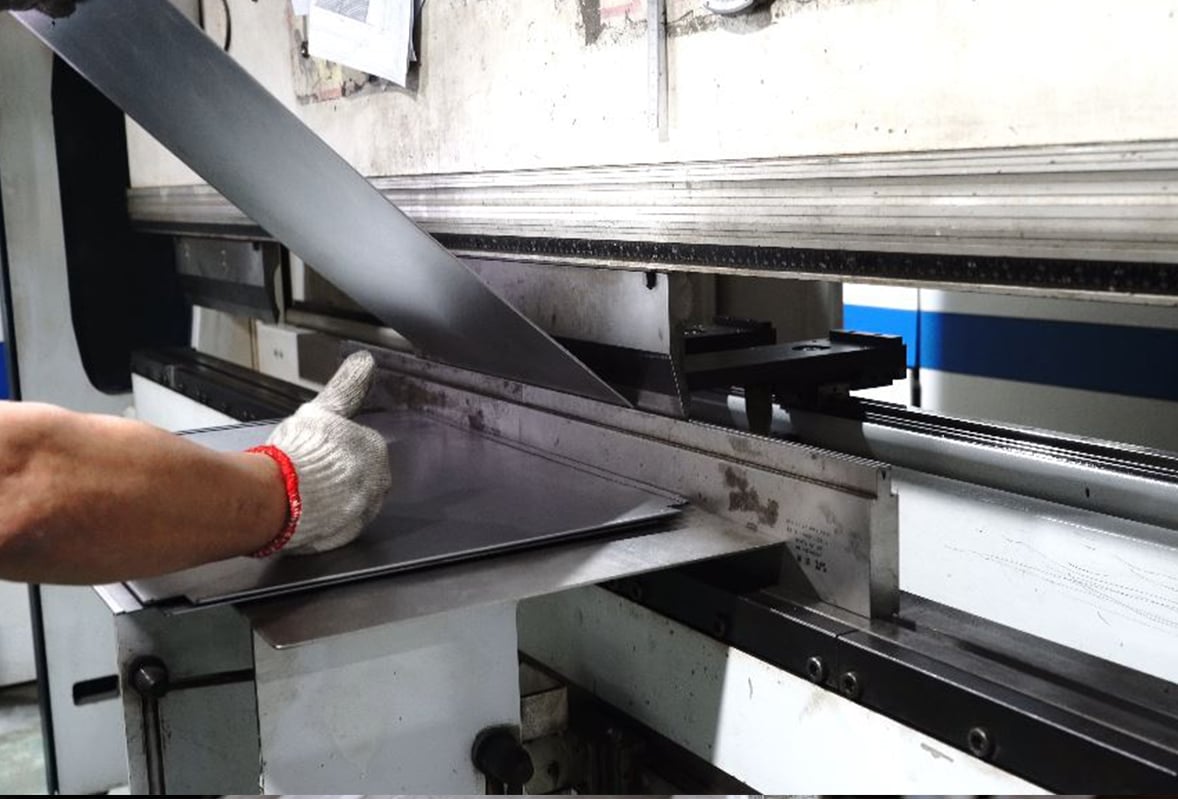
Metaal plaat buigen en plaatzetten op de CNC-kantbank:
Buigen op de CNC-kantbank — TRUMPF TruBend (Duitsland):
- Maximale buiglengte op onze standaard kantbanken: tot 3000 mm
- Typische hoektolerantie: ±0,5°
- Buigberekening en buigradius per onderdeel nagerekend
Materiaaldikte:
- Constructiestaal: tot 6,0 mm
- Roestvrij staal: tot 4,0 mm
- Aluminium: tot 6,0 mm
Materiaalsoorten:
- Constructiestaal, gegalvaniseerd staal, roestvrij staal, Zintec, aluminium enz.
Waar het op aankomt bij plaat buigen
Hoe buignauwkeurigheid wordt beheerst, waarom ±0,5° belangrijk is bij montage en wat hoekinstabiliteit veroorzaakt.
CNC plaatbewerking buigen: nauwkeurigheid en controle
CNC-buignauwkeurigheid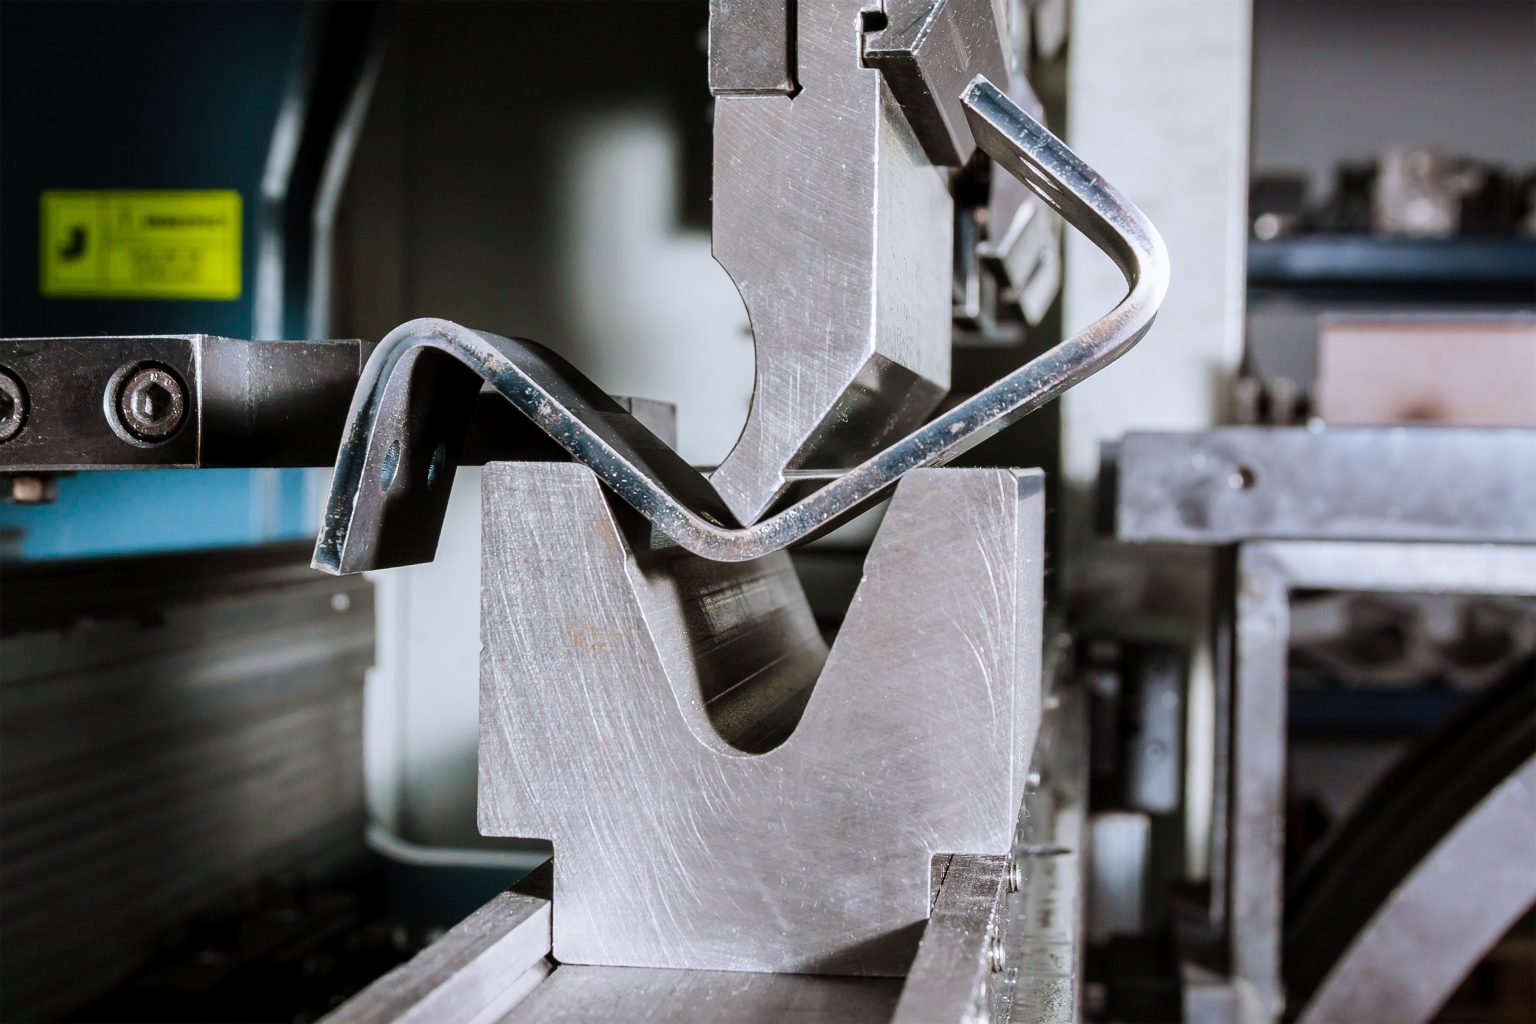
Complex, groot en meerstaps buigen vraagt meer dan machines alleen — het vereist proceskennis en productiestabiliteit.
Complex buigen vereist vakbekwaamheid
Complexe buigcapaciteit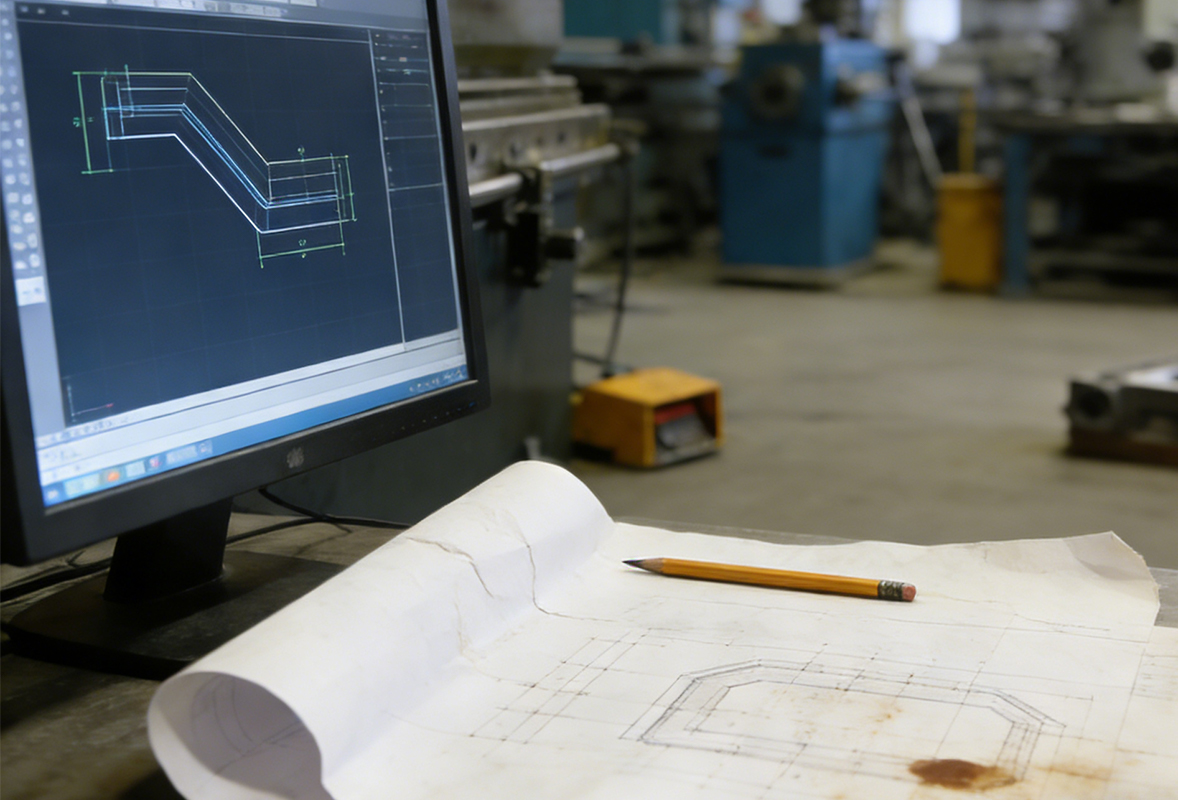
Kleine ontwerpkeuzes in radius, volgorde en geometrie kunnen kosten en herwerk flink verlagen.
Ontwerpkeuzes die de buigkosten verlagen
Buigkosten verlagenProjecten: plaatwerk buigen en zetten
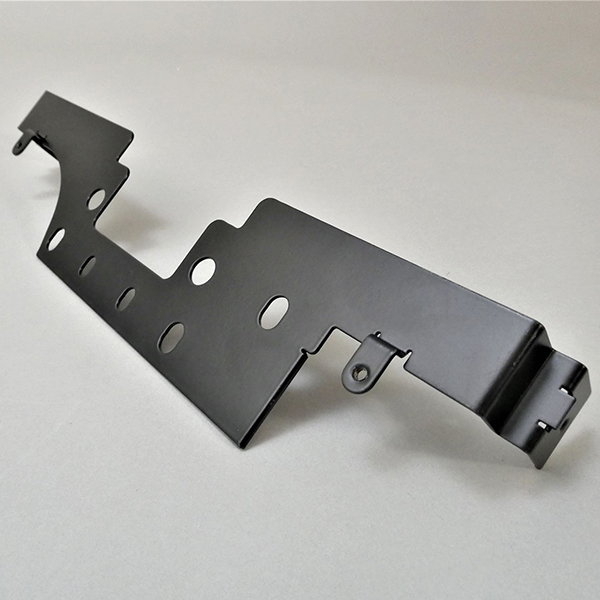
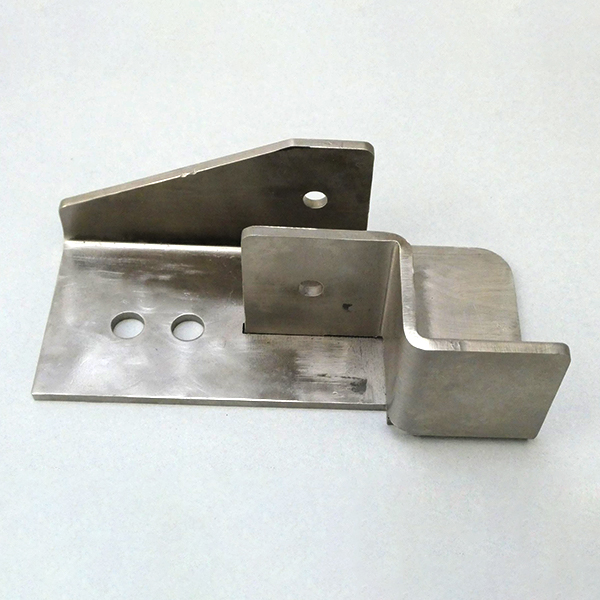
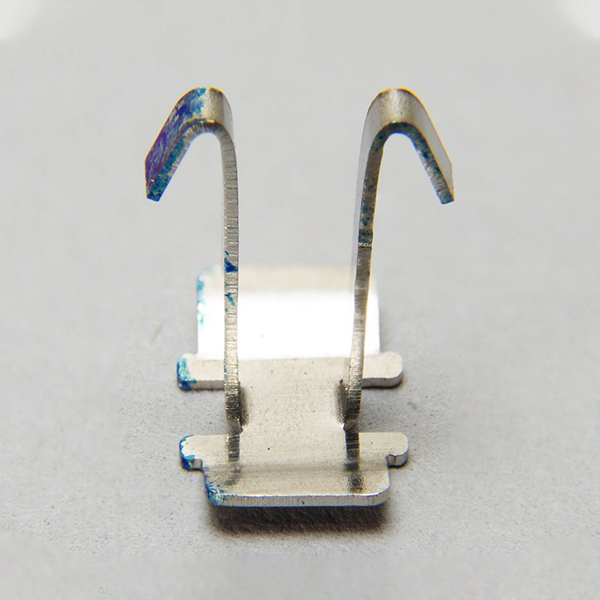
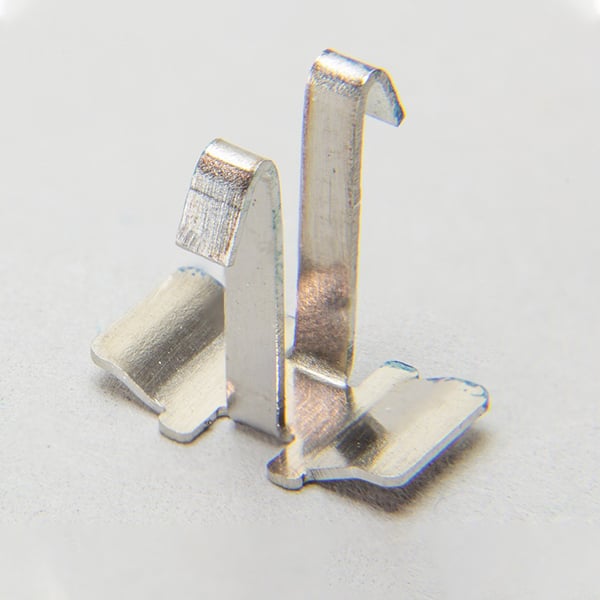
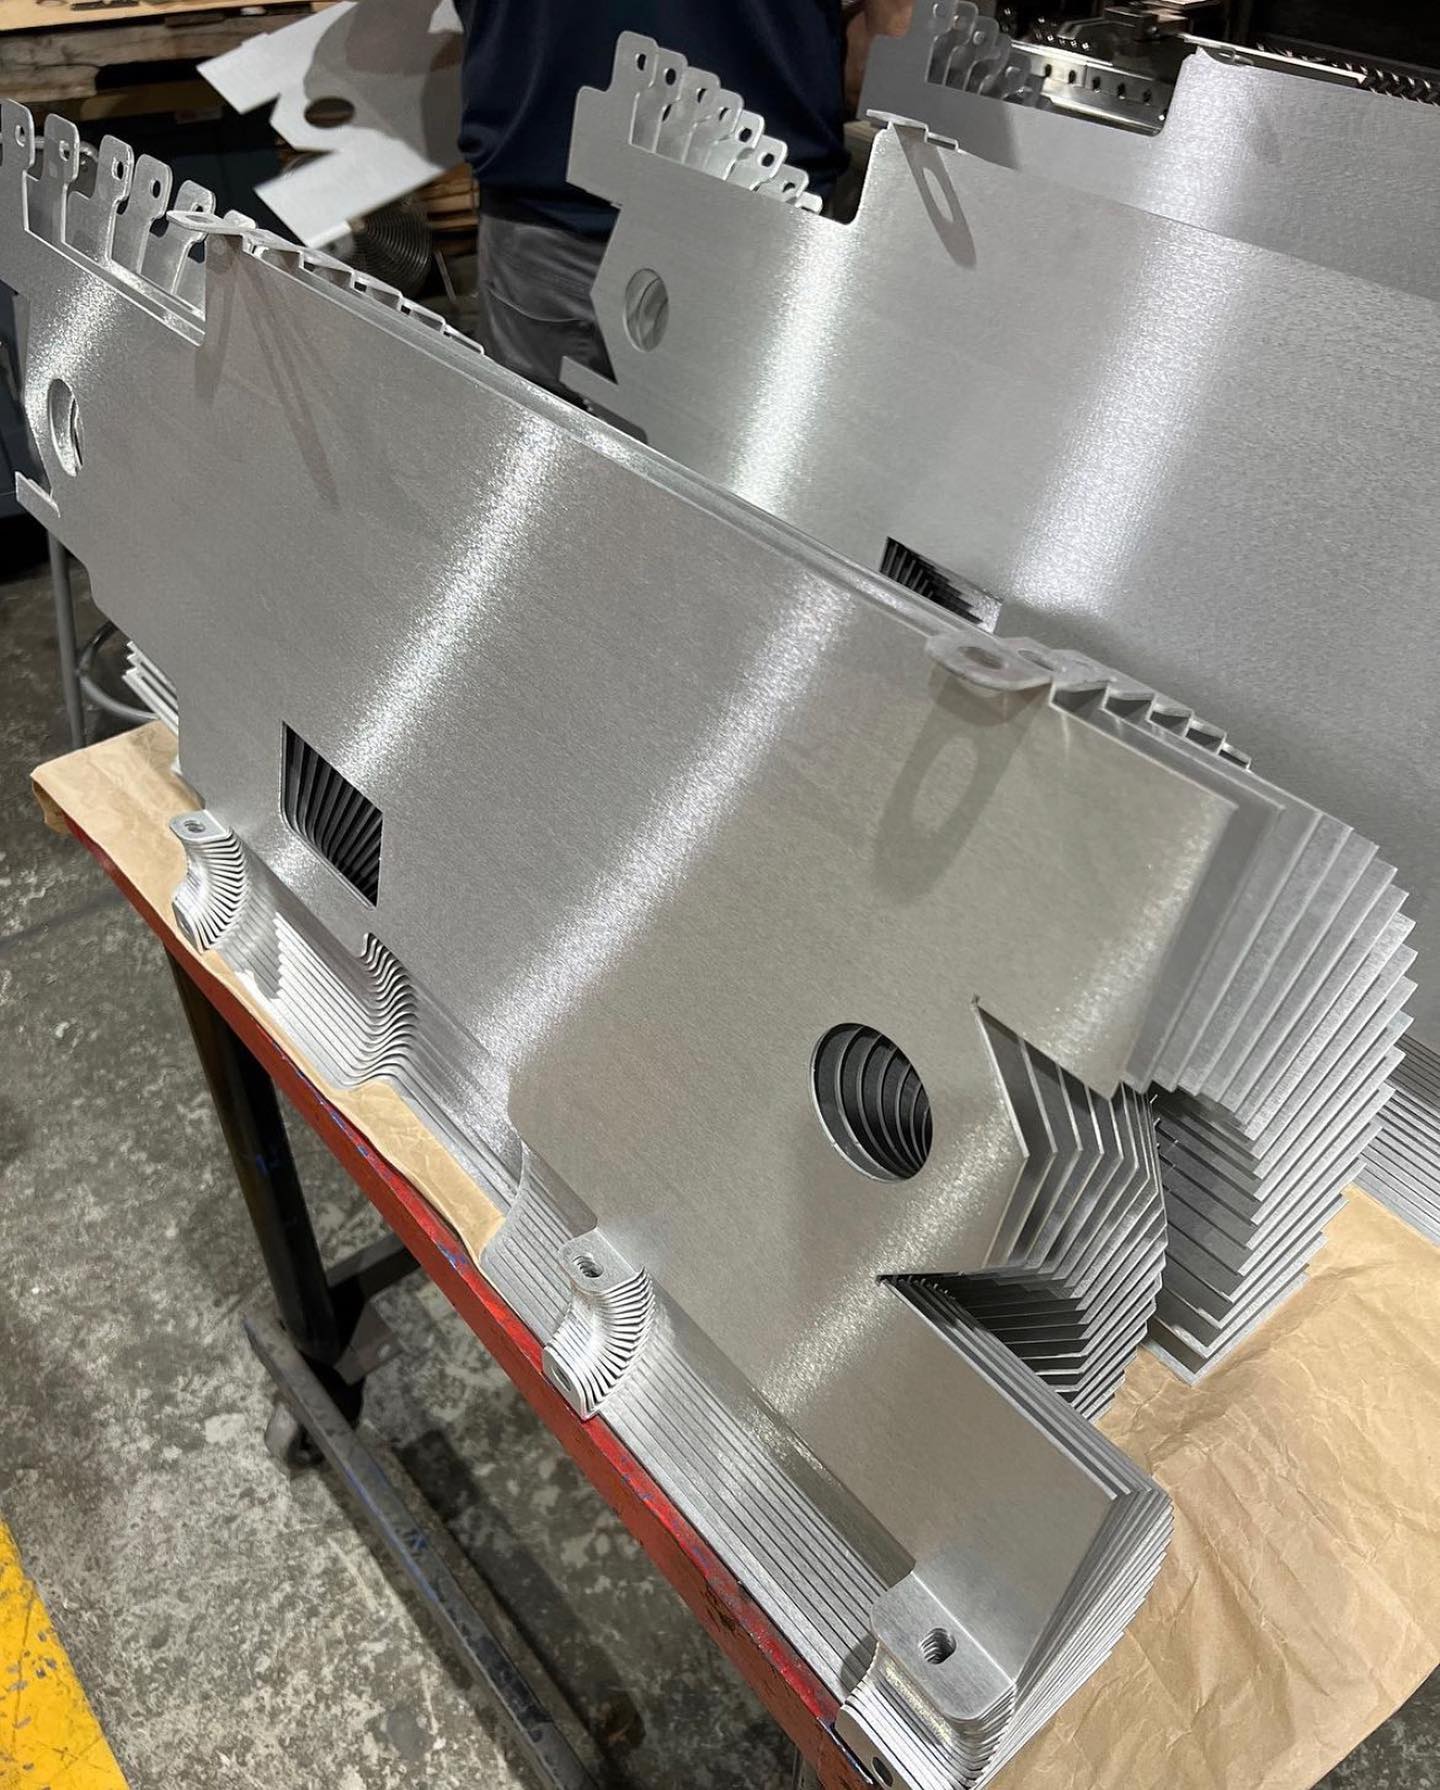
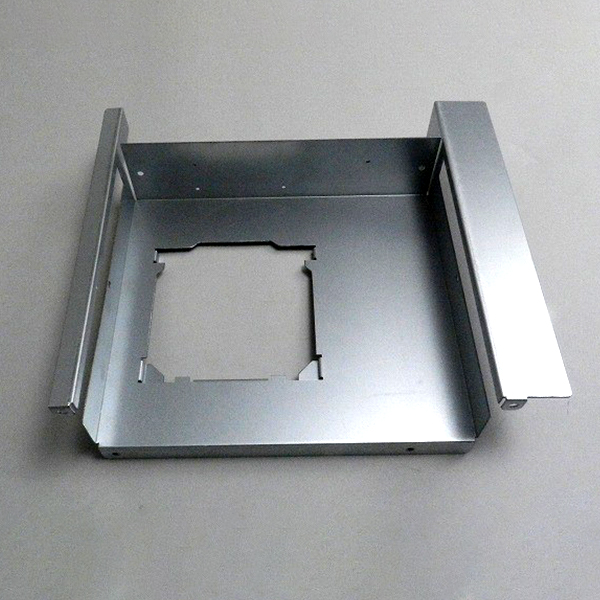
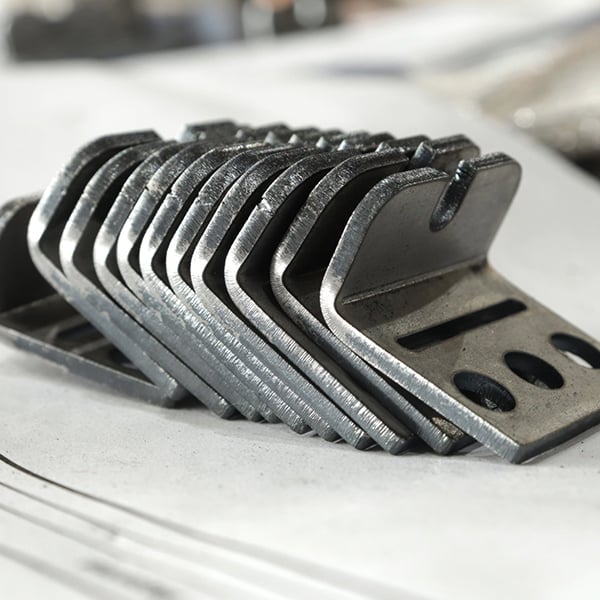
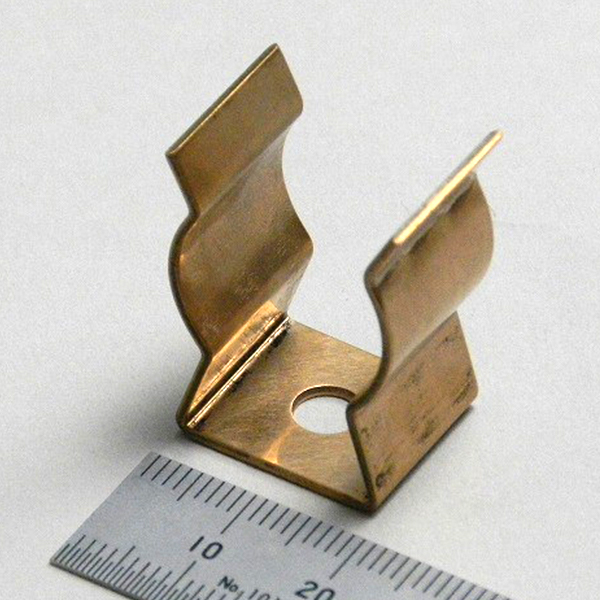
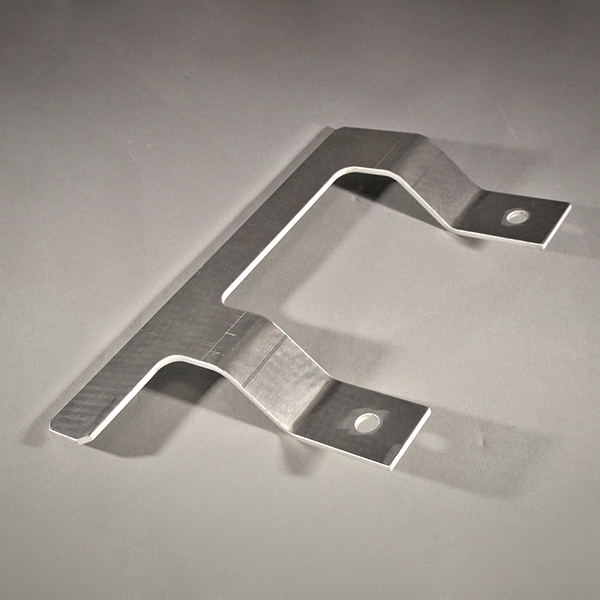
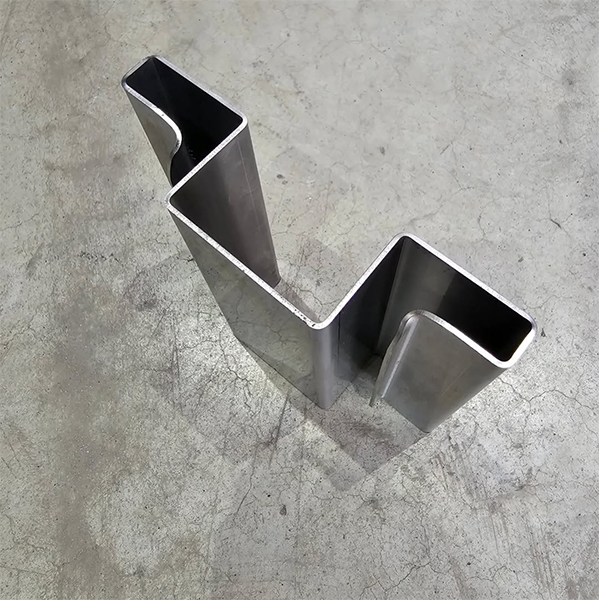
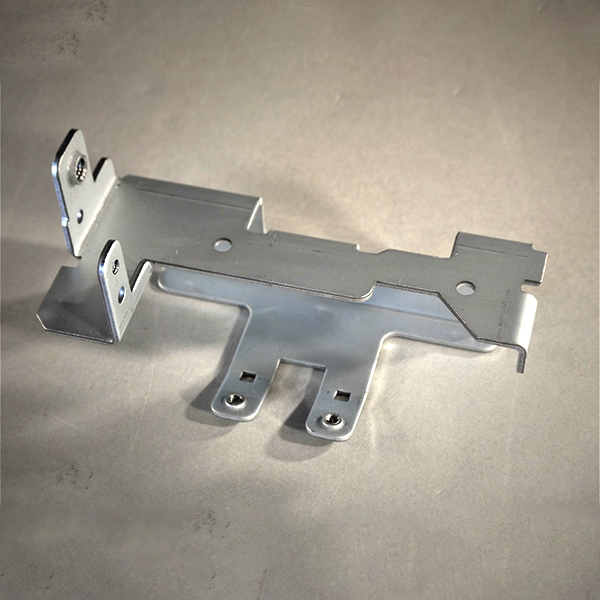
Een selectie van projecten voor plaatwerk buigen en zetten, gemaakt volgens klanttekeningen: staalplaat buigen, plaatwerk kanten en het zetten van roestvrij staal, aluminium, staal enz.. Deze voorbeelden laten verschillende materialen, afmetingen en buigcomplexiteit zien, met consistente hoekbeheersing, maatnauwkeurigheid en direct monteerbare resultaten.
Wat onze klanten zeggen
Vertrouwd door toonaangevende fabrikanten wereldwijd, om precisie en betrouwbaarheid
Lukas M.
“Verschillende onderdelen vroegen om meerdere buigingen en krappe spelingen. De buigvolgorde werd goed aangepakt en de onderdelen pasten zonder extra correctie op elkaar.”
Marco T.
“Het team begreep de buigbeperkingen goed en gaf praktische feedback over buigradii en toeslagen. Dat hielp om herwerk te beperken en het rendement te verbeteren.”
Daniel S.
“De onderdelen kwamen monteerklaar aan, met minimaal paswerk. Gatenuitlijning en buignauwkeurigheid waren goed beheerst, ook bij grotere panelen.”
David H.
“Wij kopen 1.500–3.000 gebogen onderdelen per batch. ZhongXin houdt de buighoeken stabiel en de symmetrie uitstekend. Zeer weinig afkeur en de leveringen zijn altijd op tijd. Een betrouwbare partner voor de lange termijn.”
Veelgestelde vragen over onze dienst voor plaat buigen en plaatwerk zetten
Wij zijn een plaatwerkfabriek in Zhongshan, Guangdong, China — geen handelsonderneming. Wij hebben een eigen plaatwerkplaats, engineeringteam en productiemedewerkers, en behandelen rechtstreeks klantspecifieke plaatwerkprojecten voor klanten wereldwijd.
Onze mogelijkheden omvatten lasersnijden, CNC-buigen, lassen, slijpen en oppervlaktebehandeling. Voor buigen en lasersnijden gebruiken wij TRUMPF-apparatuur, waarmee wij onderdelen direct vanaf klanttekeningen programmeren en produceren. Naast plaat buigen bieden wij ook een aparte dienst aan: buizen buigen.
Voor onderdelen die onze eigen machinecapaciteit te boven gaan of speciale processen vereisen, kunnen wij indien nodig ook samenwerken met gekwalificeerde gespecialiseerde leveranciers. Zo voeren wij het complete project uit, zonder het ontwerp van de klant te beperken tot de capaciteit van één machine.
Er bestaat geen enkele minimumwaarde die voor alle materialen en plaatdiktes geldt. De haalbare buigradius en flensmaat hangen af van factoren zoals materiaal, plaatdikte, buigradius, breedte van de V-matrijs, gereedschap en buigrichting.
Voor standaard buigwerk kiezen wij passend gereedschap en passende buigparameters op basis van materiaal en dikte. Bevat een ontwerp een zeer kleine flens of een krappe inwendige buigradius, dan beoordelen wij de maakbaarheid vóór productie.
Voor sommige zeer smalle flenzen of constructies die een hogere maatnauwkeurigheid vragen, vertrouwen wij niet per se op één enkele buigbewerking. Afhankelijk van de geometrie van het onderdeel kunnen wij een meerstapsproces opzetten met verschillende buig-, vorm- of nabewerkingen om de vereiste eindmaten nauwkeuriger te halen.
Of een bepaalde maat maakbaar is, hangt dus niet alleen af van de capaciteit van één enkele slag van de kantbank. Bij de keuze van het productieproces kijken wij naar de volledige geometrie van het onderdeel en de vereiste maten.
Onze standaard CNC-kantbanken verwerken plaatdiktes van 0,5 tot 6,0 mm, met buiglengtes tot 3000 mm. Voor grotere of zwaardere onderdelen — buiglengtes boven 4 meter, of staalplaat tot ongeveer 20 mm — werken wij met gekwalificeerde partnermachines. Zo kunnen wij plaat buigen die te groot of te dik is voor onze eigen kantbanken. Samen dekken onze eigen machines en ons partnernetwerk een breed scala aan toepassingen voor plaat buigen, van dunne plaat tot zware diktes, inclusief gebogen plaatwerk voor grote panelen en behuizingen.
Maximale dikte en buiglengte zijn geen onafhankelijke specificaties. Zo vraagt het buigen van een staalplaat van 20 mm over 4 meter aanzienlijk meer buigcapaciteit dan een korter onderdeel. De benodigde capaciteit verandert ook met het materiaal, de buiglengte, de hoek en de inwendige buigradius.
Wij beoordelen de benodigde capaciteit daarom op basis van materiaal, plaatdikte, buiglengte, buighoek en inwendige buigradius, en kiezen daarna de passende machine.
Als een onderdeel onze eigen machinecapaciteit te boven gaat maar technisch geschikt is voor uitbesteding, kunnen wij ook de juiste machine en leverancier coördineren om het werk af te ronden.
Wij gebruiken vooral buigen op de CNC-kantbank voor het buigen en vormen van plaatwerk, en kiezen het gereedschap, de breedte van de V-matrijs en de buigvolgorde op basis van de geometrie van het onderdeel.
Wij maken standaard buigingen van 90°, meerhoekige buigingen, U-vormen, Z-vormen, kasten en onderdelen die meerdere opeenvolgende buigingen vereisen.
Bij complexe onderdelen beoordelen wij vóór productie de buigvolgorde, het gereedschap, de positioneringsmethode en mogelijke interferentie tussen buigingen. Waar nodig doen wij een proefbuiging of een eerste-artikelcontrole voordat wij overgaan op serieproductie.
Voor speciale geometrieën waarbij conventioneel buigen niet de beste aanpak is, kunnen wij ook een alternatieve vorm- of nabewerkingsoplossing ontwikkelen, in plaats van het onderdeel in één enkele buigmethode te dwingen.
Idealiter ontvangen wij 2D-werktekeningen en een 3D-model.
Met de 2D-tekening bevestigen wij de eindmaten, het materiaal, de plaatdikte, de toleranties, de oppervlaktafwerking en andere technische eisen. Het 3D-model helpt ons de algehele geometrie, de buigrelaties en de montagestructuur te begrijpen.
Hebt u alleen een 2D-tekening, dan kunt u die toch naar ons sturen voor beoordeling. Voor eenvoudige onderdelen kunnen wij meestal een prijs geven zodra de belangrijkste maten en productie-eisen duidelijk zijn.
Hebt u al een uitslag, dan kunt u die ook aanleveren. Wij herberekenen de uitslag echter normaal op basis van de eindmaten van het onderdeel, het materiaal, de plaatdikte, de buigradius en de werkelijke productieomstandigheden, in plaats van het onderdeel simpelweg uit de aangeleverde uitslag te maken.
Kunt u niet al deze informatie leveren, dan is dat geen probleem — neem eerst contact met ons op en wij vertellen u precies welke gegevens wij nodig hebben.
Naast plaat buigen kunnen wij onder meer verzorgen lasersnijden, ponsen en stansen, lassen (waaronder MIG- en TIG-lassen), slijpen, poedercoaten, constructies in roestvrij staalen andere ondersteunende processen.
Een complete plaatwerkbehuizing kan bijvoorbeeld lasersnijden, buigen, lassen, slijpen en poedercoaten doorlopen, gevolgd door montage, als onderdeel van één gecoördineerd project.
Wij verzorgen buigen als losse dienst of maken complete plaatwerkonderdelen volgens de tekeningen van de klant.
Voor speciale materialen, bijzondere oppervlaktafwerkingen of processen die onze eigen machinecapaciteit te boven gaan, kunnen wij ook samenwerken met gekwalificeerde gespecialiseerde leveranciers en de kwaliteit en levering als geheel coördineren.
Buigtoleranties hangen af van het materiaal, de plaatdikte, de afmetingen van het onderdeel, de buiglengte, de structurele complexiteit en de vereiste tolerantie.
Bij standaard plaat buigen beheersen wij de buighoek doorgaans op ongeveer ±0,5°. Maattoleranties bepalen wij op basis van de grootte en de geometrie van het onderdeel. Voor kritische maten met strengere eisen doen wij een aparte procesbeoordeling en inspectie.
Onder geschikte materiaal-, maat- en procesomstandigheden kan de nauwkeurigheid van bepaalde kritische maten ongeveer ±0,02 mm bereiken (±0,02 mm / 2 honderdsten van een millimeter). Dat betekent niet dat elke maat bij plaat buigen op dit niveau te houden is. Voor standaard plaatwerkonderdelen stellen wij realistische toleranties vast op basis van de werkelijke productieomstandigheden, terwijl voor kritische maten strengere beheersing en inspectiemethoden worden gebruikt.
Voor onderdelen met hoge precisie gebruiken wij proefbuigen, eerste-artikelmeting, buigcompensatie, inspectie tijdens het proces en eindcontrole op maatvoering om kritische maten te beheersen.
De levertijd hangt af van de bestelhoeveelheid, het materiaal, de complexiteit van het onderdeel, het aantal buigingen en of lasersnijden, lassen, oppervlakteafwerking of andere processen deel uitmaken van de opdracht.
Als algemene richtlijn:
Monsters / prototypes: doorgaans ongeveer 10 dagen
Productieopdrachten: doorgaans ongeveer 30 dagen
Dit zijn gebruikelijke levertijden voor standaardprojecten, geen vaste toezeggingen voor elke opdracht. Eenvoudige onderdelen of projecten met materiaal dat al op voorraad is, kunnen sneller klaar zijn, terwijl complexe onderdelen, projecten met meerdere processen of opdrachten met speciale materialen of afwerking langer kunnen duren.
Zodra de tekeningen, de hoeveelheid, het materiaal en de technische eisen zijn bevestigd, geven wij een concrete levertijd op basis van het werkelijke productieplan. Hebt u een vereiste leverdatum, laat het ons dan weten bij het aanvragen van een offerte, zodat wij de planning daarop kunnen beoordelen.
Wij verzorgen projecten voor plaat buigen, van prototypes van één stuk en kleine series tot grotere productieaantallen.
Hebt u monsters nodig om maten of montage te verifiëren, dan maken wij prototypes volgens uw tekeningen voordat wij met productie beginnen.
Voor productieopdrachten berekenen wij de kosten op basis van factoren zoals hoeveelheid, materiaalinkoop, productie-efficiëntie en eisen voor oppervlakteafwerking.
Wij vragen klanten dus niet om een hoge minimale afname. De prijs wordt bepaald op basis van de werkelijke behoefte van elk project.
Ja.
Wij maken complexe plaatwerkonderdelen met meerdere buigingen, verschillende buigrichtingen, korte flenzen, U-vormige constructies, kastconstructies en meerdere bewerkingen, evenals prototypes en kleine series.
Bij complexe onderdelen beoordelen wij vóór productie de buigvolgorde, het gereedschap, de positioneringsmethode en de machinecapaciteit, inclusief mogelijke interferentie met al gevormde delen.
Voor bijzonder complexe onderdelen kunnen wij eerst een engineeringbeoordeling en prototypeproductie uitvoeren, de maten en het proces verifiëren en daarna overgaan op serieproductie. Wij produceren ook gebogen plaatwerk op maat en kleine series gebogen plaat volgens klanttekeningen.
Terugvering, vervorming en scheurvorming tijdens het buigen worden beïnvloed door factoren zoals materiaal, plaatdikte, materiaalsterkte, inwendige buigradius, breedte van de V-matrijs, buigrichting en procesparameters.
Zo hebben hogesterktestaal, roestvrij staal en aluminium andere terugveringseigenschappen dan constructiestaal. Dikkere plaat en kleinere buigradii vragen doorgaans ook om een strengere procesbeheersing.
Wij kiezen passend gereedschap, de breedte van de V-matrijs, de buigvolgorde en procesparameters op basis van het materiaal en de geometrie van het onderdeel, en stellen het proces bij via proefbuigen en eerste-artikelinspectie.
Bij onderdelen met veel terugvering kunnen wij de buigdiepte en de compensatieparameters aanpassen om de eindhoek dichter bij de tekeningeis te brengen. Bij materialen die gevoeliger zijn voor scheurvorming letten wij extra op buigrichting, inwendige buigradius en materiaaltoestand.
Ja.
Wij kunnen plaatwerkontwerpen van klanten vanuit productieperspectief beoordelen en basis-DFM-feedback (Design for Manufacturing) geven.
Ons engineeringteam controleert doorgaans:
- Of het materiaal en de plaatdikte geschikt zijn
- Of de inwendige buigradius passend is
- Of de buigflens groot genoeg is
- Of gaten en sleuven goed ten opzichte van de buiglijnen zijn geplaatst
- Of de buigvolgorde uitvoerbaar is
- Of er interferentie met gereedschap optreedt
- Of het ontwerp kenmerken bevat die vervorming of scheurvorming kunnen veroorzaken
- Of de uitslag geschikt is voor het werkelijke productieproces
Als een ontwerp de productiemoeilijkheid, de kosten of het kwaliteitsrisico aanzienlijk zou verhogen, bespreken wij dat vóór productie met de klant en stellen wij waar mogelijk een alternatief voor dat de functie van het onderdeel behoudt en de maakbaarheid verbetert.
U kunt uw eigen uitslag als referentie aanleveren, maar wij produceren normaal niet direct volgens de aangeleverde uitslag zonder die te controleren.
De benodigde uitslag hangt af van het materiaal, de plaatdikte, de buigradius, het gereedschap, de buigmethode en de werkelijke productieomstandigheden. Zelfs wanneer de eindmaten van het onderdeel identiek zijn, kunnen verschillende materialen, machines of buigprocessen andere uitslagmaten vereisen.
Wij herberekenen de uitslag daarom op basis van de door de klant vereiste eindmaten en passen die aan op het werkelijke materiaal en productieproces.
Het doel is dat het uiteindelijke gebogen onderdeel aan de tekening voldoet, in plaats van de oorspronkelijke uitslag van de klant ongewijzigd te laten.