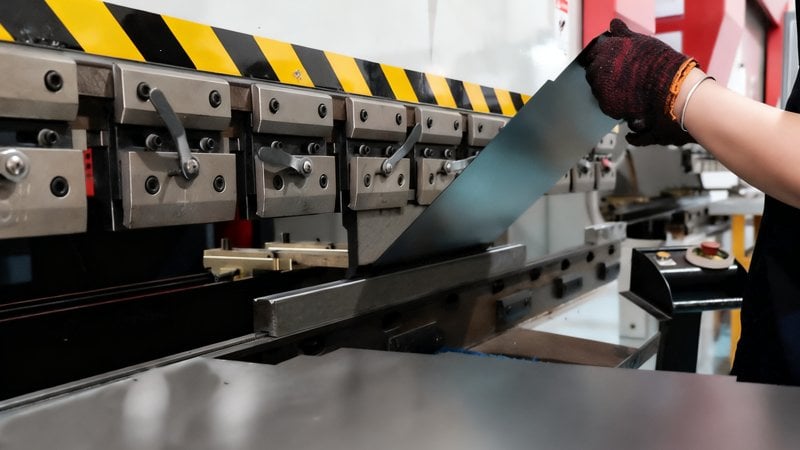
Îndoire tablă — prezentare generală a capacităților
Procesul nostru de îndoire tablă este conceput pentru o gamă largă de geometrii de piese, de la îndoiri simple de unghi la structuri complexe cu mai multe margini, cu unghiuri controlate și rezultate dimensionale constante pentru asamblarea ulterioară. Realizăm și îndoire de precizie a metalului și îndoire tablă de aluminiu la comandă, de la prototip la producție. Prelucrare tablă în oțel moale, oțel inoxidabil și aluminiu, cu experiență în îndoirea tablelor de diferite grosimi, din oțel, inox, aluminiu etc. Oferim servicii îndoire tablă la comandă pentru clienți din întreaga lume.
Precizia îndoirii CNC
- • Îndoire abkant la presă de îndoit cu comandă CNC
- • Toleranță unghiulară tipică: ±0,5°, stabilă de la un lot la altul.
Piese de mari dimensiuni
- • Lungime maximă de îndoire pe presele noastre standard: până la 3000 mm
- • Potrivit pentru panouri mari și piese de carcasă
Grosimi acoperite
- • Interval tipic de grosime: 0,5 – 6,0 mm
- • Strategie de îndoire optimizată în funcție de material și grosime
Versatilitate a materialelor
- • Îndoire tablă aluminiu, oțel inoxidabil, oțel moale etc. — realizăm și îndoirea tablelor de cupru și de alamă, precum și oțel rezistent la abraziune (Hardox, NM450)
- • Îndoire aluminiu în gradele 3003, 5005, 5052, 6061, 6061-T6 etc.
- • Prelucrare tablă zincată și prevopsită
Geometrii complexe de îndoire
- • Piese cu mai multe margini, cutii, profile metalice în U, carcase
- • Scule și succesiune de îndoire optimizate pentru fiecare proiect
Asistență tehnică de proiectare
- • Adaosul de îndoire și raza verificate atunci când este necesar
- • Recomandări de producție pentru a îmbunătăți potrivirea și randamentul
- • Soluțiile de proiectare și material revizuite pentru a reduce costul unitar
Potrivit pentru proiectele în care precizia îndoirii, repetabilitatea și asistența tehnică sunt esențiale.
Dăm viață ideilor dumneavoastră.
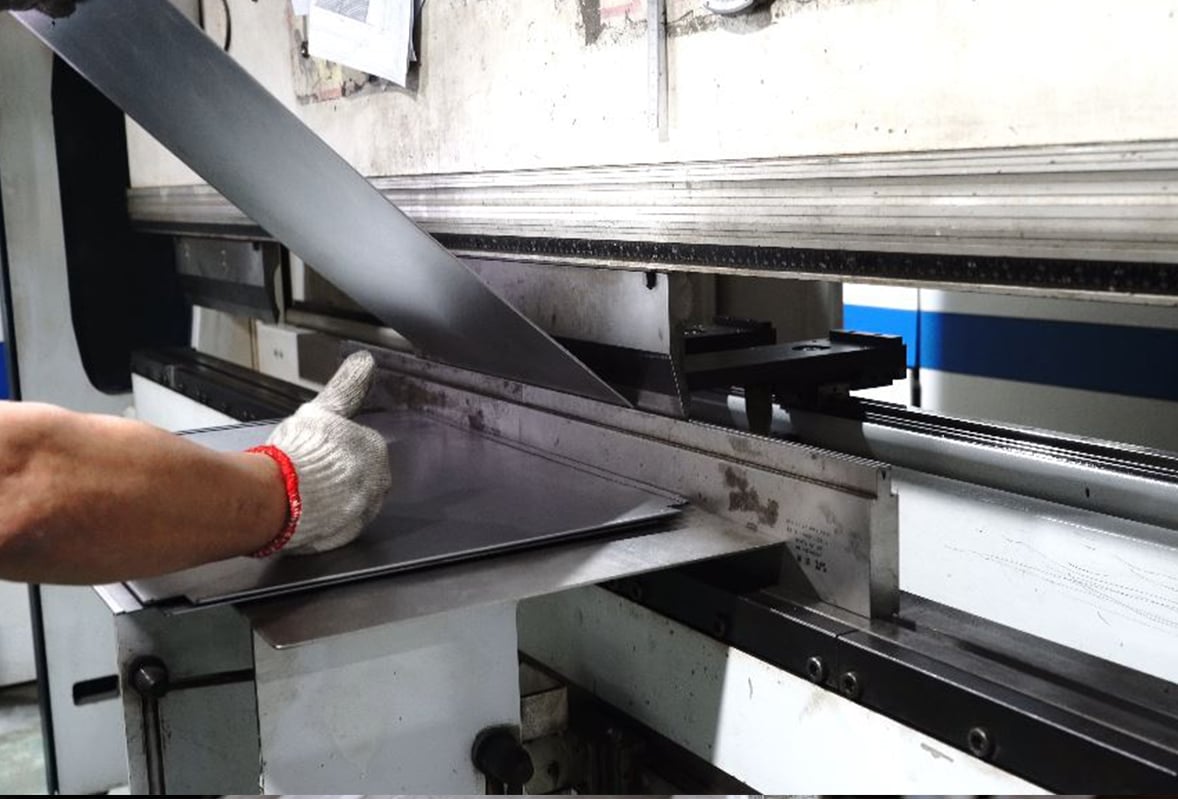
Îndoire tablă abkant CNC:
Îndoire la presă de îndoit CNC — TRUMPF TruBend (Germania):
- Lungime maximă de îndoire pe presele noastre standard: până la 3000 mm
- Toleranță unghiulară tipică: ±0,5°
- Calculul de îndoire a tablei și raza de îndoire verificate pentru fiecare piesă
Grosime material:
- Oțel moale: până la 6,0 mm
- Oțel inoxidabil: până la 4,0 mm
- Aluminiu: până la 6,0 mm
Tipuri de material:
- Oțel moale, oțel zincat, oțel inoxidabil, Zintec, aluminiu etc.
Ce contează la îndoirea tablei
Cum se controlează precizia îndoirii, de ce ±0,5° contează la asamblare și ce cauzează instabilitatea unghiurilor.
Îndoire CNC a tablei: precizie și control
Precizia îndoirii CNC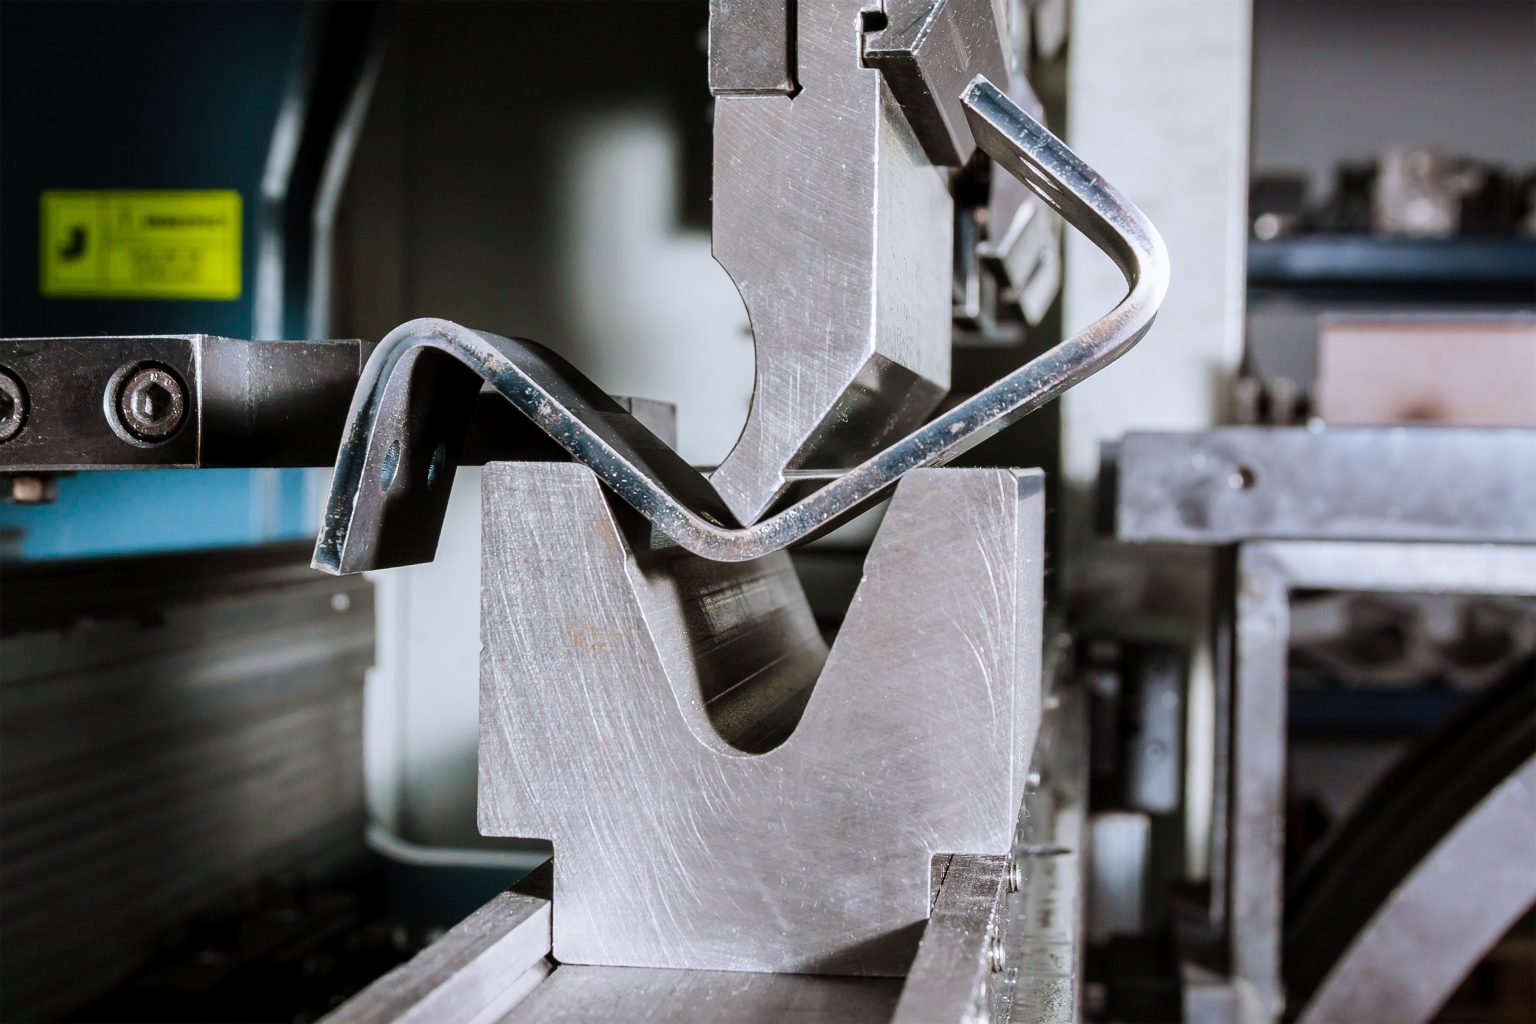
Îndoirea complexă, de mari dimensiuni și în mai multe etape necesită mai mult decât utilaje — cere profunzime de proces și stabilitate în producție.
Îndoirea complexă necesită competență
Capacitate de îndoire complexă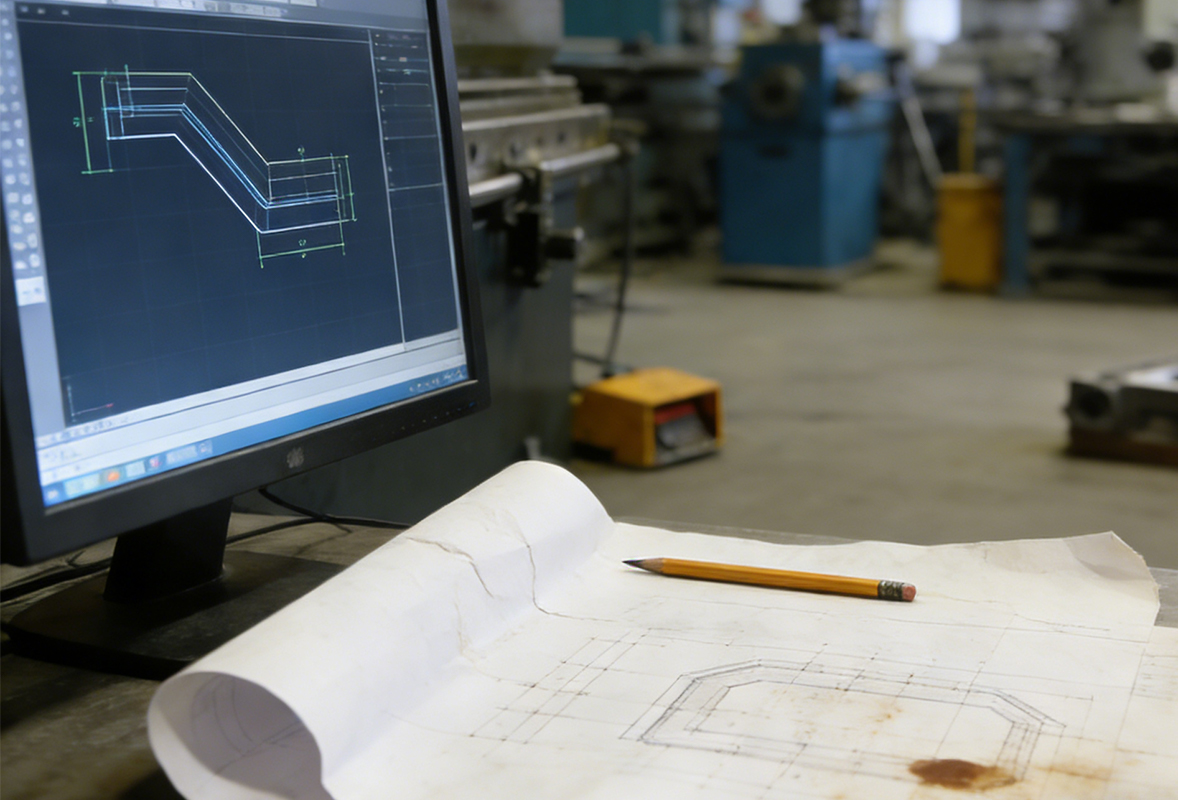
Mici decizii de proiectare privind raza, succesiunea și geometria pot reduce semnificativ costul și relucrările.
Decizii de proiectare care reduc costul de indoire
Reducerea costului de îndoireProiecte de îndoire și faltuit tablă
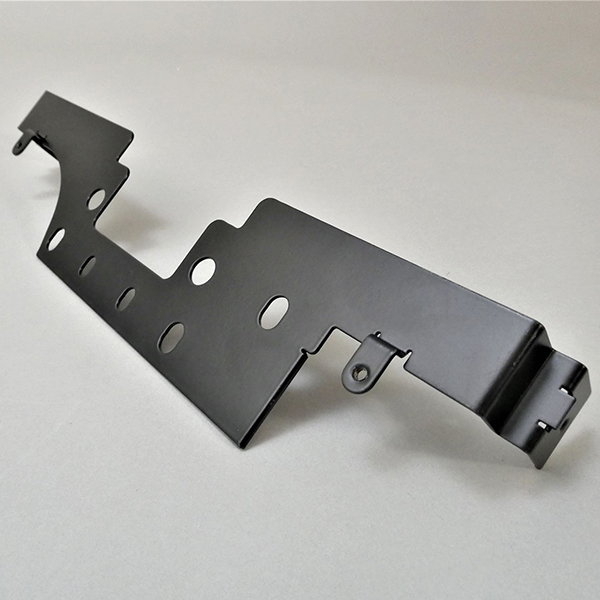
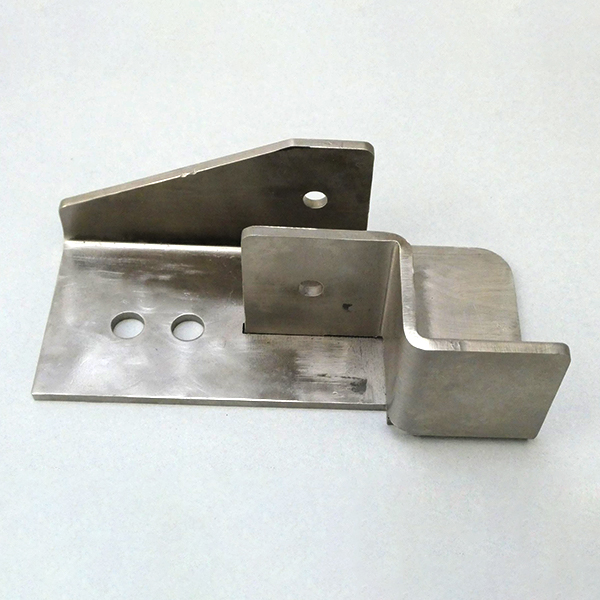
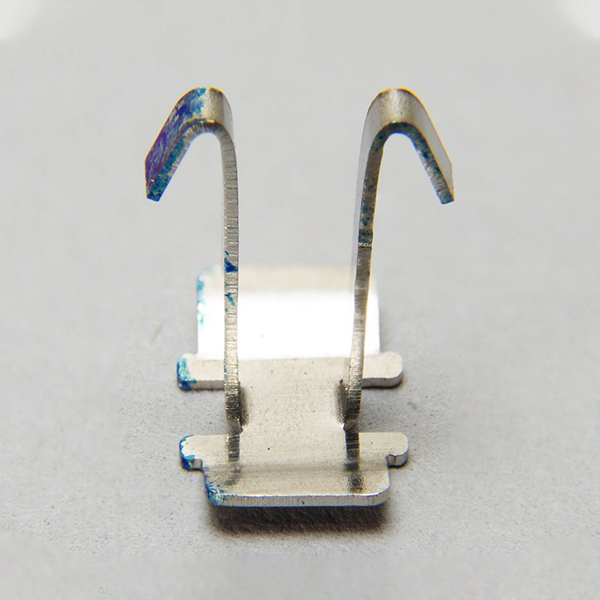
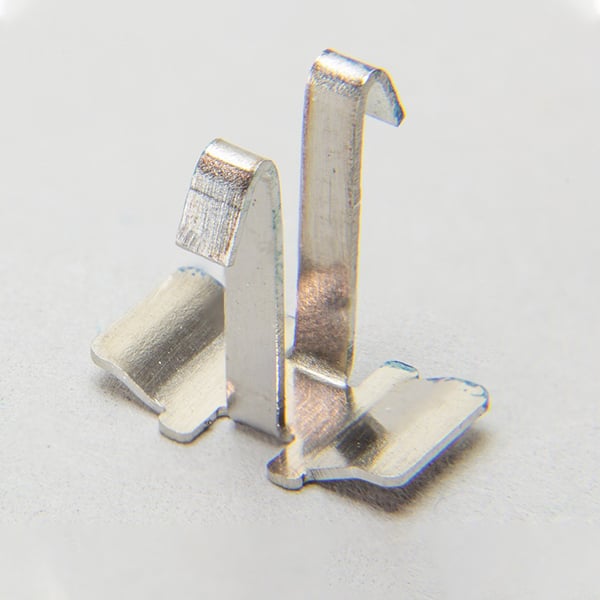
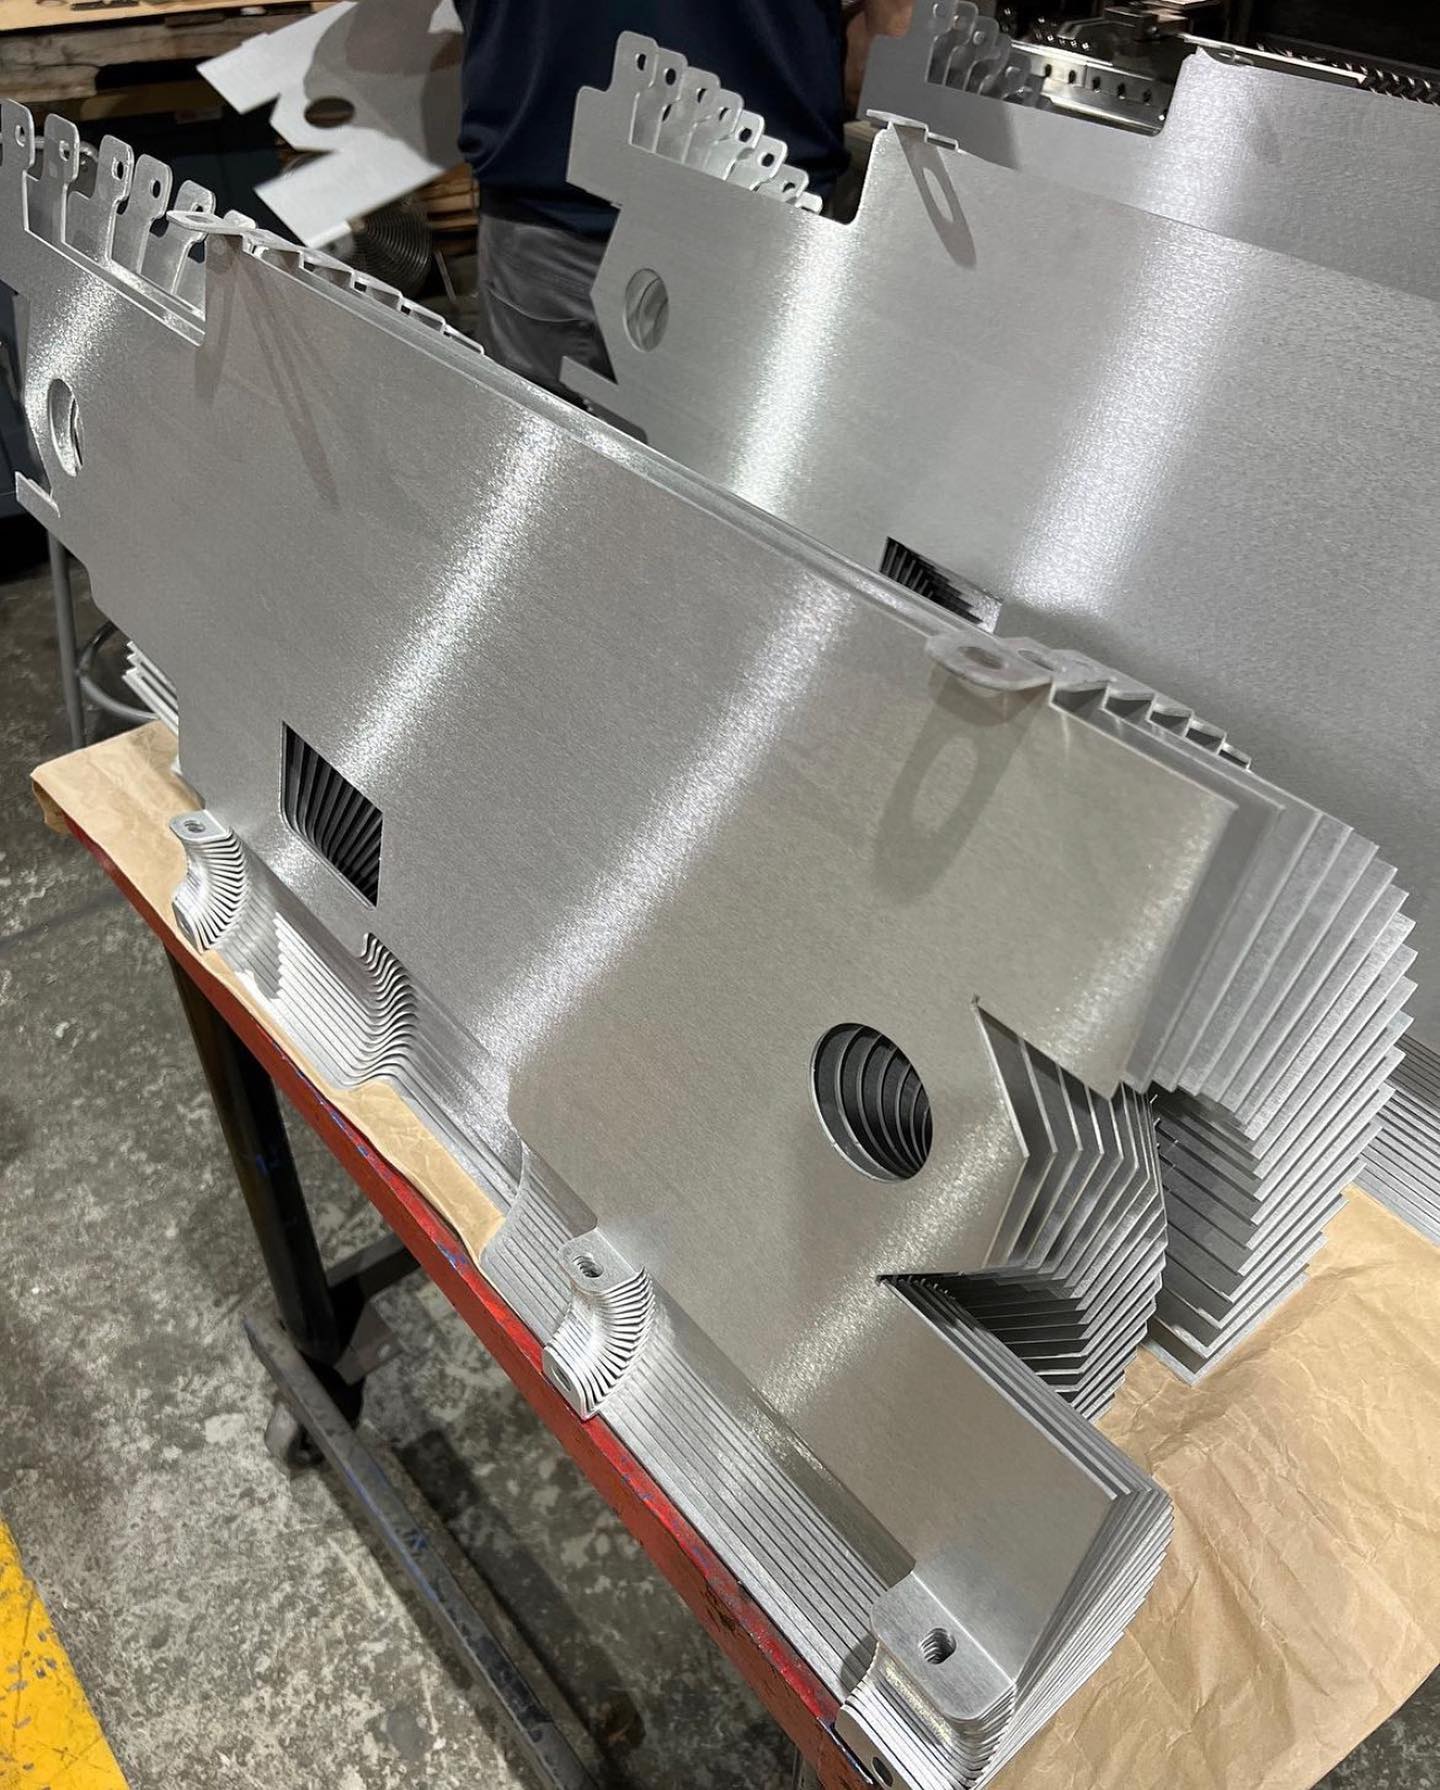
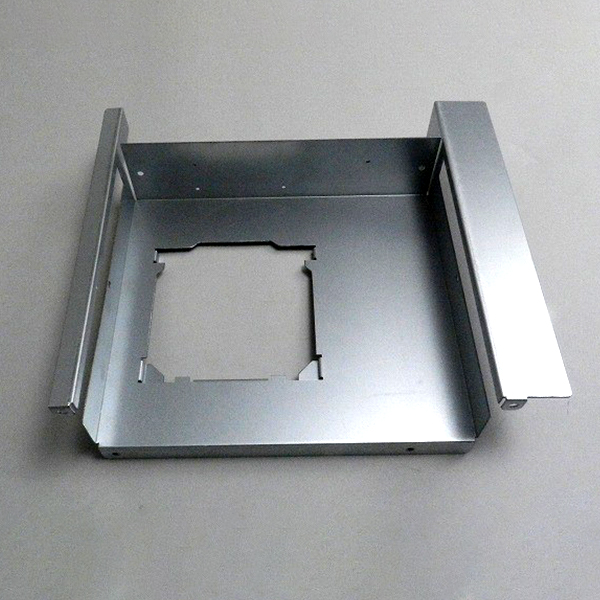
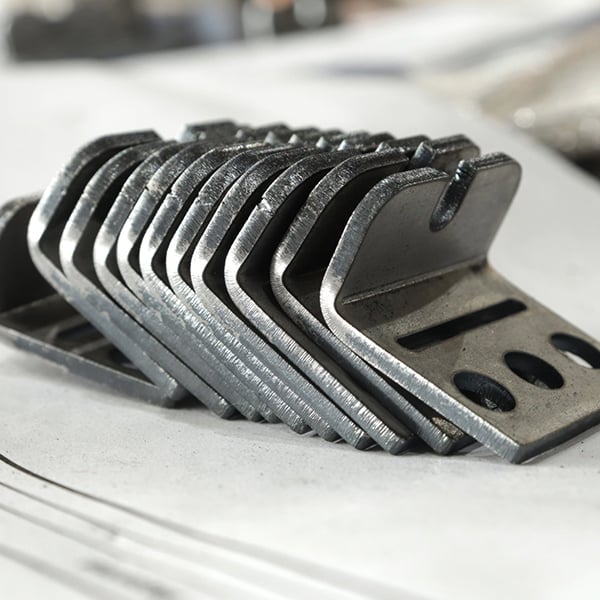
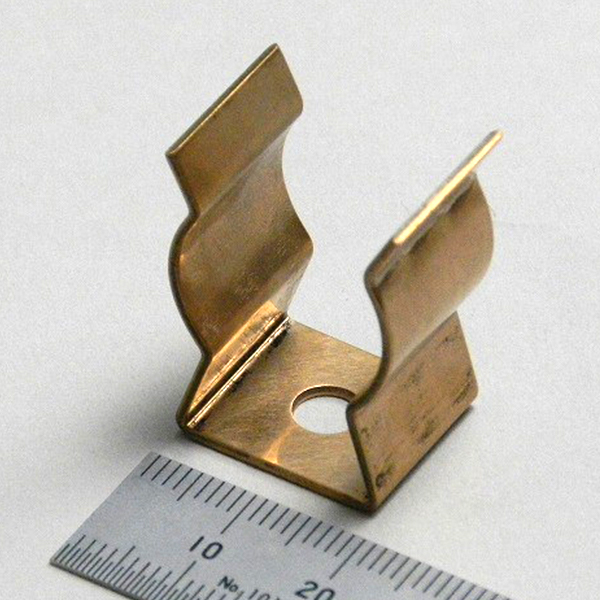
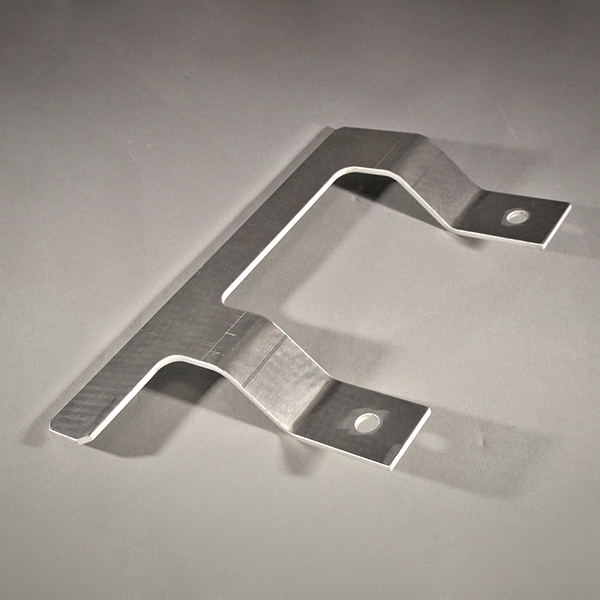
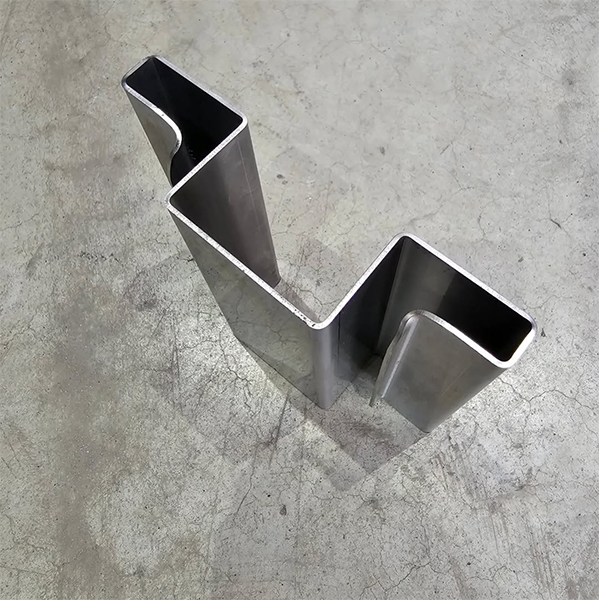
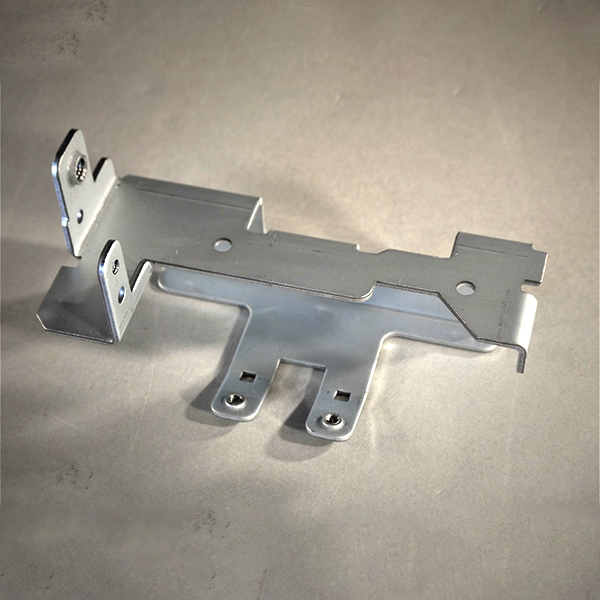
O selecție de proiecte de îndoire și faltuit tablă realizate după desenele clientului, care acoperă îndoirea pieselor din oțel inoxidabil, aluminiu, oțel moale etc.. Aceste exemple acoperă materiale, dimensiuni de piese și complexități de îndoire diferite, demonstrând un control constant al unghiurilor, precizie dimensională și piese gata de asamblare.
Ce spun clienții noștri?
Ales de producători de top din întreaga lume pentru precizie și fiabilitate
Lukas M.
„Mai multe piese au necesitat îndoiri multiple și jocuri strânse. Succesiunea de îndoire a fost gestionată corect, iar piesele se potrivesc fără ajustări suplimentare.”
Marco T.
„Echipa a înțeles bine constrângerile de îndoire și a oferit recomandări practice privind razele și adaosurile de îndoire. Acest lucru a ajutat la reducerea relucrărilor și la îmbunătățirea randamentului general.”
Daniel S.
„Piesele au sosit gata de asamblare, cu ajustări minime. Alinierea găurilor și precizia îndoirii au fost bine controlate, chiar și la panourile mari.”
David H.
„Cumpărăm 1.500–3.000 de piese îndoite pe lot. ZhongXin menține unghiuri de îndoire stabile și o simetrie excelentă. Foarte puține defecte și livrări mereu la timp. Un partener de încredere pe termen lung.”
Întrebări frecvente despre serviciul nostru de îndoire tablă
Suntem o fabrică de prelucrare a tablei situată în Zhongshan, Guangdong, China, nu o societate de trading. Avem propriul atelier de tablă, echipă de proiectare și personal de producție și ne ocupăm direct de prelucrarea tablei la comandă pentru clienți din întreaga lume.
Competențele noastre includ tăiere cu laser, îndoire CNC, sudură, șlefuire și finisare de suprafață. Folosim utilaje TRUMPF pentru îndoire și tăiere cu laser, ceea ce ne permite să programăm și să fabricăm piesele direct după desenele clientului. Pe lângă îndoirea tablei, oferim și un serviciu dedicat de îndoire țevi.
Pentru piesele care depășesc capacitatea utilajelor noastre sau care necesită procese speciale, putem colabora, atunci când este nevoie, cu furnizori specializați calificați. Astfel putem gestiona întregul proiect fără a limita proiectarea clientului la capacitatea unei singure mașini.
Nu există o singură valoare minimă valabilă pentru toate materialele și toate grosimile de tablă. Raza de îndoire și dimensiunea muchiei care pot fi realizate depind de factori precum materialul, grosimea tablei, raza de îndoire, lățimea matriței V, sculele și direcția de îndoire.
Pentru lucrările de îndoire standard, selectăm sculele și parametrii de îndoire potriviți în funcție de material și grosime. Dacă un proiect include o muchie foarte mică sau o rază interioară de îndoire strânsă, evaluăm fabricabilitatea înainte de producție.
Pentru unele muchii foarte înguste sau structuri care necesită o precizie dimensională mai mare, nu ne bazăm neapărat pe o singură operație de îndoire. În funcție de geometria piesei, putem dezvolta un proces în mai multe etape care utilizează diferite operații de îndoire, formare sau operații secundare pentru a obține mai precis dimensiunile finale necesare.
Prin urmare, faptul dacă o anumită dimensiune poate fi fabricată nu este determinat doar de capacitatea de o singură operație a unei prese de îndoit. Luăm în considerare geometria completă a piesei și dimensiunile necesare atunci când alegem procesul de fabricație.
Presele noastre de îndoit CNC standard prelucrează grosimi de tablă de la 0,5 la 6,0 mm, cu lungimi de îndoire de până la 3000 mm — inclusiv îndoire tablă groasă. Pentru piesele mai mari sau mai grele — lungimi de îndoire de peste 4 metri sau tablă de oțel de până la aproximativ 20 mm — lucrăm cu utilaje partenere calificate. Astfel putem îndoi tablă prea mare sau prea groasă pentru presele noastre. Împreună, mașinile noastre și rețeaua de parteneri acoperă o gamă largă de aplicații de îndoire tablă, de la tablă subțire la tablă groasă, inclusiv tablă îndoită pentru panouri mari și carcase.
Grosimea maximă și lungimea de îndoire nu sunt specificații independente. De exemplu, îndoirea unei plăci de oțel de 20 mm pe 4 metri necesită o capacitate de îndoire semnificativ mai mare decât îndoirea unei piese mai scurte. Capacitatea necesară se modifică și în funcție de material, lungimea de îndoire, unghi și raza interioară de îndoire.
Prin urmare, evaluăm capacitatea necesară în funcție de material, grosimea tablei, lungimea de îndoire, unghiul de îndoire și raza interioară de îndoire, apoi selectăm utilajul potrivit pentru lucrare.
Dacă o piesă depășește capacitatea utilajelor noastre, dar este adecvată din punct de vedere tehnic pentru prelucrare subcontractată, putem coordona utilajul și furnizorul corespunzător pentru a finaliza lucrarea.
Folosim în principal îndoirea tablelor la abkant CNC pentru îndoirea tablei și formarea tablei, selectând sculele, lățimea matriței V și succesiunea de îndoire potrivite pentru geometria piesei.
Putem realiza îndoiri standard la 90°, îndoiri cu unghiuri multiple, forme în U, forme în Z, cutii și piese care necesită mai multe îndoiri consecutive.
Pentru piesele complexe, analizăm înainte de producție succesiunea de îndoire, sculele, metoda de poziționare și eventualele interferențe între îndoiri. Acolo unde este necesar, efectuăm o îndoire de probă sau o verificare a primei piese înainte de a trece la producția de serie.
Pentru geometrii speciale în care îndoirea convențională nu este cea mai potrivită soluție, putem dezvolta și o soluție alternativă de formare sau un proces secundar, în loc să forțăm piesa într-o singură metodă de îndoire.
În mod ideal, vă rugăm să ne furnizați desene tehnice 2D și un model 3D.
Desenul 2D ne permite să confirmăm dimensiunile finite, materialul, grosimea tablei, toleranțele, finisajul de suprafață și alte cerințe tehnice. Modelul 3D ne ajută să înțelegem geometria de ansamblu, relațiile de îndoire și structura de asamblare.
Dacă aveți doar un desen 2D, ni-l puteți trimite totuși pentru evaluare. Pentru piesele simple, putem de obicei oferta atâta timp cât dimensiunile cheie și cerințele de fabricație sunt specificate clar.
Dacă dispuneți deja de o desfășurată, o puteți furniza și pe aceasta. Totuși, de obicei recalculăm desfășurata pe baza dimensiunilor finale ale piesei, a materialului, a grosimii tablei, a razei de îndoire și a condițiilor reale de fabricație, în loc să producem pur și simplu piesa după desfășurata furnizată.
Dacă nu ne puteți furniza toate aceste informații, nu este o problemă — contactați-ne mai întâi și vă vom spune exact de ce detalii avem nevoie.
Pe lângă îndoirea tablei, putem asigura tăiere cu laser, ștanțare și ambutisare, sudură (inclusiv sudura MIG și TIG), șlefuire, vopsire în pulbere, fabricație din oțel inoxidabil, și alte procese auxiliare.
De exemplu, o carcasă completă din tablă poate trece prin tăiere cu laser, îndoire, sudură, șlefuire și vopsire în pulbere, urmate de asamblare, ca parte a unui singur proiect coordonat.
Putem asigura îndoirea ca serviciu separat sau putem fabrica piese complete din tablă după desenele clientului.
Pentru materiale speciale, finisaje de suprafață specializate sau procese care depășesc capacitățile utilajelor noastre, putem colabora și cu furnizori specializați calificați și coordona calitatea și livrarea în ansamblu.
Toleranțele de îndoire depind de material, grosimea tablei, dimensiunile piesei, lungimea de îndoire, complexitatea structurală și toleranța cerută.
Pentru îndoirea standard a tablei, putem controla de obicei unghiul de îndoire la aproximativ ±0,5°. Toleranțele dimensionale sunt stabilite în funcție de dimensiunea și geometria piesei. Pentru dimensiunile critice cu cerințe mai strânse, efectuăm o evaluare și un control separat al procesului.
În condiții adecvate de material, dimensiune și procesare, precizia anumitor dimensiuni critice poate atinge aproximativ ±0,02 mm (±0,02 mm / 2 sutimi de milimetru). Aceasta nu înseamnă că fiecare dimensiune de îndoire tablă poate fi menținută la acest nivel. Pentru piesele standard din tablă, stabilim toleranțe realiste în funcție de condițiile reale de fabricație, în timp ce pentru dimensiunile critice se folosesc controale și metode de inspecție mai stricte.
Pentru piesele de înaltă precizie, folosim îndoirea de probă, măsurarea primei piese, compensarea îndoirii, controlul în timpul procesului și controlul dimensional final pentru a controla dimensiunile critice.
Termenul de livrare depinde de cantitatea comandată, material, complexitatea piesei, numărul de îndoiri și dacă sunt incluse tăiere cu laser, sudură, finisare de suprafață sau alte procese.
Ca referință generală:
Mostre / prototipuri: de obicei în jur de 10 zile
Comenzi de producție: de obicei în jur de 30 de zile
Acestea sunt termene tipice pentru proiecte standard, nu angajamente fixe pentru fiecare comandă. Piesele simple sau proiectele care folosesc materiale deja în stoc pot fi finalizate mai repede, în timp ce piesele complexe, proiectele cu mai multe procese sau comenzile care necesită materiale sau finisaje speciale pot dura mai mult.
Odată ce desenele, cantitatea, materialul și cerințele tehnice sunt confirmate, vă furnizăm un program de livrare specific pe baza planului real de producție. Dacă aveți o dată de livrare impusă, vă rugăm să ne anunțați când solicitați oferta, astfel încât să putem evalua programul în consecință.
Putem gestiona proiecte de îndoire tablă de la prototipuri de o singură piesă și serii mici până la producții mari.
Dacă aveți nevoie de mostre pentru verificarea dimensională sau a asamblării, putem fabrica prototipuri după desenele dumneavoastră înainte de a trece la producție.
Pentru comenzile de producție, calculăm costul pe baza unor factori precum cantitatea, achiziția materialelor, eficiența producției și cerințele de finisare a suprafeței.
Prin urmare, nu cerem clienților să atingă o cantitate minimă de comandă mare. Prețul este evaluat în funcție de cerințele reale ale fiecărui proiect.
Da.
Putem fabrica piese complexe din tablă cu îndoiri multiple, direcții de îndoire diferite, muchii scurte, structuri în formă de U, structuri de tip cutie și multiple operații de fabricație, precum și prototipuri și producție în serie mică.
Pentru piesele complexe, analizăm înainte de producție succesiunea de îndoire, sculele, metoda de poziționare și capacitatea mașinii, inclusiv eventualele interferențe cu secțiunile deja formate.
Pentru piesele deosebit de complexe, putem realiza mai întâi o analiză tehnică și un prototip, verificăm dimensiunile și procesul, apoi trecem la producția de serie. Producem, de asemenea, tablă îndoită la comandă și serii scurte de plăci îndoite după desenele clientului.
Revenirea elastică, deformarea și fisurarea în timpul îndoirii sunt afectate de factori precum materialul, grosimea tablei, rezistența materialului, raza interioară de îndoire, lățimea matriței V, direcția de îndoire și parametrii de procesare.
De exemplu, oțelul de înaltă rezistență, oțelul inoxidabil și aluminiul au caracteristici de revenire elastică diferite de cele ale oțelului moale. Materialele mai groase și razele de îndoire mai mici necesită, de asemenea, în general un control mai strict al procesului.
Selectăm sculele, lățimea matriței V, succesiunea de îndoire și parametrii de procesare potriviți în funcție de material și geometria piesei și ajustăm procesul prin îndoire de probă și controlul primei piese.
Pentru piesele cu revenire elastică semnificativă, putem ajusta adâncimea de îndoire și parametrii de compensare pentru a aduce unghiul final mai aproape de cerința desenului. Pentru materialele mai predispuse la fisurare, acordăm o atenție deosebită direcției de îndoire, razei interioare de îndoire și stării materialului.
Da.
Putem analiza proiectele de tablă ale clientului din perspectiva fabricației și oferim recomandări DFM (Design for Manufacturing) de bază.
Echipa noastră de proiectare verifică de obicei:
- Dacă materialul și grosimea tablei sunt potrivite
- Dacă raza interioară de îndoire este adecvată
- Dacă muchia de îndoire este suficient de mare
- Dacă găurile și fantele sunt poziționate corect față de liniile de îndoire
- Dacă succesiunea de îndoire este fezabilă
- Dacă există interferențe de scule
- Dacă proiectul conține elemente care pot provoca deformare sau fisurare
- Dacă desfășurata este potrivită pentru procesul real de fabricație
Dacă un proiect riscă să crească semnificativ dificultatea de fabricație, costul sau riscul de calitate, discutăm cu clientul înainte de producție și, acolo unde este posibil, propunem o variantă care menține funcția piesei și îmbunătățește fabricabilitatea.
Puteți furniza propria desfășurată ca referință, dar, de obicei, nu fabricăm direct după desfășurata furnizată fără a o verifica.
Desfășurata necesară depinde de material, grosimea tablei, raza de îndoire, scule, metoda de îndoire și condițiile reale de fabricație. Chiar și atunci când dimensiunile piesei finite sunt identice, materiale, utilaje sau procese de îndoire diferite pot necesita dimensiuni desfășurate diferite.
Prin urmare, recalculăm desfășurata pe baza dimensiunilor finale solicitate de client pentru piesă și o ajustăm în funcție de materialul real și procesul de fabricație.
Scopul este să ne asigurăm că piesa îndoită finală respectă cerințele desenului, în loc să păstrăm pur și simplu neschimbată desfășurata originală a clientului.