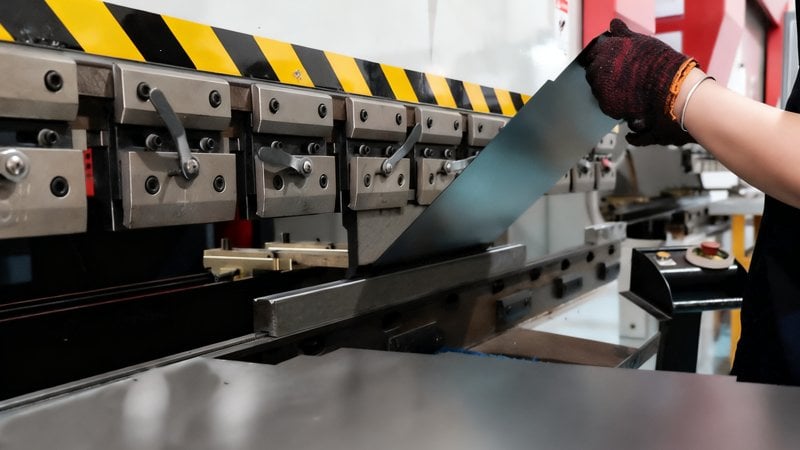
Возможности гибки металла
Наш процесс гибки листового металла рассчитан на широкий диапазон геометрий деталей — от простого углового гиба и радиусной гибки, включая радиусная гибка листового металла, до сложных многополочных конструкций, с контролем углов и стабильными размерами для последующей сборки. Мы также выполняем точную гибку металла и гибку алюминия на заказ — от прототипа до серии. Мы гнём листовой металл из стали, нержавейки, алюминия и т.д. Гибка выполняется как холодная гибка металла, без нагрева. и берём в работу гибку металла любой сложности. Наши услуги гибки металла, услуги по гибке металла и услуги по гибке листового металла — от единичной детали до серии. Гибка металла на заказ, гибка металла по чертежам, гибка металла на ЧПУ и гибка металла любой сложности — всё в одном цехе. Гибка тонколистового металла и сложная гибка листового металла — тоже наш профиль. Гибка листового металла по радиусу — по вашему чертежу. Гибка нержавеющей стали, гибка оцинкованной стали, гибка металлического листа и гибка металлов — без ограничений по марке. Листовая гибка, гнутьё металла и сгибание металла — это всё про нас.
Точность гибки на ЧПУ
- • Гибка на листогибе с ЧПУ
- • Типовой допуск на угол: ±0,5°, стабильно от партии к партии.
Обработка крупных деталей
- • Максимальная длина гиба на наших стандартных листогибах: до 3000 мм
- • Подходит для крупных панелей и деталей корпусов
Диапазон толщин
- • Типовой диапазон толщины: 0,5 – 6,0 мм
- • Стратегия гибки подбирается под материал и толщину
Работа с разными материалами
- • Гибка стального листа, гибка нержавеющего листа, гибка оцинкованного листа, гибка алюминиевых листов, гибка латуни и т.д. — также гнём медный лист
- • Гибка алюминия марок 3003, 5005, 5052, 6061 и 6061-T6
- • Работаем с оцинкованным и окрашенным листом
Сложная геометрия гиба
- • Детали с несколькими полками, короба, швеллеры, корпуса
- • Оснастка и порядок гибки оптимизируются под каждую деталь
Инженерная поддержка
- • При необходимости считаем припуск и радиус гиба
- • Даём замечания по производству для лучшей посадки и выхода годных
- • Проверяем конструкцию и подбор материала, чтобы снизить себестоимость
Подходит для проектов, где критичны точность гибки, повторяемость и инженерная поддержка.
Воплощаем ваши идеи в жизнь.
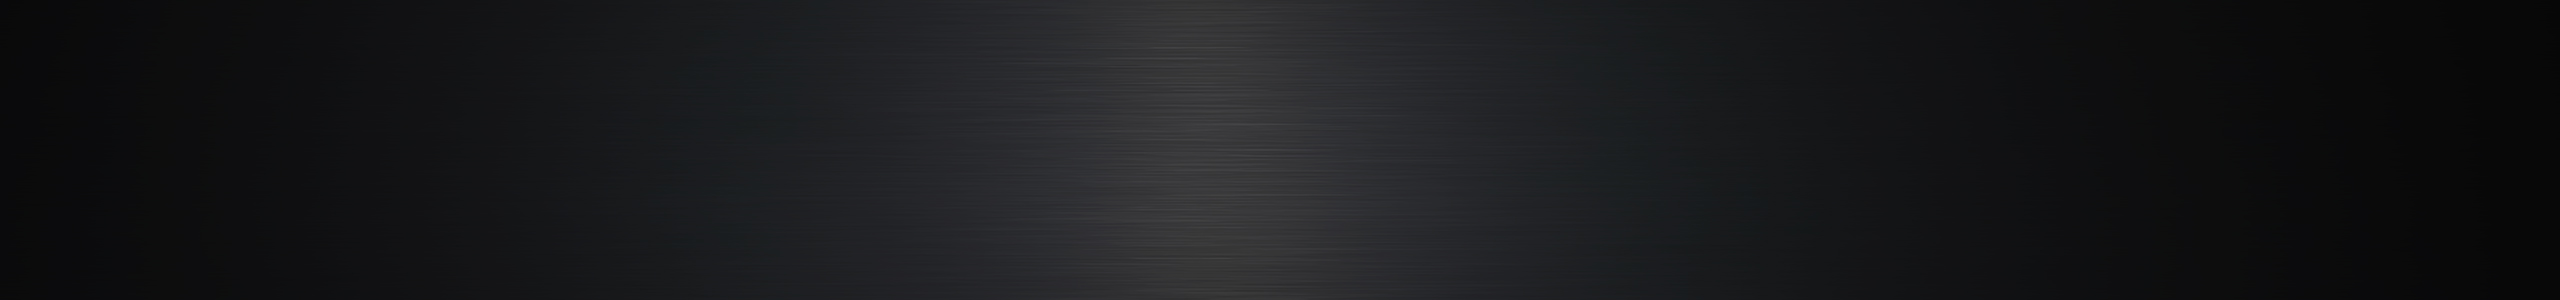
Возможности гибки металла на ЧПУ:
Гибка на листогибе с ЧПУ — TRUMPF TruBend (Германия):
- Максимальная длина гиба на наших стандартных листогибах: до 3000 мм
- Типовой допуск на угол: ±0,5°
- Расчёт гибки листа и радиуса гиба выполняется для каждой детали
Толщина материала:
- Сталь: до 6,0 мм
- Нержавейка: до 4,0 мм
- Алюминий: до 6,0 мм
Типы материалов:
- Сталь, оцинкованная сталь, нержавейка, Zintec, алюминий и т.д.
Что важно в гибке листового металла
Как контролируется точность гибки, почему ±0,5° важно при сборке и что вызывает нестабильность угла.
Гибка листового металла на ЧПУ: точность и контроль
Точность гибки на ЧПУ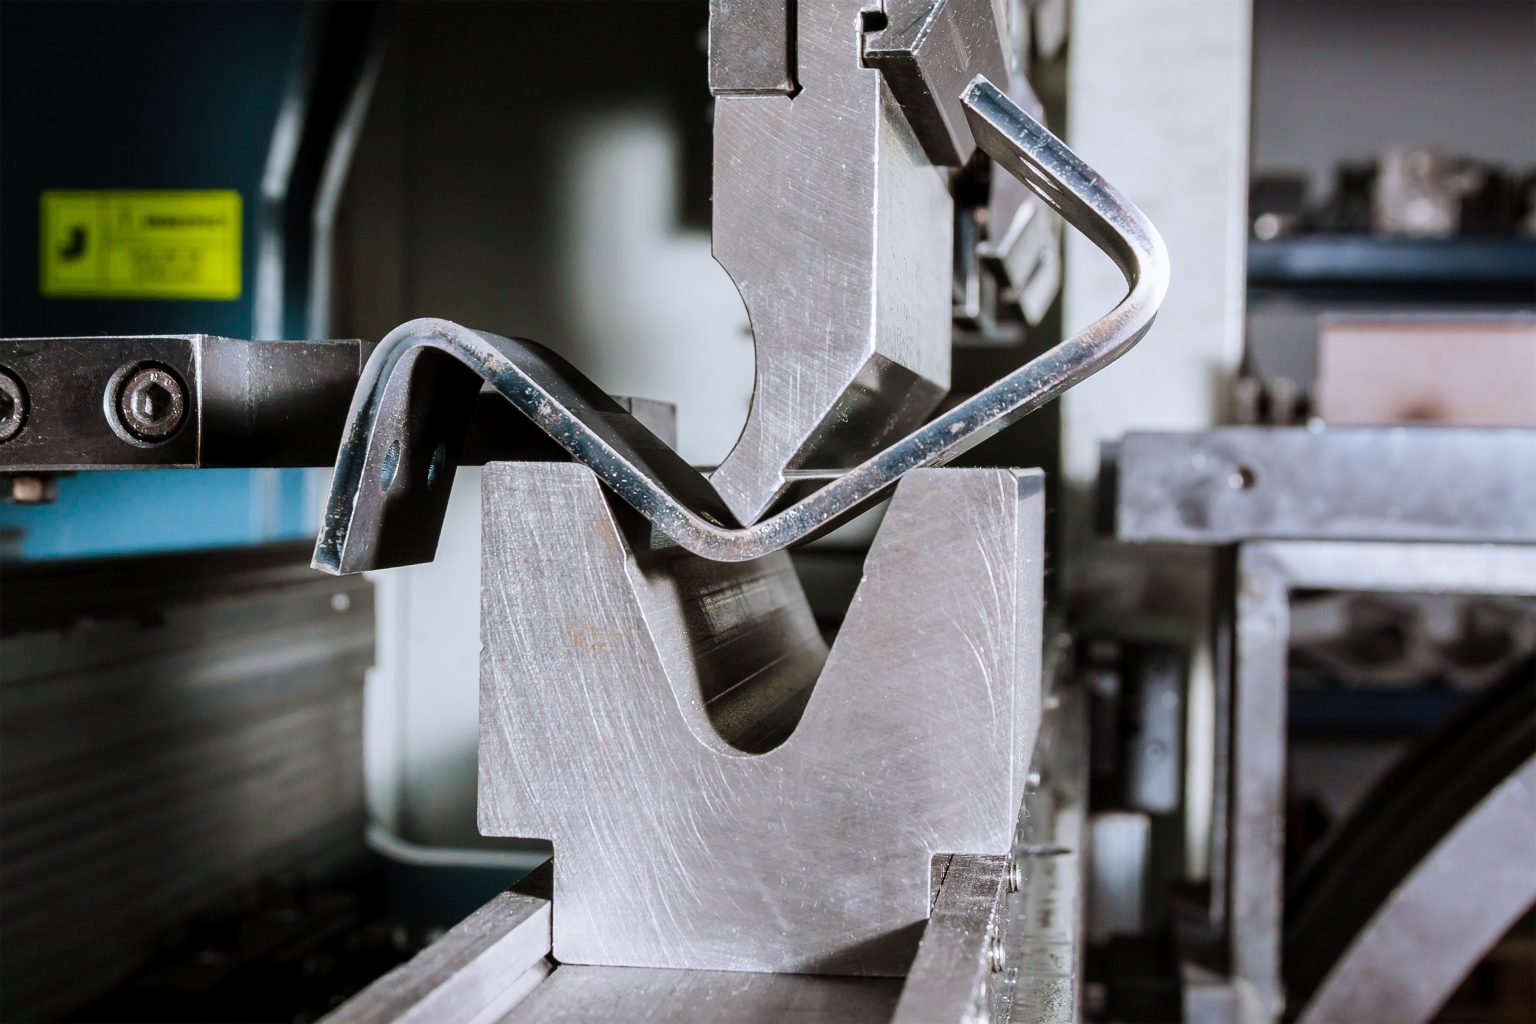
Сложная, крупная и многоэтапная гибка требует не только оборудования — нужны проработанная технология и стабильность производства.
Сложная гибка требует производственной компетенции
Возможности сложной гибки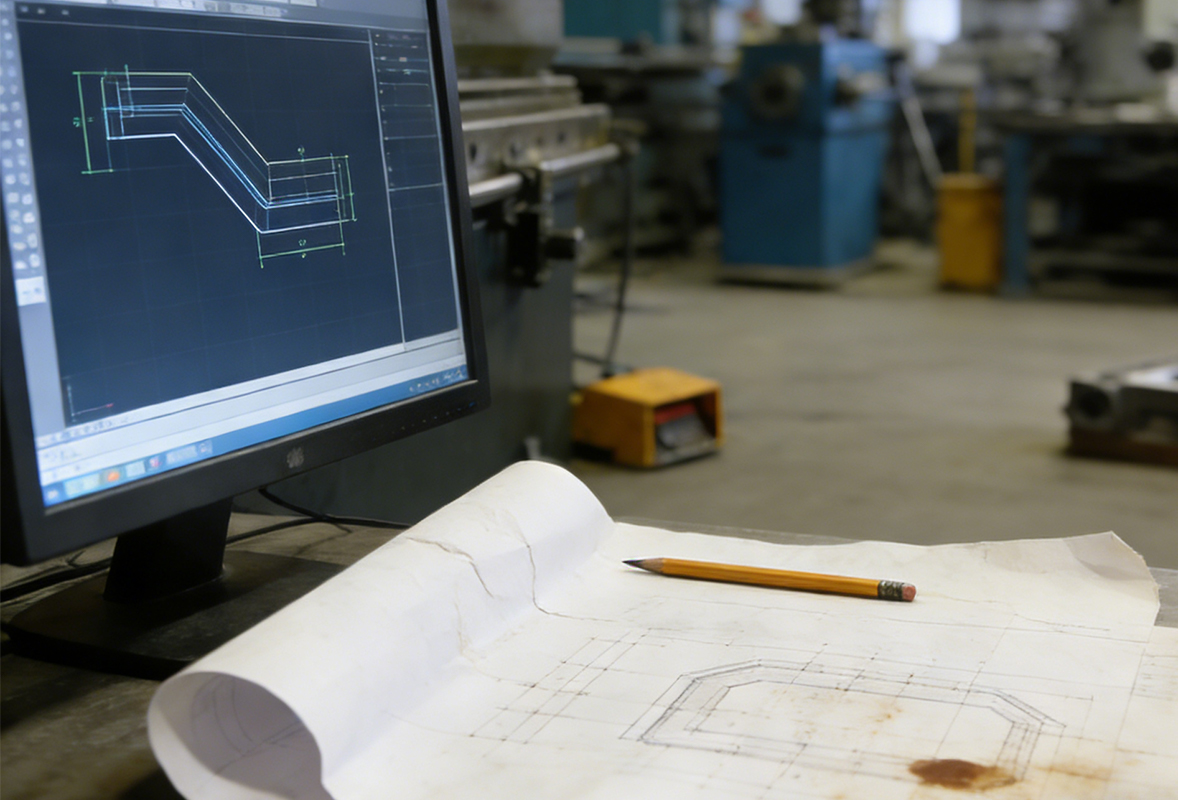
Небольшие решения по радиусу, порядку и геометрии могут заметно снизить стоимость и объём доработок.
Конструкторские решения, снижающие стоимость гибки
Снижение стоимости гибкиПроекты по гибке листового металла
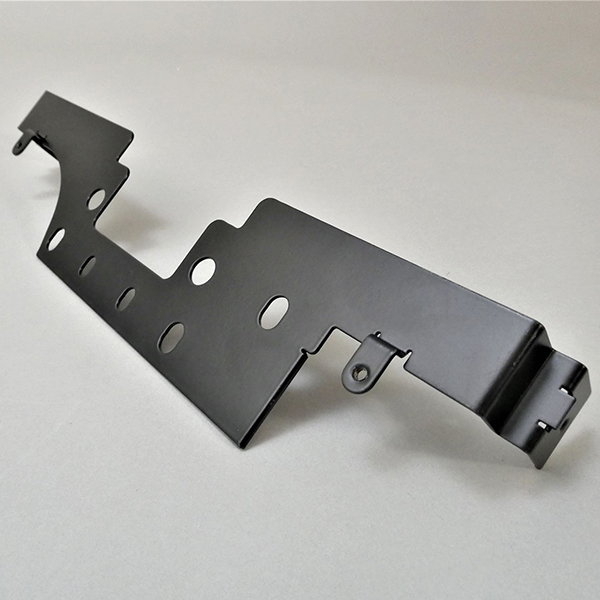
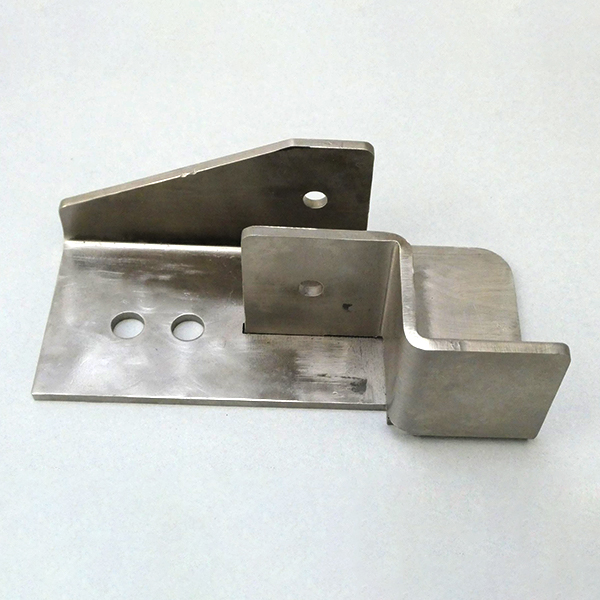
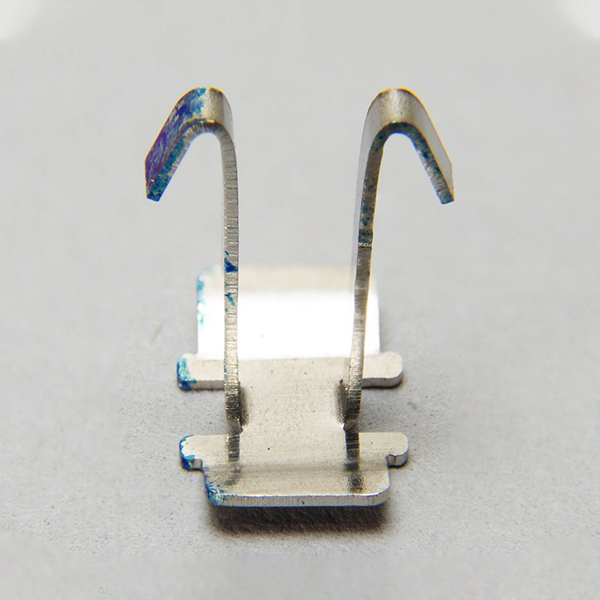
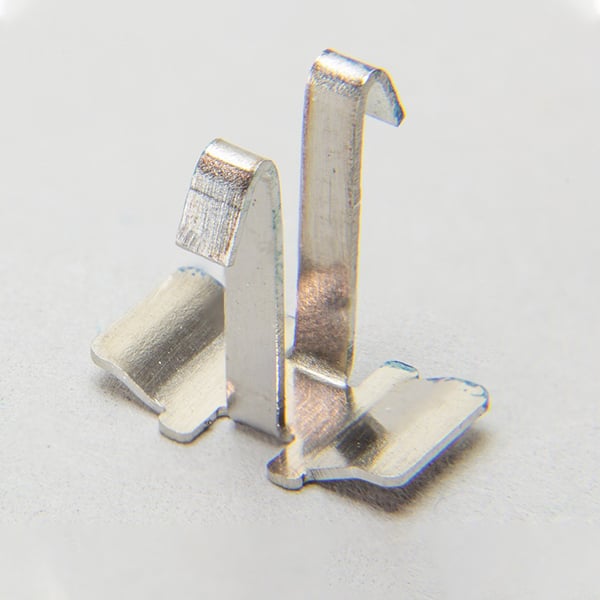
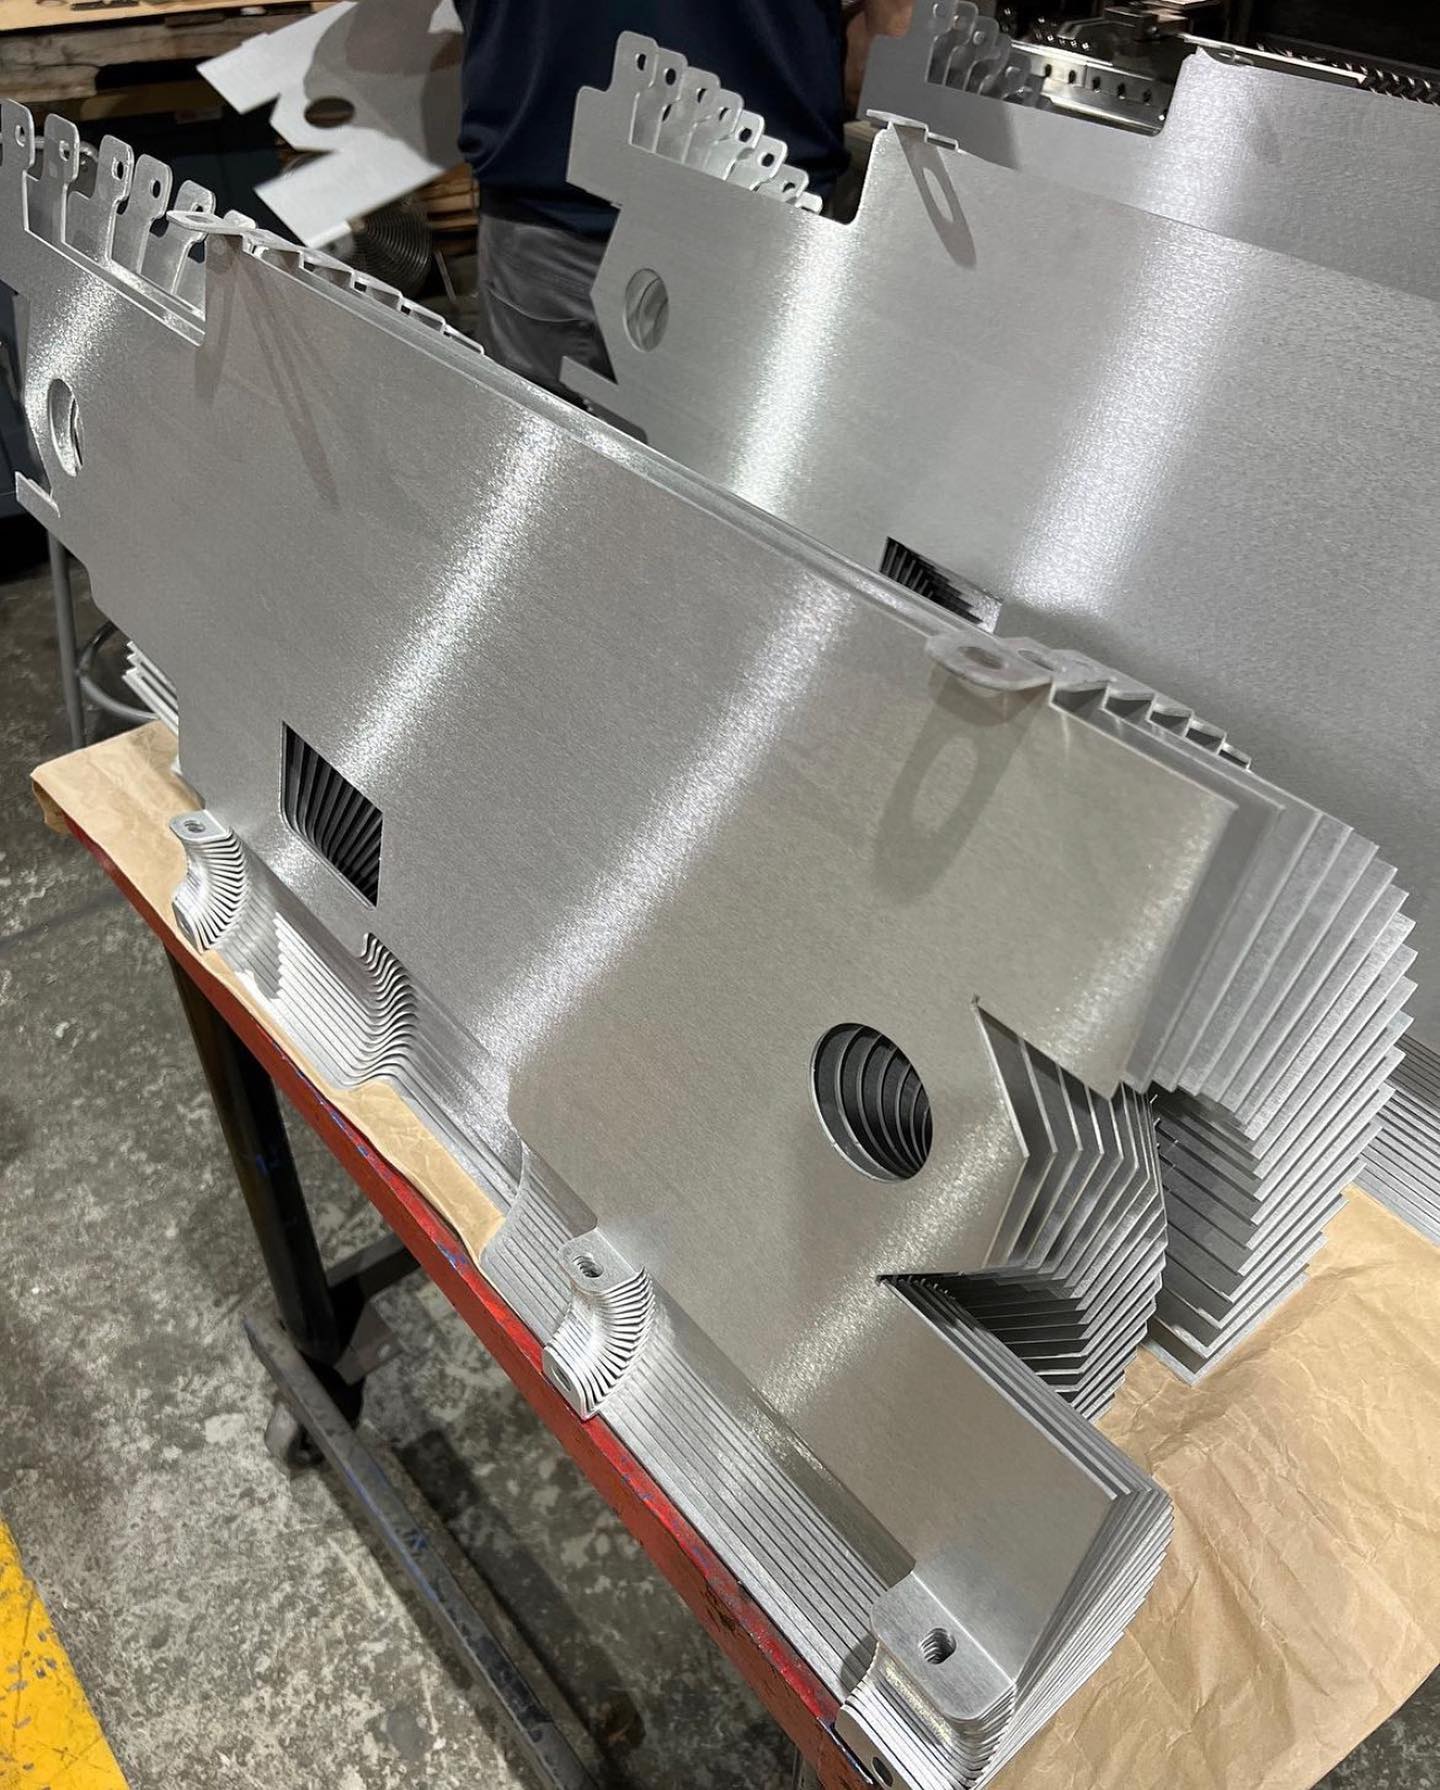
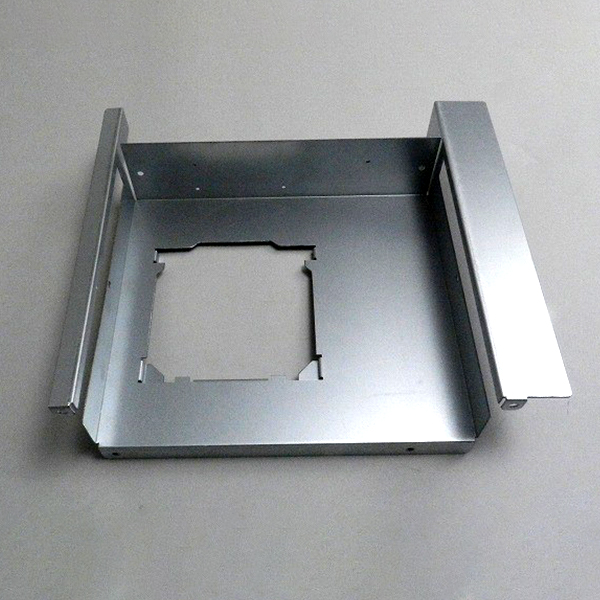
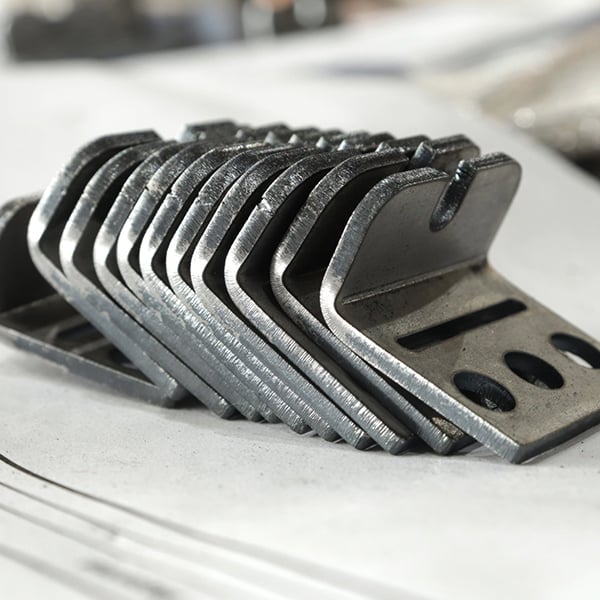
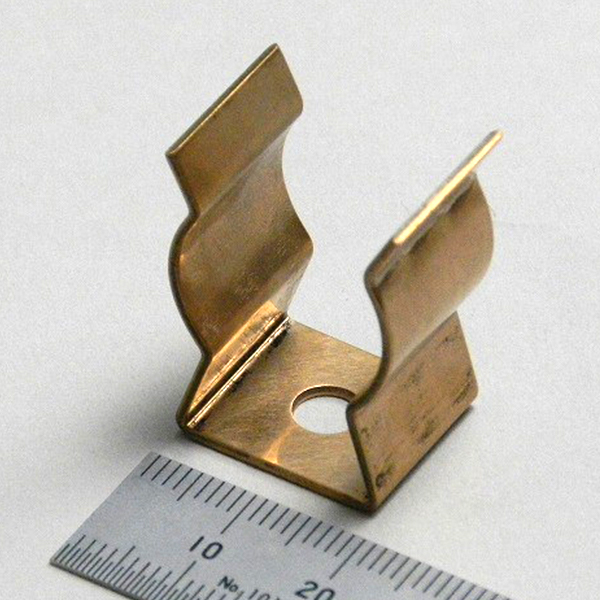
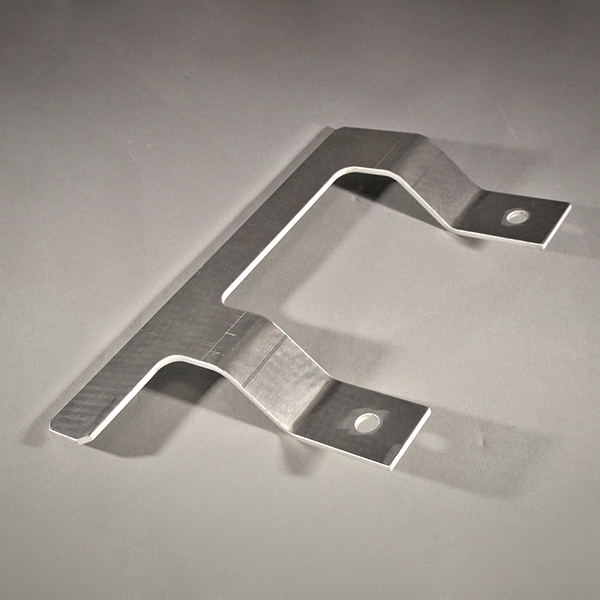
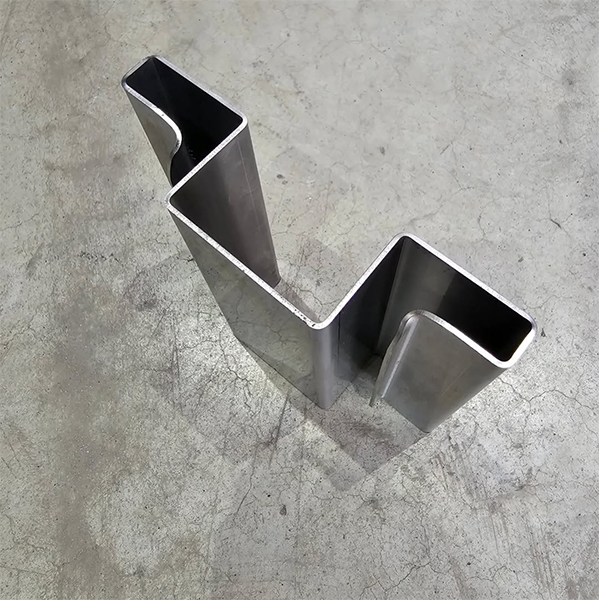
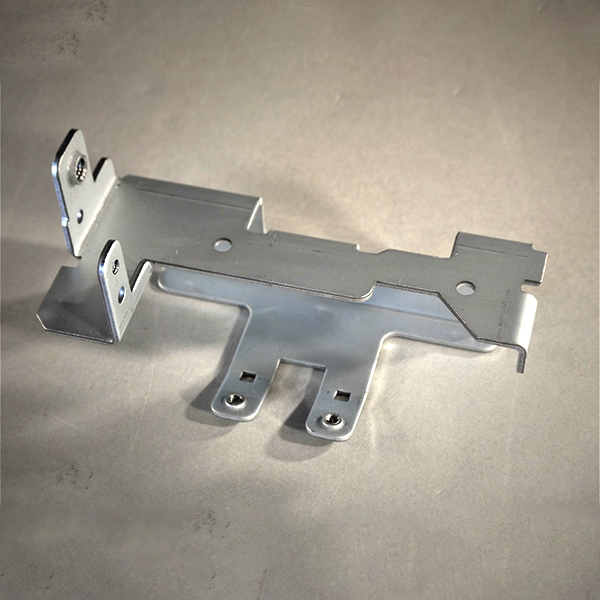
Подборка проектов по гибке листового металла, изготовленных по чертежам заказчика: гибка деталей из нержавейки, алюминия, стали и т.д.. Примеры охватывают разные материалы, размеры деталей и сложность гиба и показывают стабильный контроль углов, точность размеров и готовность к сборке.
Что говорят наши клиенты
Нам доверяют ведущие производители по всему миру за точность и надёжность
Lukas M.
«Некоторые детали требовали нескольких гибов и малых зазоров. Порядок гибки был выдержан правильно, и детали сошлись без дополнительной подгонки.»
Marco T.
«Команда хорошо понимает ограничения гибки и дала практичные рекомендации по радиусам и припускам. Это помогло сократить доработки и повысить выход годных.»
Daniel S.
«Детали пришли готовыми к сборке, подгонки почти не потребовалось. Совпадение отверстий и точность гибки были выдержаны даже на крупных панелях.»
David H.
«Мы закупаем 1 500–3 000 гнутых деталей за партию. ZhongXin держит стабильные углы гибки и отличную симметрию. Брак минимален, поставки всегда в срок. Надёжный долгосрочный партнёр.»
Услуги гибки листового металла: частые вопросы
Лазерная резка и гибка металла, резка и гибка листового металла — обе услуги в одном цехе. Мы завод по гибке металла и обработке листа в Чжуншане, провинция Гуандун, Китай, а не торговая компания. У нас собственный цех листовой обработки, инженерная команда и производственный персонал, и мы напрямую выполняем проекты по изготовлению деталей из листового металла для заказчиков по всему миру.
Наши возможности включают лазерную резку, гибку металла на ЧПУ, сварку, шлифовку и отделку поверхности. Для гибки и лазерной резки мы используем оборудование TRUMPF, что позволяет программировать и изготавливать детали напрямую по чертежам заказчика. Рубка и гибка металла — обе операции в одном цехе. Помимо гибки листового металла, мы также предлагаем отдельную услугу гибки труб.
Для деталей, которые превышают возможности нашего собственного оборудования или требуют особых процессов, мы при необходимости привлекаем проверенных профильных поставщиков. Это позволяет вести проект целиком, не ограничивая конструкцию заказчика возможностями одного станка.
Нет единого минимального значения, применимого ко всем материалам и толщинам листа. Достижимый радиус гиба и размер полки зависят от материала, толщины листа, радиуса гиба, ширины V-образной матрицы, оснастки и направления гиба.
Для стандартной гибки мы подбираем подходящую оснастку и параметры по материалу и толщине. Если в конструкции есть очень маленькая полка или малый внутренний радиус гиба, мы оцениваем технологичность до запуска в производство.
Для некоторых очень узких полок или конструкций с повышенными требованиями к точности размеров мы не обязательно ограничиваемся одним гибом. В зависимости от геометрии детали мы разрабатываем многоэтапный процесс с разными операциями гибки, формовки или доводки, чтобы точнее получить нужные конечные размеры.
Поэтому возможность изготовить тот или иной размер определяется не только возможностями одного хода листогиба. При выборе технологии мы учитываем полную геометрию детали и требуемые размеры.
Наши стандартные листогибы с ЧПУ работают с толщиной листа от 0,5 до 6,0 мм при длине гиба до 3000 мм. Для более крупных или тяжёлых деталей — длина гиба свыше 4 метров или стальной лист толщиной примерно до 20 мм — мы используем оборудование проверенных партнёров. Это позволяет гнуть лист, слишком большой или толстый для наших собственных листогибов. Наши станки и партнёрская сеть вместе охватывают широкий диапазон гибки листового металла, от тонколистового металла до толстого листа, включая гнутый листовой металл для крупных панелей и корпусов.
Максимальная толщина и длина гиба — не независимые характеристики. Например, чтобы согнуть стальной лист 20 мм на длине свыше 4 метров, требуется заметно больше усилия, чем для короткой детали. Необходимая мощность зависит также от материала, длины гиба, угла и внутреннего радиуса гиба.
Поэтому мы оцениваем требуемую мощность по материалу, толщине листа, длине гиба, углу гиба и внутреннему радиусу, а затем подбираем подходящее оборудование.
Если деталь превышает возможности нашего оборудования, но технически подходит для обработки на стороне, мы также можем подобрать нужное оборудование и поставщика для выполнения работы.
В основном мы применяем гибку на листогибе с ЧПУ для гибки и формовки листа, подбирая оснастку, ширину V-образной матрицы и порядок гибки под геометрию детали.
Мы изготавливаем стандартные гибы 90°, многоугловые гибы, U-образные и Z-образные профили, короба и детали с несколькими последовательными гибами.
Для сложных деталей мы до производства проверяем порядок гибки, оснастку, способ базирования и возможные пересечения гибов. При необходимости выполняем пробный гиб или проверку по первой детали, прежде чем переходить к серии.
Для особых геометрий, где обычная гибка не оптимальна, мы также можем разработать альтернативное решение — другую формовку или доводочную операцию, — а не подгонять деталь под единственный способ гибки.
В идеале пришлите 2D-чертежи и 3D-модель.
2D-чертёж позволяет подтвердить конечные размеры, материал, толщину листа, допуски, отделку поверхности и другие технические требования. 3D-модель помогает понять общую геометрию, взаимосвязь гибов и структуру сборки.
Если у вас есть только 2D-чертёж, всё равно пришлите его на оценку. Для простых деталей мы обычно можем посчитать цену, если ключевые размеры и требования к изготовлению указаны чётко.
Если у вас уже есть развёртка, её тоже можно предоставить. Однако обычно мы пересчитываем развёртку по конечным размерам детали, материалу, толщине листа, радиусу гиба и фактическим условиям производства, а не изготавливаем деталь просто по присланной развёртке.
Если предоставить всё это не получается — не проблема: свяжитесь с нами, и мы точно скажем, какие данные нужны.
Помимо гибки листового металла мы выполняем лазерную резку, пробивку и штамповку, сварку (в том числе сварку MIG и TIG), шлифовку, порошковую окраску, изготовление изделий из нержавейкии другие сопутствующие операции.
Например, готовый корпус из листового металла может пройти лазерную резку, гибку, сварку, шлифовку и порошковую окраску, а затем сборку— всё в рамках одного скоординированного проекта.
Мы выполняем гибку как отдельную услугу или изготавливаем готовые детали из листового металла по чертежам заказчика.
Для особых материалов, специальных видов отделки или операций, превышающих возможности нашего оборудования, мы также работаем с проверенными профильными поставщиками и координируем общее качество и сроки.
Допуски на гибку зависят от материала, толщины листа, размеров детали, длины гиба, сложности конструкции и требуемого допуска.
При стандартной гибке листового металла мы обычно контролируем угол гиба в пределах около ±0,5°. Допуски на размеры определяются по размеру и геометрии детали. Для критичных размеров с более жёсткими требованиями мы проводим отдельную оценку технологии и контроль.
При подходящем материале, размере и условиях обработки точность некоторых критичных размеров может достигать примерно ±0,02 мм (±0,02 мм / 2 сотых миллиметра). Это не значит, что каждый размер при гибке листа можно выдержать на таком уровне. Для стандартных деталей из листового металла мы устанавливаем реалистичные допуски по фактическим условиям производства, а для критичных размеров применяем более жёсткий контроль и методы измерений.
Для высокоточных деталей мы применяем пробный гиб, измерение первой детали, компенсацию гибки, контроль в процессе и финальный размерный контроль для контроля критичных размеров.
Срок зависит от объёма заказа, материала, сложности детали, числа гибов и от того, входят ли в заказ лазерная резка, сварка, отделка поверхности или другие операции.
Для ориентира:
Образцы / прототипы: обычно около 10 дней
Серийные заказы: обычно около 30 дней
Это типовые сроки для стандартных проектов, а не жёсткие обязательства по каждому заказу. Простые детали или проекты из материалов, уже имеющихся на складе, могут быть выполнены быстрее, а сложные детали, многооперационные проекты или заказы с особыми материалами или отделкой могут занять больше времени.
После подтверждения чертежей, количества, материала и технических требований мы предоставим конкретный график поставки по фактическому плану производства. Если у вас есть требуемая дата поставки, сообщите о ней при запросе цены, чтобы мы учли её в планировании.
Мы берём в работу проекты по гибке листового металла — от единичных прототипов и мелких партий до крупных серий.
Если нужны образцы для проверки размеров или сборки, мы изготовим прототипы по вашим чертежам, прежде чем запускать производство.
Для серийных заказов мы считаем стоимость исходя из количества, закупки материала, эффективности производства и требований к отделке поверхности.
Поэтому мы не требуем от заказчиков большого минимального объёма заказа. Цена рассчитывается по фактическим требованиям каждого проекта.
Да.
Мы изготавливаем сложные детали из листового металла с несколькими гибами, разными направлениями гибки, короткими полками, U-образными и коробчатыми конструкциями и несколькими операциями, а также прототипы и мелкие серии.
Для сложных деталей мы до производства проверяем порядок гибки, оснастку, способ базирования и возможности станка, включая возможные пересечения с уже сформированными участками.
Для особенно сложных деталей мы можем сначала провести инженерный анализ и изготовить прототип, проверить размеры и технологию, а затем перейти к серийному производству. Мы также изготавливаем гнутый листовой металл на заказ и мелкие серии гнутых листов по чертежам заказчика.
Пружинение, деформация и растрескивание при гибке зависят от материала, толщины листа, прочности материала, внутреннего радиуса гиба, ширины V-образной матрицы, направления гибки и параметров обработки.
Например, у высокопрочной стали, нержавейки и алюминия пружинение отличается от обычной стали. Более толстый материал и меньшие радиусы гиба обычно требуют более строгого контроля технологии.
Мы подбираем оснастку, ширину V-образной матрицы, порядок гибки и параметры обработки по материалу и геометрии детали и настраиваем процесс через пробный гиб и контроль первой детали.
Для деталей с заметным пружинением мы корректируем глубину гибки и параметры компенсации, чтобы приблизить конечный угол к требованию чертежа. Для материалов, склонных к растрескиванию, мы особое внимание уделяем направлению гибки, внутреннему радиусу и состоянию материала.
Да.
Мы можем рассмотреть конструкции заказчика из листового металла с точки зрения производства и дать базовые замечания по DFM (Design for Manufacturing — технологичность).
Наша инженерная команда обычно проверяет:
- Подходят ли материал и толщина листа
- Уместен ли внутренний радиус гиба
- Достаточно ли велика полка гиба
- Правильно ли расположены отверстия и пазы относительно линий гиба
- Выполним ли порядок гибки
- Нет ли пересечений с оснасткой
- Есть ли в конструкции элементы, способные вызвать деформацию или растрескивание
- Подходит ли развёртка для фактического процесса производства
Если конструкция может заметно повысить сложность изготовления, стоимость или риск по качеству, мы обсуждаем это с заказчиком до производства и, где возможно, предлагаем вариант, сохраняющий функцию детали и улучшающий технологичность.
Вы можете предоставить свою развёртку для справки, но обычно мы не изготавливаем напрямую по присланной развёртке без её проверки.
Нужная развёртка зависит от материала, толщины листа, радиуса гиба, оснастки, способа гибки и фактических условий производства. Даже при одинаковых конечных размерах детали разные материалы, оборудование или процессы гибки могут требовать разных размеров развёртки.
Поэтому мы пересчитываем развёртку по требуемым заказчику конечным размерам детали и корректируем её под фактический материал и процесс производства.
Цель — чтобы готовая гнутая деталь соответствовала чертежу, а не просто сохранить исходную развёртку заказчика без изменений.