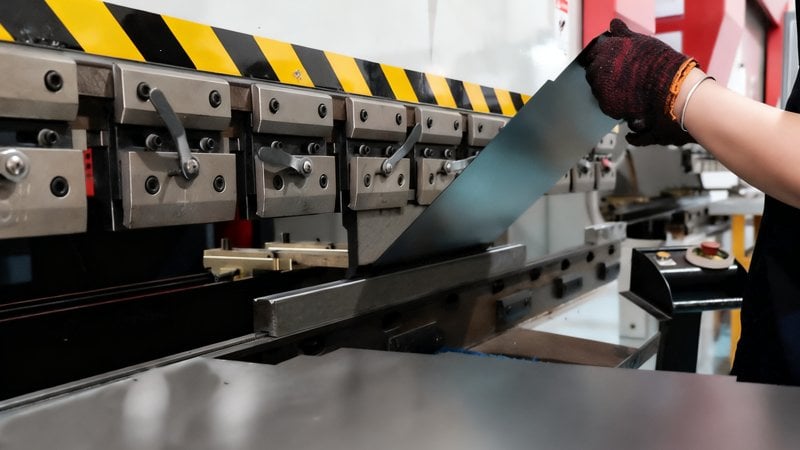
Visão geral das capacidades de quinagem
O nosso processo de quinagem de chapa foi concebido para uma vasta gama de geometrias, de dobras de ângulo simples a estruturas complexas com várias abas, com ângulos controlados e resultados dimensionais consistentes para a montagem a jusante. Realizamos também dobra em chapa, corte e dobra de metais de precisão e dobra de alumínio à medida, do protótipo à produção. Conseguimos também dobrar chapas metálicas em aço macio, inox, alumínio etc..
Precisão de quinagem CNC
- • Quinagem de precisão e quinagem numérica em quinadeira de comando CNC
- • Tolerância angular típica: ±0,5°, estável entre lotes.
Peças de grandes dimensões
- • Comprimento máximo de quinagem nas nossas quinadeiras standard: até 3000 mm
- • Adequado para painéis de grandes dimensões e peças de caixa
Espessuras abrangidas
- • Gama de espessura típica: 0,5 – 6,0 mm
- • Estratégia de quinagem otimizada por material e espessura
Versatilidade de materiais
- • Quinagem de chapa inox, alumínio, aço macio (ferro) e zinco, incluindo dobra de chapa inox, dobra de chapa de aço, dobra de chapa de ferro e dobra de chapa galvanizada, bem como quinagem de ferro etc. — também quinamos chapa de cobre
- • Quinagem de alumínio nas ligas 3003, 5005, 5052, 6061 e 6061-T6
- • Chapa galvanizada, de zinco e pré-revestida suportadas
Geometrias de quinagem complexas
- • Peças com várias abas, caixas, perfis em U e invólucros
- • Ferramentas e sequência de quinagem otimizadas por projeto
Apoio ao nível da engenharia
- • Compensação e raio de quinagem revistos quando necessário
- • Feedback de fabrico para melhorar o ajuste e o rendimento
- • Projeto e escolha de materiais revistos para reduzir o custo unitário
Indicado para projetos em que a precisão de quinagem, a repetibilidade e o apoio de engenharia são determinantes.
Transformamos as suas ideias em realidade.
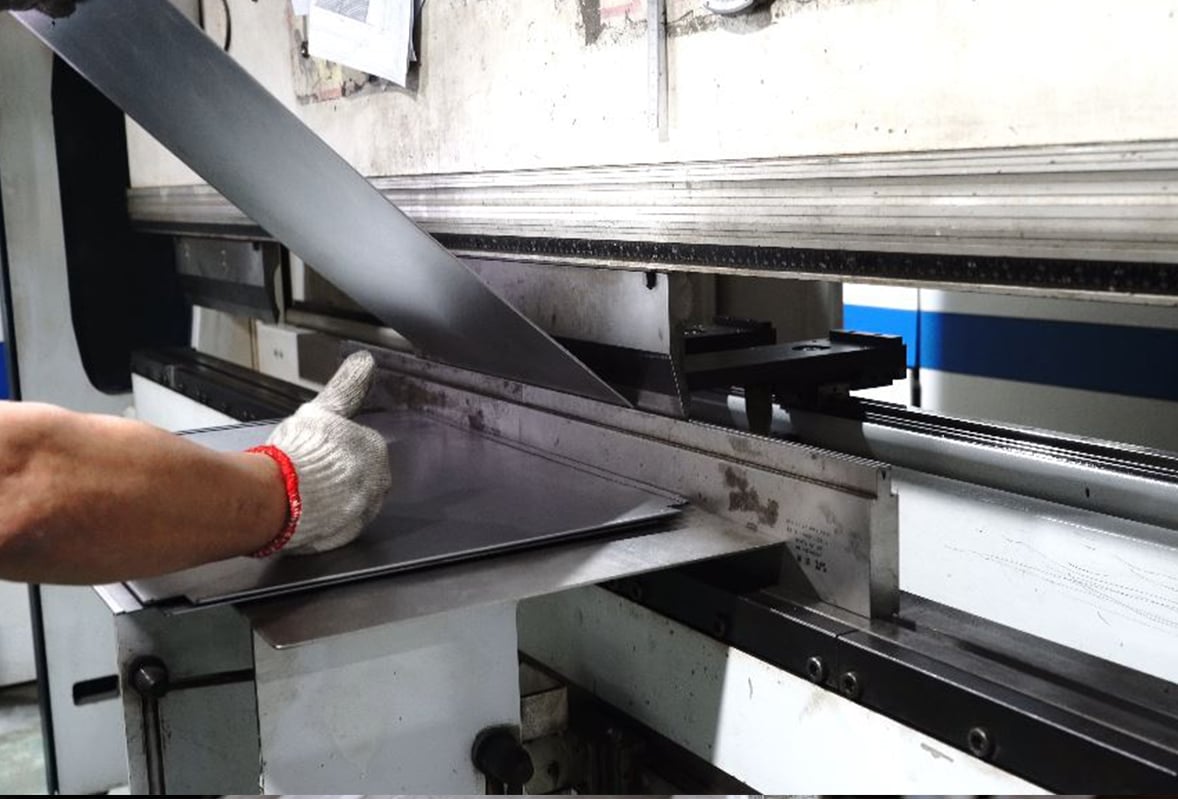
Capacidade de quinagem CNC:
Quinagem em quinadeira CNC — TRUMPF TruBend (Alemanha):
- Comprimento máximo de quinagem nas nossas quinadeiras standard: até 3000 mm
- Tolerância angular típica: ±0,5°
- Cálculo de quinagem de chapa e raio de quinagem revistos por peça
Espessura do material:
- Aço macio: até 6,0 mm
- Inox: até 4,0 mm
- Alumínio: até 6,0 mm
Tipos de material:
- Aço macio, aço galvanizado, inox, Zintec, alumínio etc.
O que importa na quinagem de chapa
Como se controla a precisão de quinagem, porque é que ±0,5° importa na montagem e o que causa a instabilidade do ângulo.
Dobragem CNC de chapas metálicas: precisão e controle
Precisão de quinagem CNC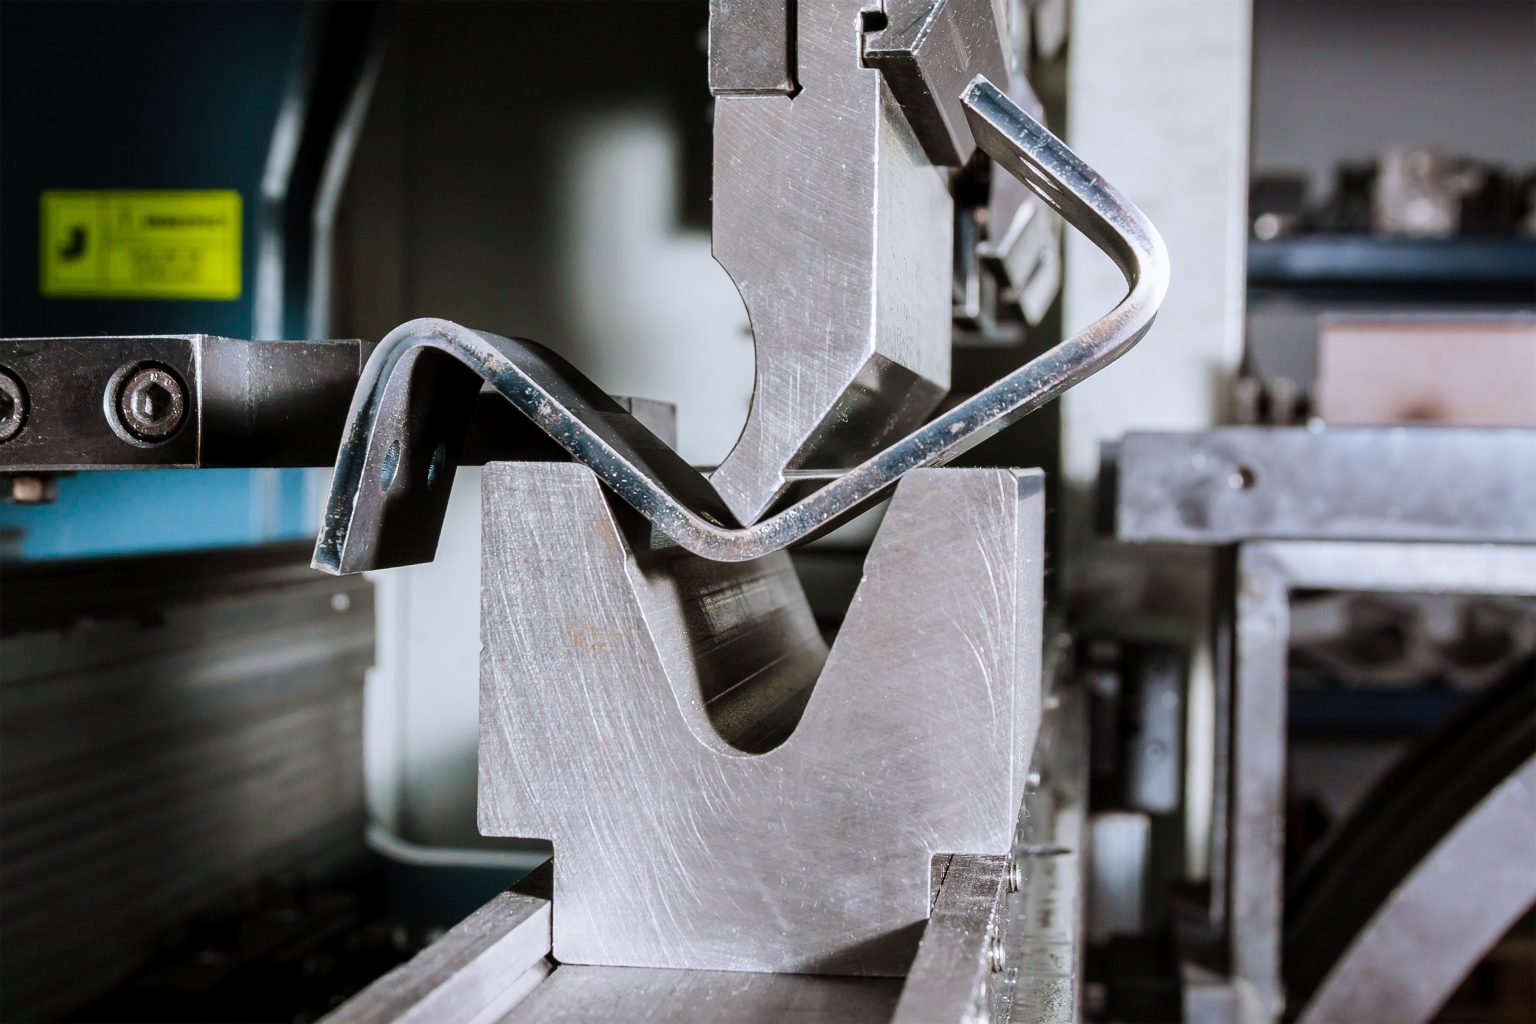
A quinagem complexa, de grandes dimensões e em várias etapas exige mais do que equipamento — exige domínio do processo e estabilidade de produção.
Dobragem complexa exige capacidade técnica
Capacidade de quinagem complexa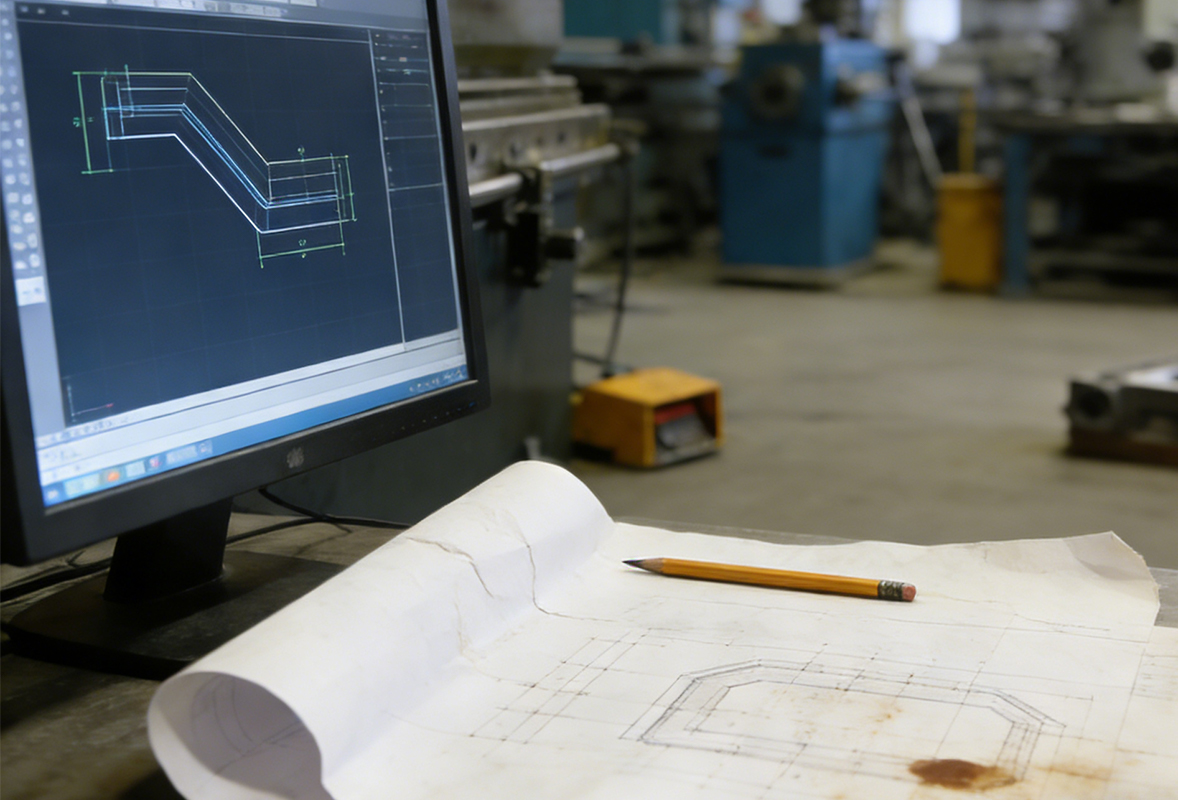
Pequenas decisões de projeto no raio, na sequência e na geometria podem reduzir bastante o custo e o retrabalho.
Decisões de projeto que reduzem o custo de dobragem
Reduzir o custo de quinagemProjetos de quinagem e dobra de chapas metálicas
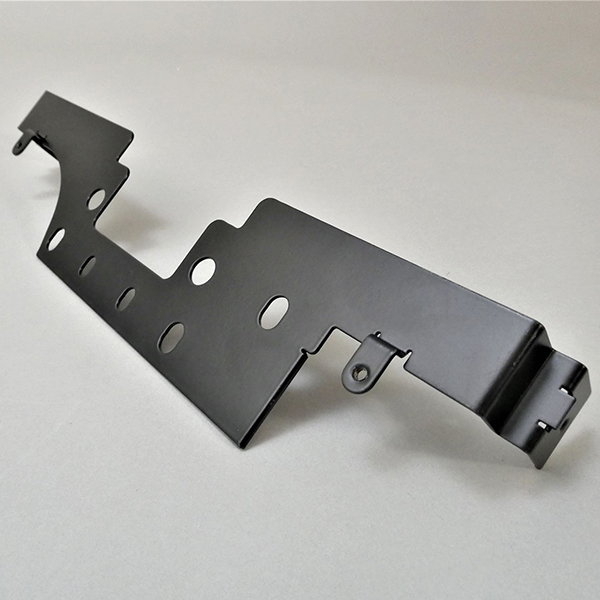
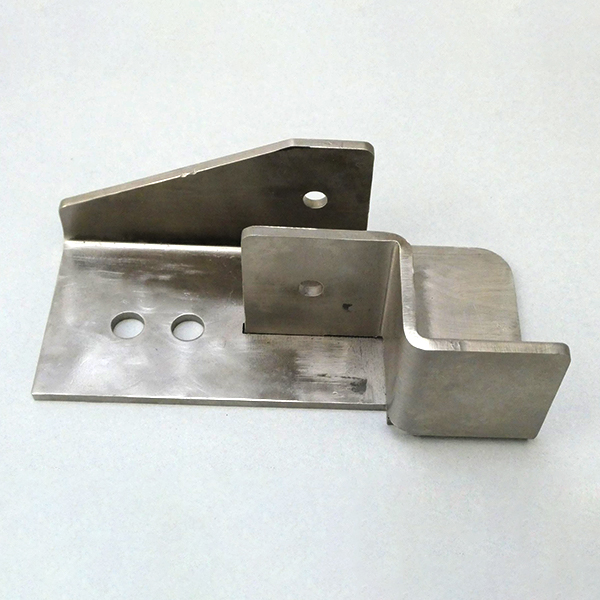
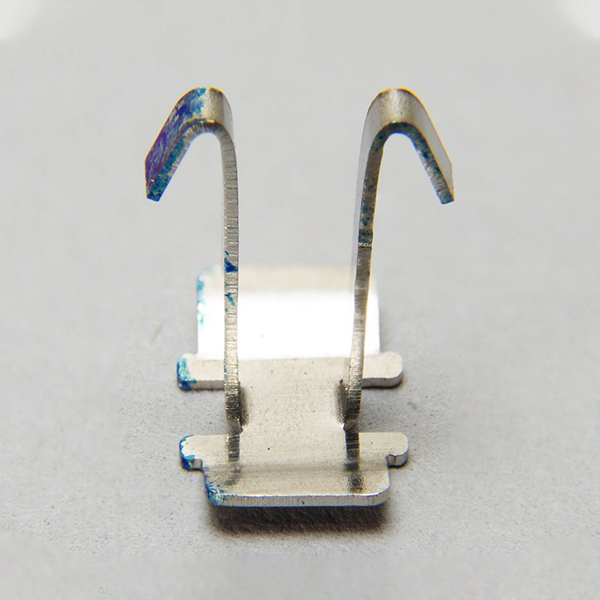
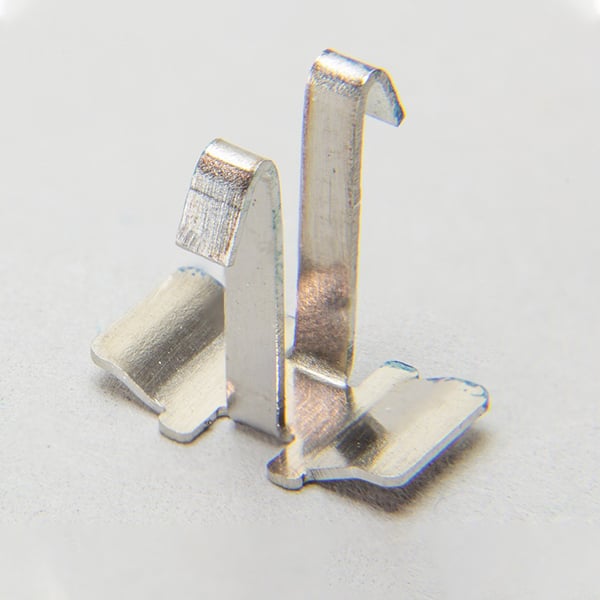
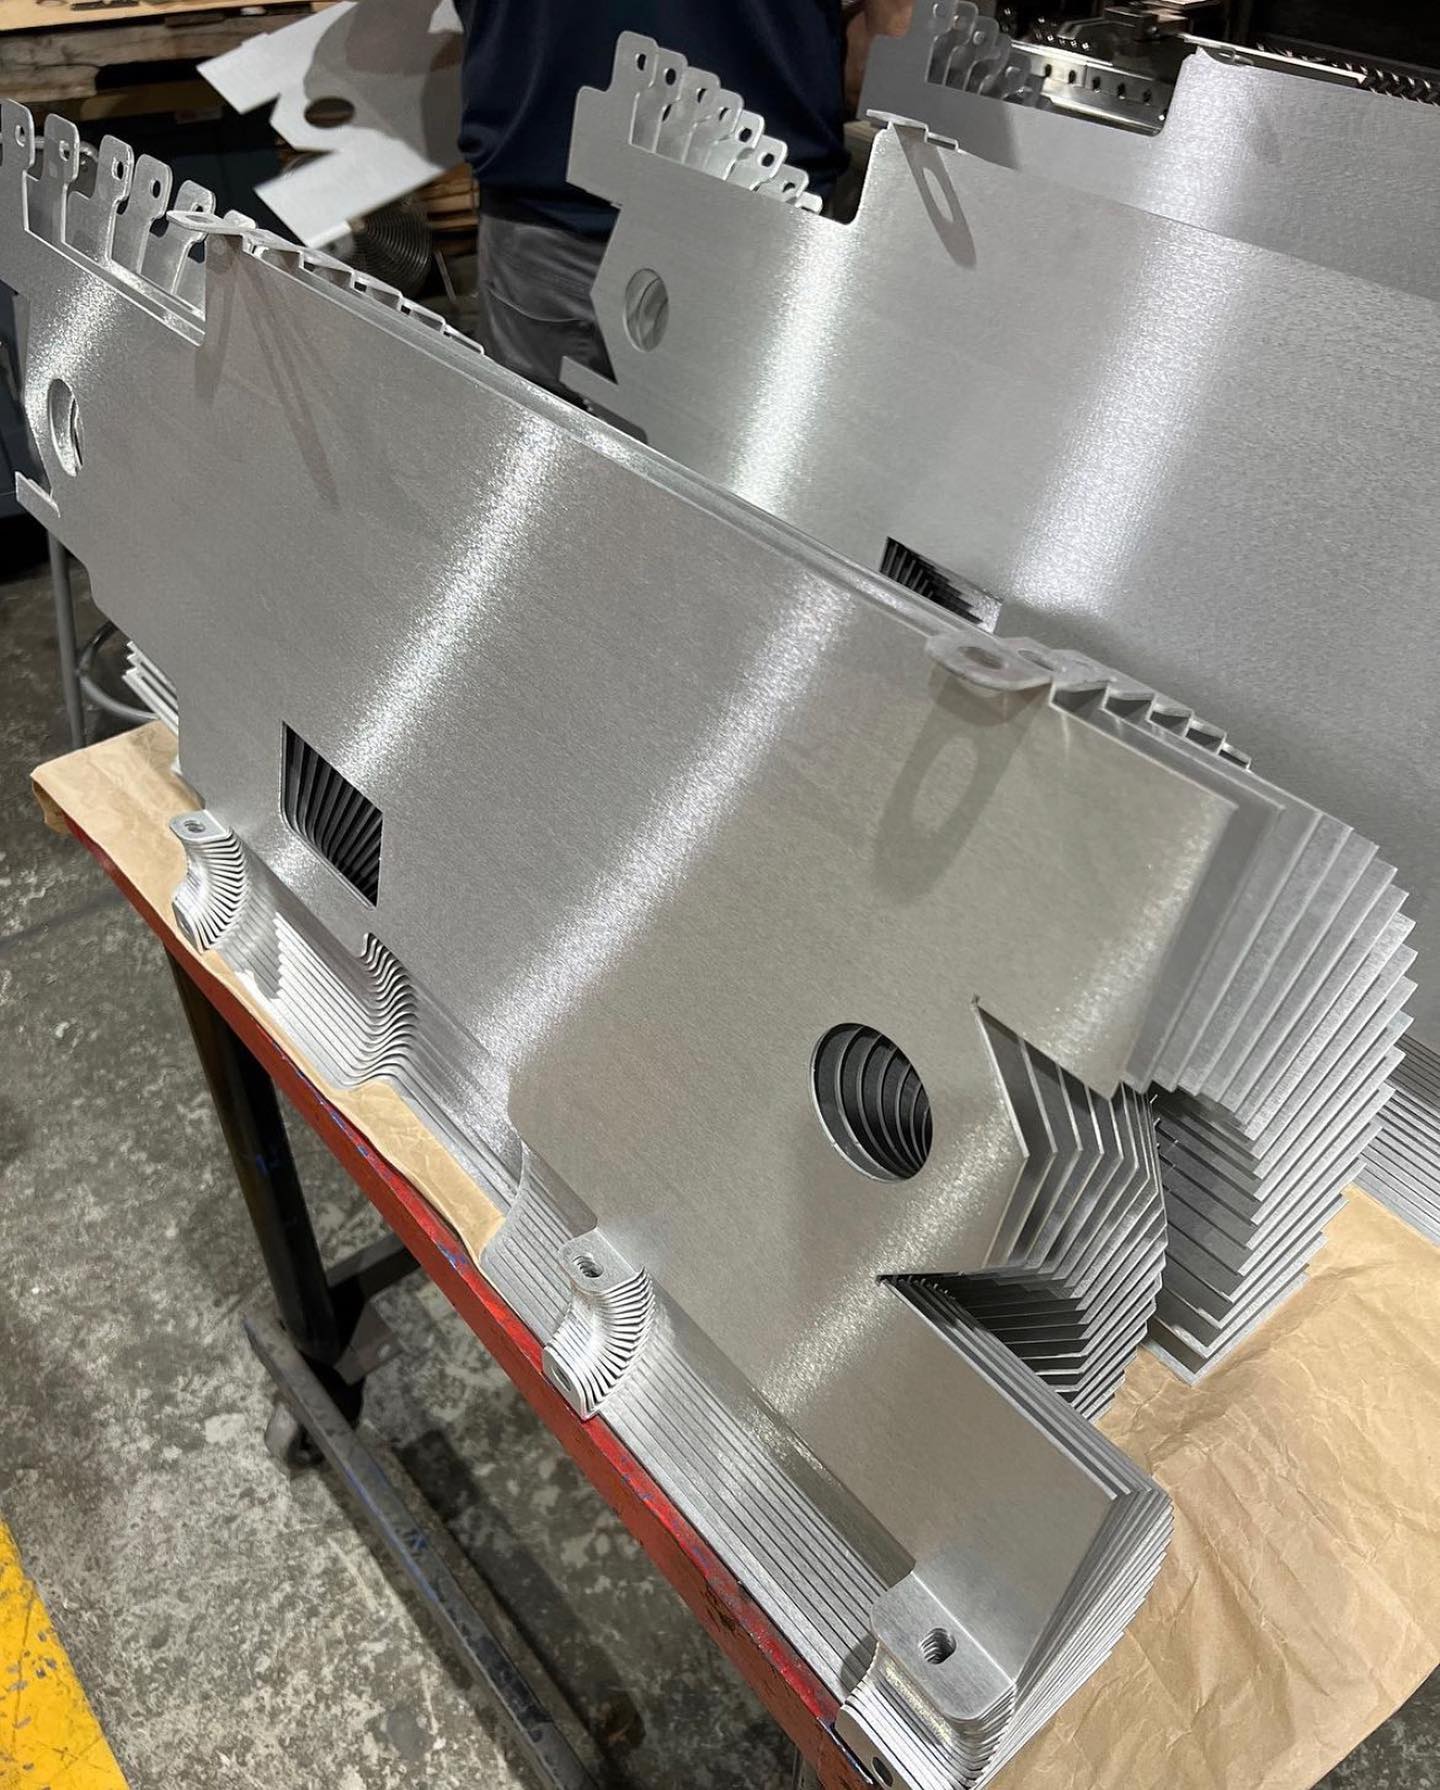
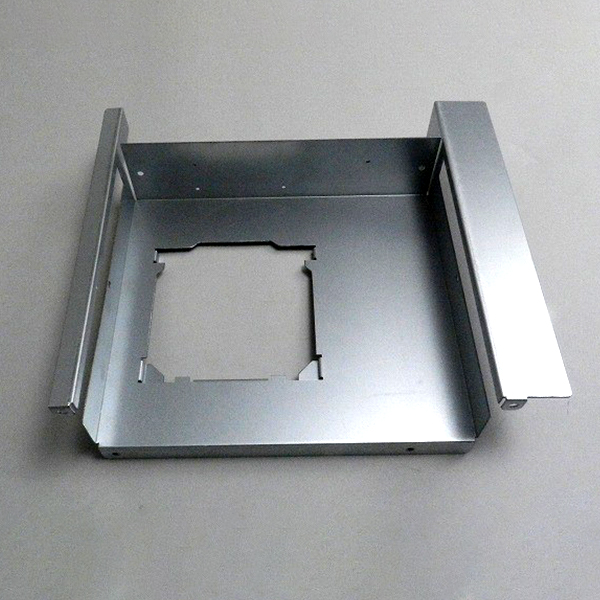
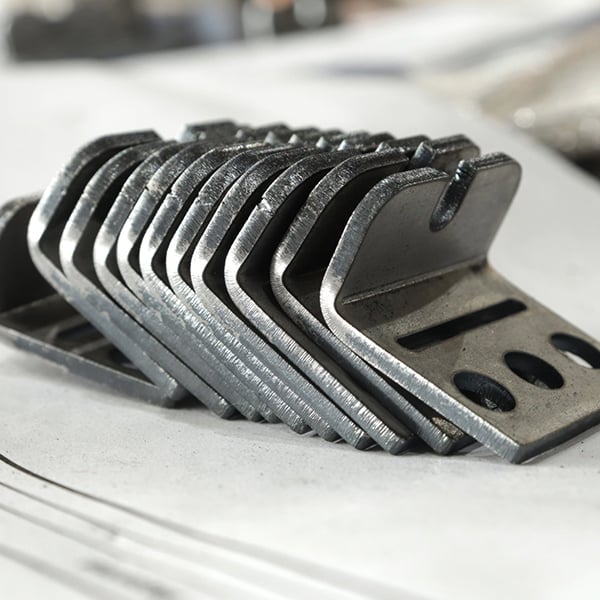
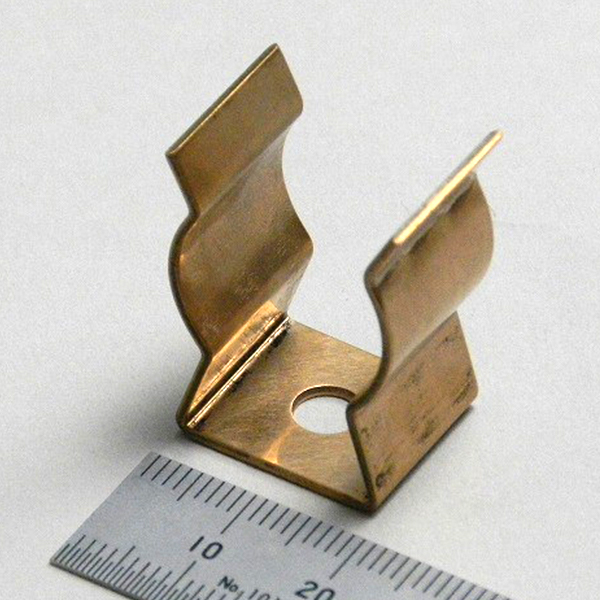
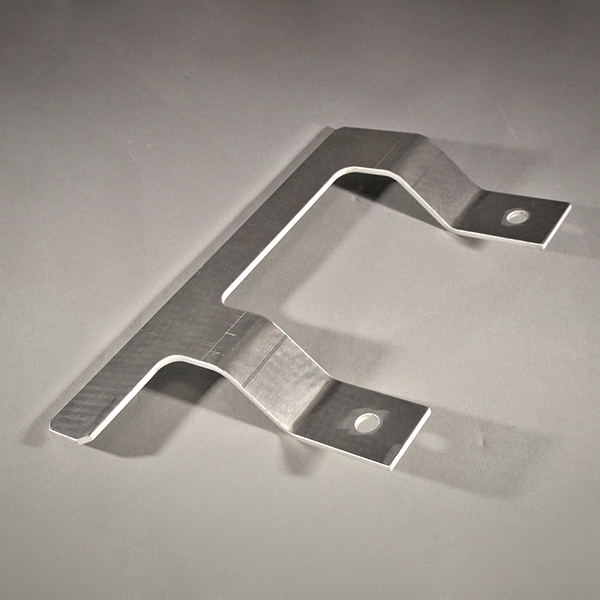
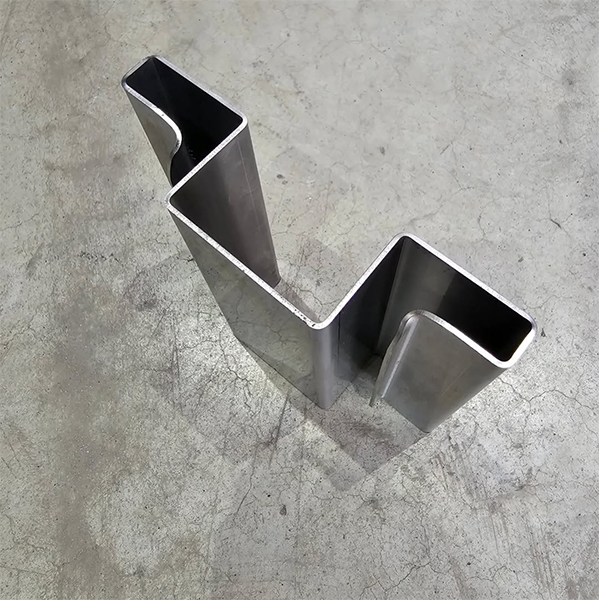
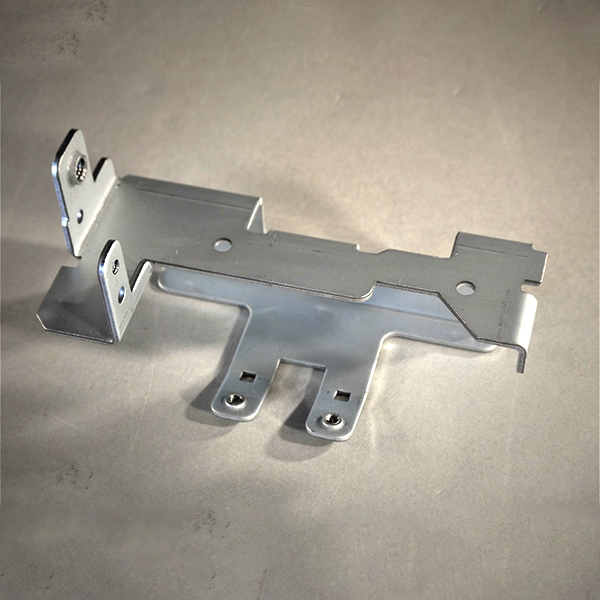
Uma seleção de projetos de dobra e quinagem de chapa fabricados a partir de desenhos do cliente, incluindo peças em inox, alumínio, aço macio etc.. Estes exemplos cobrem diferentes materiais, tamanhos de peça e complexidades de quinagem, demonstrando um controlo de ângulo consistente, precisão dimensional e peças prontas a montar.
O que dizem os nossos clientes
A confiança de grandes fabricantes em todo o mundo, pela precisão e fiabilidade
Lukas M.
«Várias peças exigiam várias dobras e folgas apertadas. A sequência de quinagem foi bem gerida e as peças encaixaram sem ajustes adicionais.»
Marco T.
«A equipa compreendeu bem as limitações da quinagem e deu feedback prático sobre raios e compensações de dobra, o que ajudou a reduzir o retrabalho e a melhorar o rendimento global.»
Daniel S.
«As peças chegaram prontas a montar, com um ajuste mínimo necessário. O alinhamento dos furos e a precisão de quinagem foram bem controlados, mesmo em painéis de maiores dimensões.»
David H.
«Compramos 1.500–3.000 peças quinadas por lote. A ZhongXin mantém ângulos de quinagem estáveis e uma excelente simetria. Muito poucos defeitos e entregas sempre a tempo. Um parceiro fiável a longo prazo.»
Perguntas frequentes sobre o nosso serviço de quinagem de chapa
Somos uma empresa de corte e dobra de chapas e uma empresa de dobra de chapas; como indústria de corte e quinagem, somos a oficina metalúrgica de transformação de chapa situada em Zhongshan, Guangdong, China, e não uma empresa de comercialização. Empresas de corte e dobra de aço e empresas de corte e quinagem encontram aqui o parceiro de fabrico que procuram. Oferecemos serviço de corte e dobra de chapa, incluindo corte e dobra de alumínio, bem como serviços de corte e quinagem de chapa. Temos o nosso próprio atelier de chapa, equipa de engenharia e pessoal de produção, e tratamos diretamente de projetos de transformação de chapa à medida para clientes de todo o mundo.
As nossas capacidades incluem corte laser, quinagem CNC, soldadura, rebarbagem e acabamento de superfície. Usamos equipamento TRUMPF para corte laser e quinagem, o que nos permite programar e fabricar peças diretamente a partir dos desenhos do cliente. Além da quinagem de chapa, disponibilizamos também um serviço de curvatura de tubos.
Para peças que ultrapassam a capacidade do nosso equipamento interno ou exigem processos especiais, podemos também recorrer a fornecedores especializados qualificados sempre que necessário. Assim conseguimos tratar do projeto completo, sem limitar o projeto do cliente à capacidade de uma única máquina.
Não existe um valor mínimo único aplicável a todos os materiais e espessuras de chapa. O raio mínimo de quinagem e a aba mínima na quinagem alcançáveis dependem de fatores como o material, a espessura da chapa, o raio interno de quinagem, a largura da matriz em V, as ferramentas e o sentido de quinagem.
No trabalho de quinagem standard, selecionamos as ferramentas e os parâmetros de quinagem adequados ao material e à espessura. Se um projeto incluir uma aba muito pequena ou um raio de quinagem interior apertado, avaliamos a sua fabricabilidade antes da produção.
Para algumas abas muito estreitas ou estruturas que exigem maior precisão dimensional, não dependemos necessariamente de uma única operação de quinagem. Consoante a geometria da peça, podemos desenvolver um processo em várias etapas, com diferentes operações de quinagem, conformação ou secundárias, para atingir as dimensões finais exigidas com maior precisão.
Por isso, a possibilidade de fabricar uma determinada dimensão não depende apenas da capacidade de uma única operação de uma quinadeira. Consideramos a geometria completa da peça e as dimensões exigidas ao selecionar o processo de fabrico.
As nossas quinadeiras CNC standard processam espessuras de chapa de 0,5 a 6,0 mm, com comprimentos de quinagem até 3000 mm. Para peças maiores ou mais pesadas — quinagem de chapa de 4 metros, corte e quinagem até 6 metros, ou chapa de aço até cerca de 20 mm — trabalhamos com equipamento de parceiros qualificados. Isto permite-nos quinar chapa demasiado grande ou demasiado espessa para as nossas próprias quinadeiras. Em conjunto, as nossas máquinas e a rede de parceiros cobrem uma vasta gama de aplicações de quinagem de chapa, de chapa fina a material de elevada espessura, incluindo chapa quinada para painéis e invólucros de grandes dimensões.
A espessura máxima e o comprimento de quinagem não são especificações independentes. Por exemplo, quinar uma chapa de aço de 20 mm ao longo de 4 metros exige uma capacidade de quinagem muito maior do que quinar uma peça mais curta. A capacidade necessária também varia com o material, o comprimento de dobra, o ângulo e o raio de quinagem interior.
Avaliamos, por isso, a capacidade necessária com base no material, na espessura da chapa, no comprimento de quinagem, no ângulo de quinagem e no raio de quinagem interior, e depois selecionamos o equipamento adequado ao trabalho.
Se uma peça ultrapassar a capacidade do nosso equipamento interno mas for tecnicamente adequada a processamento subcontratado, podemos também coordenar o equipamento e o fornecedor indicados para concluir o trabalho.
Usamos sobretudo a quinagem em quinadeira CNC para a dobra e a conformação de chapa, selecionando as ferramentas, a largura da matriz em V e a sequência de quinagem adequadas à geometria da peça.
Fabricamos dobras standard a 90°, dobras de vários ângulos, quinagem em V, quinagem em U, formas em Z, caixas e peças que exigem várias dobras consecutivas, incluindo quinagem ao livre e quinagem a fundo.
Para peças complexas, revemos a sequência de quinagem, as ferramentas, o método de posicionamento e as possíveis interferências entre dobras antes da produção. Quando necessário, fazemos uma dobra de ensaio ou uma verificação de primeira peça antes de avançar para a produção em série.
Para geometrias especiais em que a quinagem convencional não é a abordagem mais adequada, podemos também desenvolver uma solução alternativa de conformação ou de processo secundário, em vez de forçar a peça a um único método de quinagem.
O ideal é fornecer desenhos de engenharia 2D e um modelo 3D.
O desenho 2D permite-nos confirmar as dimensões finais, o material, a espessura da chapa, as tolerâncias, o acabamento superficial e outros requisitos técnicos. O modelo 3D ajuda-nos a compreender a geometria global, as relações de dobra e a estrutura de montagem.
Se tiver apenas um desenho 2D, pode na mesma enviá-lo para avaliação. Para peças simples, conseguimos normalmente orçamentar desde que as dimensões-chave e os requisitos de fabrico estejam claramente indicados.
Se já tiver uma planificação, pode fornecê-la também. No entanto, recalculamos normalmente a planificação com base nas dimensões finais da peça, no material, na espessura da chapa, no raio de quinagem e nas condições reais de fabrico, em vez de produzir simplesmente a peça a partir da planificação fornecida.
Se não conseguir fornecer toda esta informação, não há problema — contacte-nos primeiro e dir-lhe-emos exatamente que detalhes precisamos.
Além da dobra e corte de chapas e da quinagem de chapa, podemos fornecer corte laser, puncionamento e estampagem, soldadura (incluindo soldadura MIG e TIG), rebarbagem, pintura a pó, fabrico em inoxe outros processos de apoio.
Por exemplo, um invólucro completo de chapa metálica pode passar por corte laser, quinagem, soldadura, rebarbagem e pintura a pó, seguido de montagem, tudo dentro de um projeto coordenado.
Podemos fornecer a quinagem como serviço autónomo ou fabricar peças completas de chapa metálica de acordo com os desenhos do cliente.
Para materiais especiais, acabamentos superficiais especializados ou processos que ultrapassam as capacidades do nosso equipamento interno, podemos também trabalhar com fornecedores especializados qualificados e coordenar a qualidade e os prazos globais.
As tolerâncias de quinagem dependem do material, da espessura da chapa, das dimensões da peça, do comprimento de quinagem, da complexidade estrutural e da tolerância exigida.
Na quinagem de chapa standard, conseguimos normalmente controlar o ângulo de quinagem a cerca de ±0,5°. As tolerâncias dimensionais são determinadas em função do tamanho e da geometria da peça. Para dimensões críticas com requisitos mais apertados, realizamos uma avaliação de processo e uma inspeção separadas.
Em condições adequadas de material, dimensão e processamento, a precisão de certas dimensões críticas pode atingir cerca de ±0,02 mm (±0,02 mm / 2 centésimos de milímetro). Isto não significa que todas as dimensões de quinagem possam ser mantidas a este nível. Para peças de chapa standard, estabelecemos tolerâncias realistas de acordo com as condições reais de fabrico, enquanto as dimensões críticas usam controlos e métodos de inspeção mais apertados.
Para peças de alta precisão, usamos dobra de ensaio, medição da primeira peça, compensação de quinagem, inspeção em processo e inspeção dimensional final para controlar as dimensões críticas.
O prazo depende da quantidade da encomenda, do material, da complexidade da peça, do número de dobras e de se incluem corte laser, soldadura, acabamento superficial ou outros processos.
Como referência geral:
Amostras / protótipos: normalmente cerca de 10 dias
Encomendas de produção: normalmente cerca de 30 dias
Estes são prazos típicos para projetos standard, e não compromissos fixos para cada encomenda. Peças simples ou projetos que usam material já em stock podem ser concluídos mais depressa, enquanto peças complexas, projetos com vários processos ou encomendas que exigem materiais ou acabamentos especiais podem demorar mais.
Depois de confirmados os desenhos, a quantidade, o material e os requisitos técnicos, fornecemos um prazo de entrega específico com base no plano de produção real. Se tiver uma data de entrega obrigatória, diga-nos ao pedir o orçamento para podermos avaliar a programação em conformidade.
Conseguimos tratar de projetos de quinagem de chapa que vão desde protótipos de peça única e pequenos lotes até produções de maior dimensão.
Se precisar de amostras para verificação dimensional ou de montagem, podemos fabricar protótipos de acordo com os seus desenhos antes de avançar para a produção.
Para encomendas de produção, calculamos o custo com base em fatores como a quantidade, a compra de material, a eficiência de produção e os requisitos de acabamento superficial.
Por isso, não exigimos que os clientes atinjam uma quantidade mínima de encomenda elevada. O preço é avaliado de acordo com os requisitos reais de cada projeto.
Sim.
Fabricamos peças complexas de chapa metálica com várias dobras, diferentes sentidos de quinagem, abas curtas, estruturas em U, estruturas em caixa e várias operações de fabrico, bem como protótipos e produção de pequenos lotes.
Para peças complexas, revemos a sequência de quinagem, as ferramentas, o método de posicionamento e a capacidade da máquina antes da produção, incluindo possíveis interferências com secções já formadas.
Para peças particularmente complexas, podemos primeiro realizar uma revisão de engenharia e a produção de um protótipo, verificar as dimensões e o processo e depois avançar para a produção em série. Produzimos também chapa quinada à medida e pequenas séries de chapa dobrada a partir dos desenhos do cliente.
O retorno elástico, a deformação e a fissuração durante a quinagem são afetados por fatores como o material, a espessura da chapa, a resistência do material, o raio de quinagem interior, a largura da matriz em V, o sentido de quinagem e os parâmetros de processamento.
Por exemplo, o aço de alta resistência, o inox e o alumínio têm características de retorno elástico diferentes das do aço macio. Materiais mais espessos e raios de quinagem menores exigem geralmente um maior controlo do processo.
Selecionamos as ferramentas, a largura da matriz em V, a sequência de quinagem e os parâmetros de processamento adequados ao material e à geometria da peça, e ajustamos o processo através de dobra de ensaio e inspeção da primeira peça.
Para peças com retorno elástico significativo, ajustamos a profundidade de quinagem e os parâmetros de compensação para aproximar o ângulo final do requisito do desenho. Para materiais mais propensos à fissuração, prestamos especial atenção ao sentido de quinagem, ao raio de quinagem interior e ao estado do material.
Sim.
Podemos analisar os projetos de chapa metálica do cliente do ponto de vista do fabrico e fornecer feedback básico de DFM (Design for Manufacturing).
A nossa equipa de engenharia verifica normalmente:
- Se o material e a espessura da chapa são adequados
- Se o raio de quinagem interior é apropriado
- Se a aba de dobra é suficientemente grande
- Se os furos e rasgos estão posicionados adequadamente em relação às linhas de dobra
- Se a sequência de quinagem é exequível
- Se existe alguma interferência de ferramentas
- Se o projeto contém detalhes que possam causar deformação ou fissuração
- Se a planificação é adequada ao processo de fabrico real
Se um projeto for suscetível de aumentar significativamente a dificuldade de fabrico, o custo ou o risco de qualidade, discutimo-lo com o cliente antes da produção e, sempre que possível, sugerimos uma alternativa que mantém a função da peça e melhora a sua fabricabilidade.
Pode fornecer a sua própria planificação como referência, mas normalmente não fabricamos diretamente a partir da planificação fornecida sem a verificar.
A planificação necessária depende do material, da espessura da chapa, do raio de quinagem, das ferramentas, do método de dobra e das condições reais de fabrico. Mesmo quando as dimensões finais da peça são idênticas, materiais, equipamentos ou processos de quinagem diferentes podem exigir dimensões de desenvolvimento diferentes.
Recalculamos, por isso, a planificação com base nas dimensões finais exigidas pelo cliente e ajustamo-la ao material e ao processo de fabrico reais.
O objetivo é garantir que a peça quinada final cumpre os requisitos do desenho, em vez de manter inalterada a planificação original do cliente.