Přehled možností ohýbání plechu
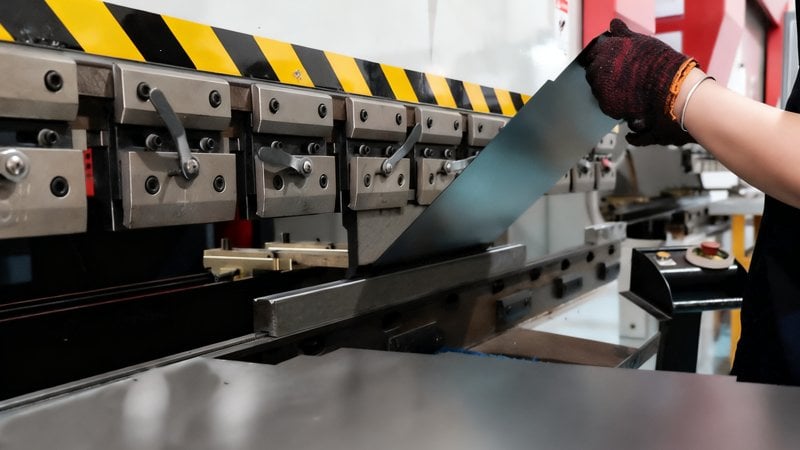
Náš proces ohýbání plechu a ohraňování plechů na CNC lisu zvládá širokou škálu geometrií dílů, od jednoduchých úhlových ohybů po složité struktury s více ohyby, s řízenými úhly a stálými rozměry pro následnou montáž. Zajišťujeme také přesné ohýbání plechu, přesné ohýbání kovů a zakázkové ohýbání hliníku, od prototypu po sériovou výrobu. Plech ohýbáme z běžné oceli, nerezové oceli, hliníku atd. Nabízíme ohýbání plechu na zakázku, ohýbání plechu na míru, ohýbání plechu na rozměr a zakázkové ohýbání plechu.
Přesnost CNC ohýbání
- • Ohýbání na CNC ohraňovacím lisu
- • Běžná tolerance úhlu: ±0,5°, stabilní mezi dávkami.
Zpracování velkých dílů
- • Maximální délka ohybu na našich standardních ohraňovacích lisech: až 3000 mm
- • Vhodné pro velké panely a díly krytů
Rozsah tlouštěk
- • Běžný rozsah tloušťky: 0,5 – 6,0 mm — zvládáme i ohýbání plechu 10mm, ohýbání plechu 15mm a ohýbání tlustého ocelového plechu
- • Strategie ohýbání optimalizovaná podle materiálu a tloušťky
Univerzálnost materiálů
- • Ohýbání nerezových plechů, hliníkových plechů, běžné oceli atd. — zvládáme i ohýbání měděného plechu, ohýbání zinkového plechu, ohýbání duralového plechu, ohýbání pozinkovaného plechu, ohýbání pz plechů, ohýbání kovového plechu, ohýbání slzičkového plechu, ohýbání tlustých plechů a ohýbání silných plechů
- • Ohýbání hliníkových plechů ve slitinách 3003, 5005, 5052, 6061 a 6061-T6
- • Zvládáme pozinkovaný i předlakovaný plech
Složitá geometrie ohybů
- • Díly s více ohyby, skříně, profily, kryty
- • Nástroje a sled ohybů optimalizované pro každou konstrukci
Technická podpora
- • Přídavek na ohyb a poloměr ověřujeme podle potřeby
- • Výrobní zpětná vazba pro lepší lícování a výtěžnost
- • Prověřujeme konstrukci i volbu materiálu pro nižší jednotkovou cenu
Vhodné pro projekty, kde jsou rozhodující přesnost ohýbání, opakovatelnost a technická podpora.
Proměňujeme vaše nápady ve skutečnost.
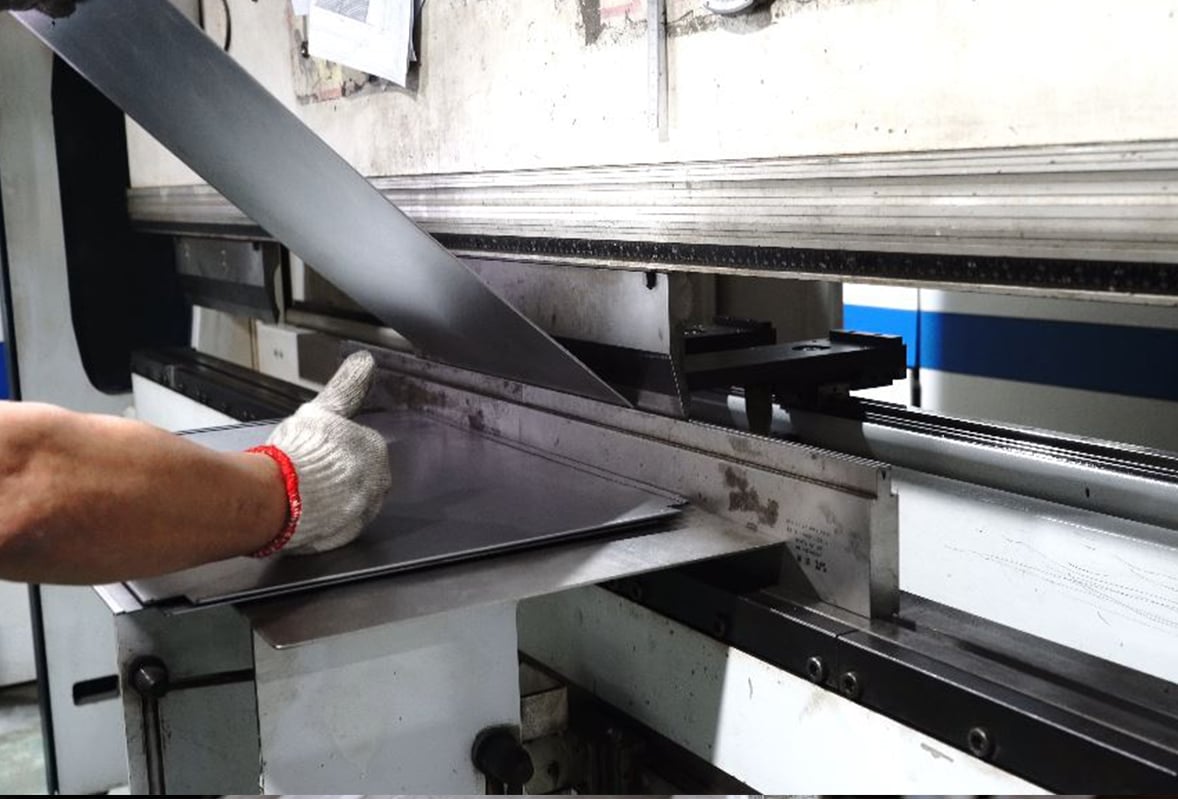
Kapacita CNC ohraňování:
Ohýbání na CNC ohraňovacím lisu — TRUMPF TruBend (Německo):
- Maximální délka ohybu na našich standardních ohraňovacích lisech: až 3000 mm
- Běžná tolerance úhlu: ±0,5°
- Výpočet ohýbání plechu a poloměr ohybu ověřujeme u každého dílu
Tloušťka materiálu:
- Běžná ocel: až 6,0 mm
- Nerezová ocel: až 4,0 mm
- Hliník: až 6,0 mm
Typy materiálů:
- Běžná ocel, pozinkovaná ocel, nerezová ocel, Zintec, hliník atd.
Na čem u ohýbání plechu záleží
Jak se řídí přesnost ohýbání, proč u montáže záleží na ±0,5° a co způsobuje nestabilitu úhlu.
CNC ohýbání plechu: přesnost a kontrola
Přesnost CNC ohýbání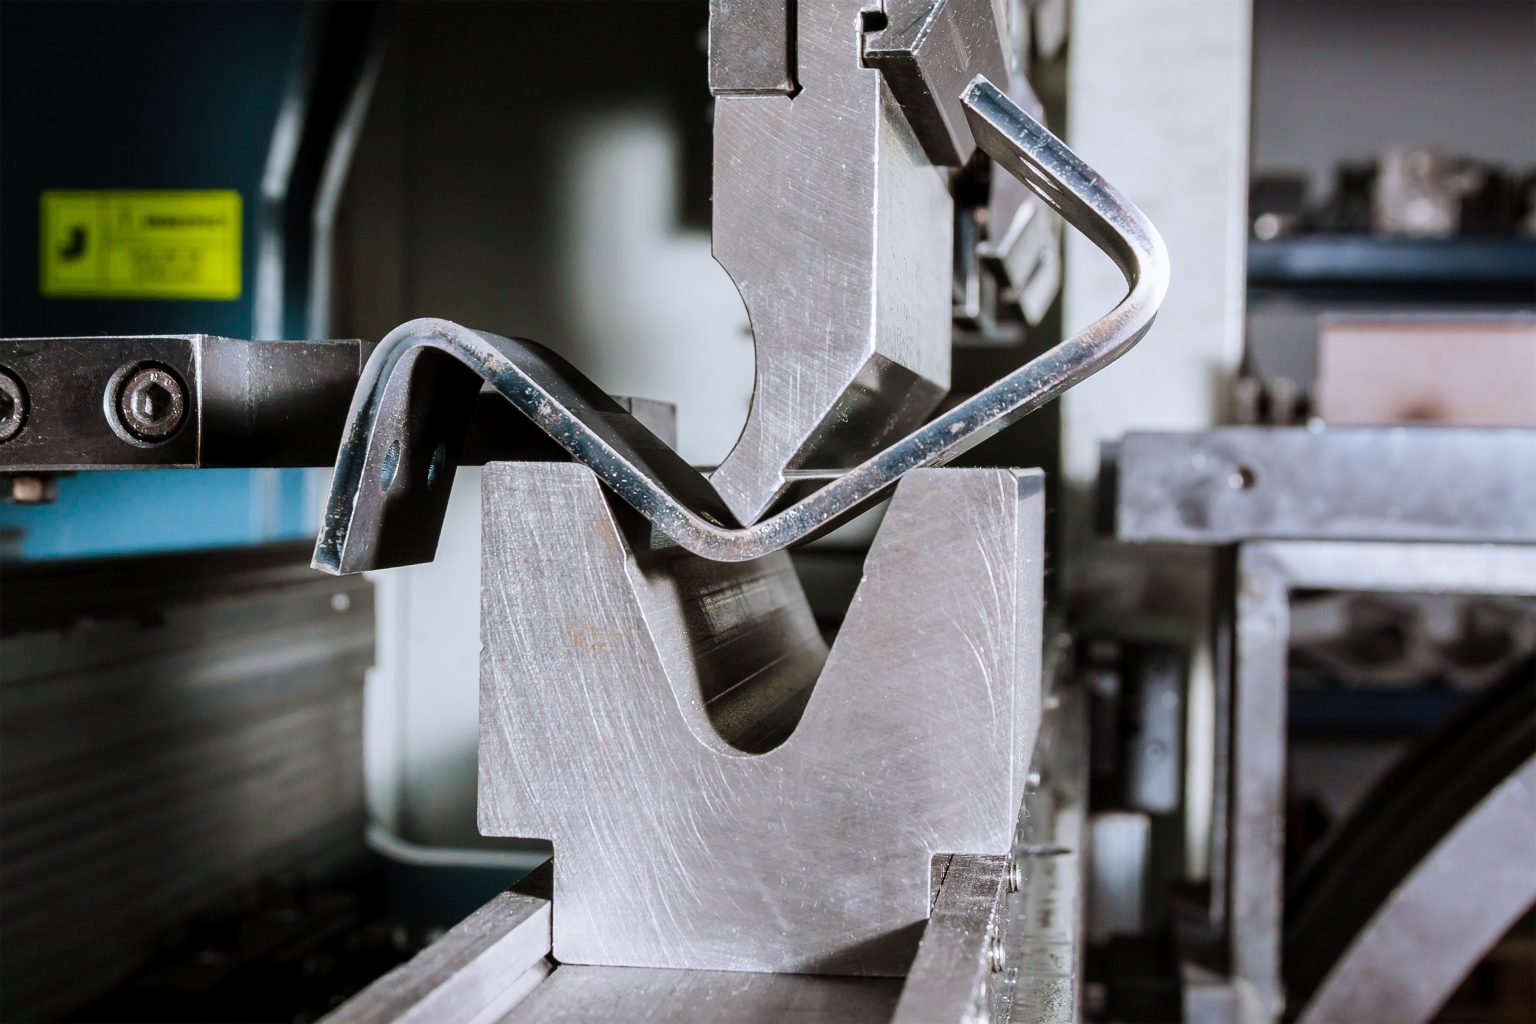
Složité, velké a vícestupňové ohýbání chce víc než stroje — vyžaduje hlubokou znalost technologie a stabilní výrobu.
Složité ohýbání vyžaduje skutečnou kapacitu
Kapacita pro složité ohýbání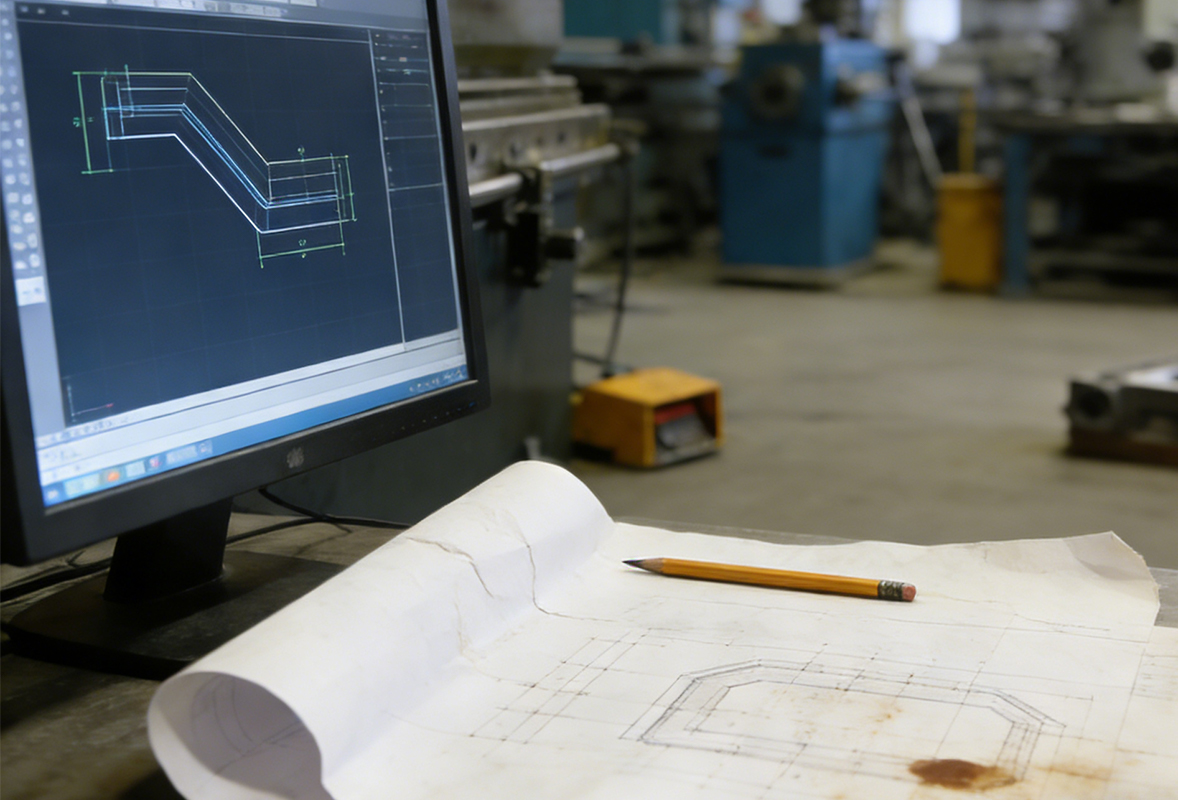
Drobná rozhodnutí v poloměru, sledu ohybů a geometrii mohou výrazně snížit náklady a zmetkovitost.
Konstrukční rozhodnutí, která snižují náklady na ohýbání
Snížit náklady na ohýbáníProjekty ohýbání a ohraňování plechu
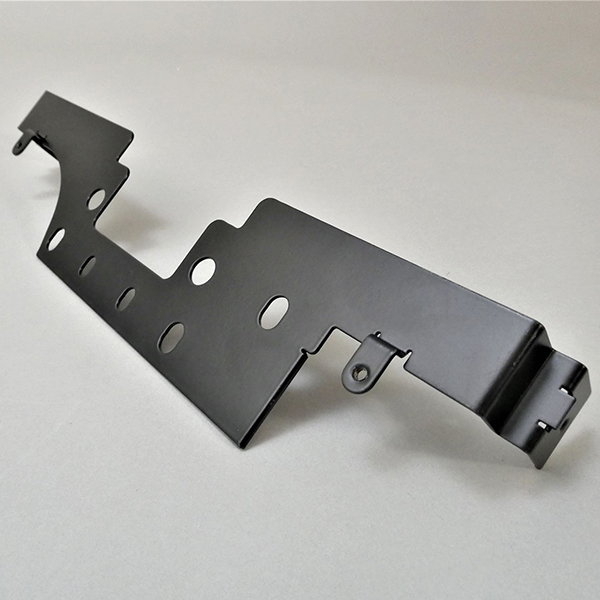
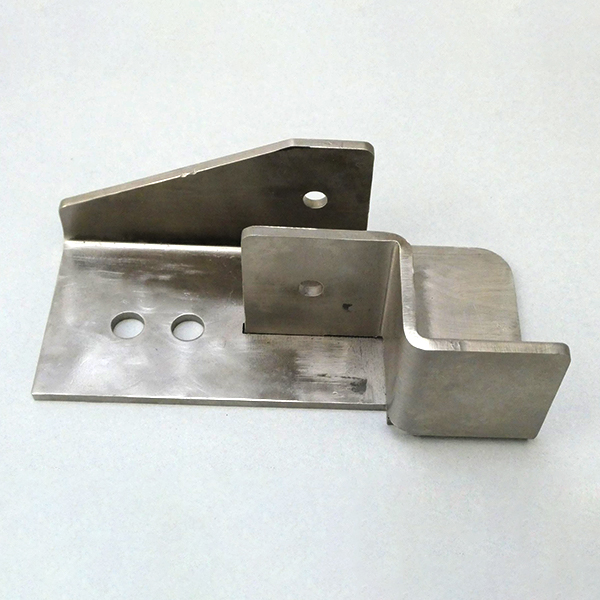
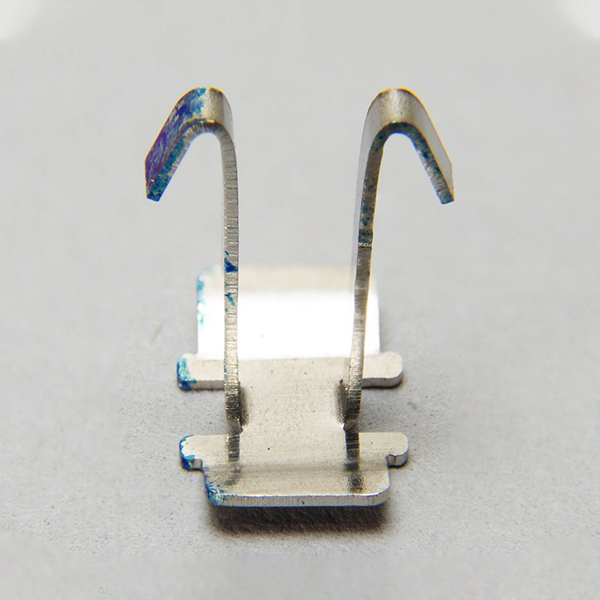
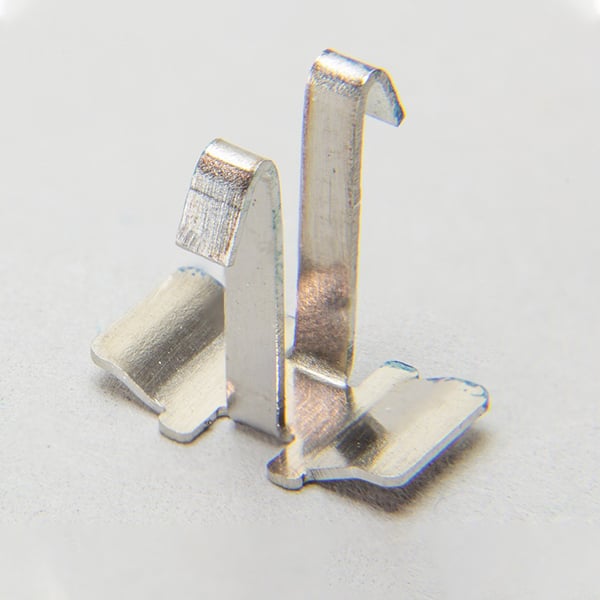
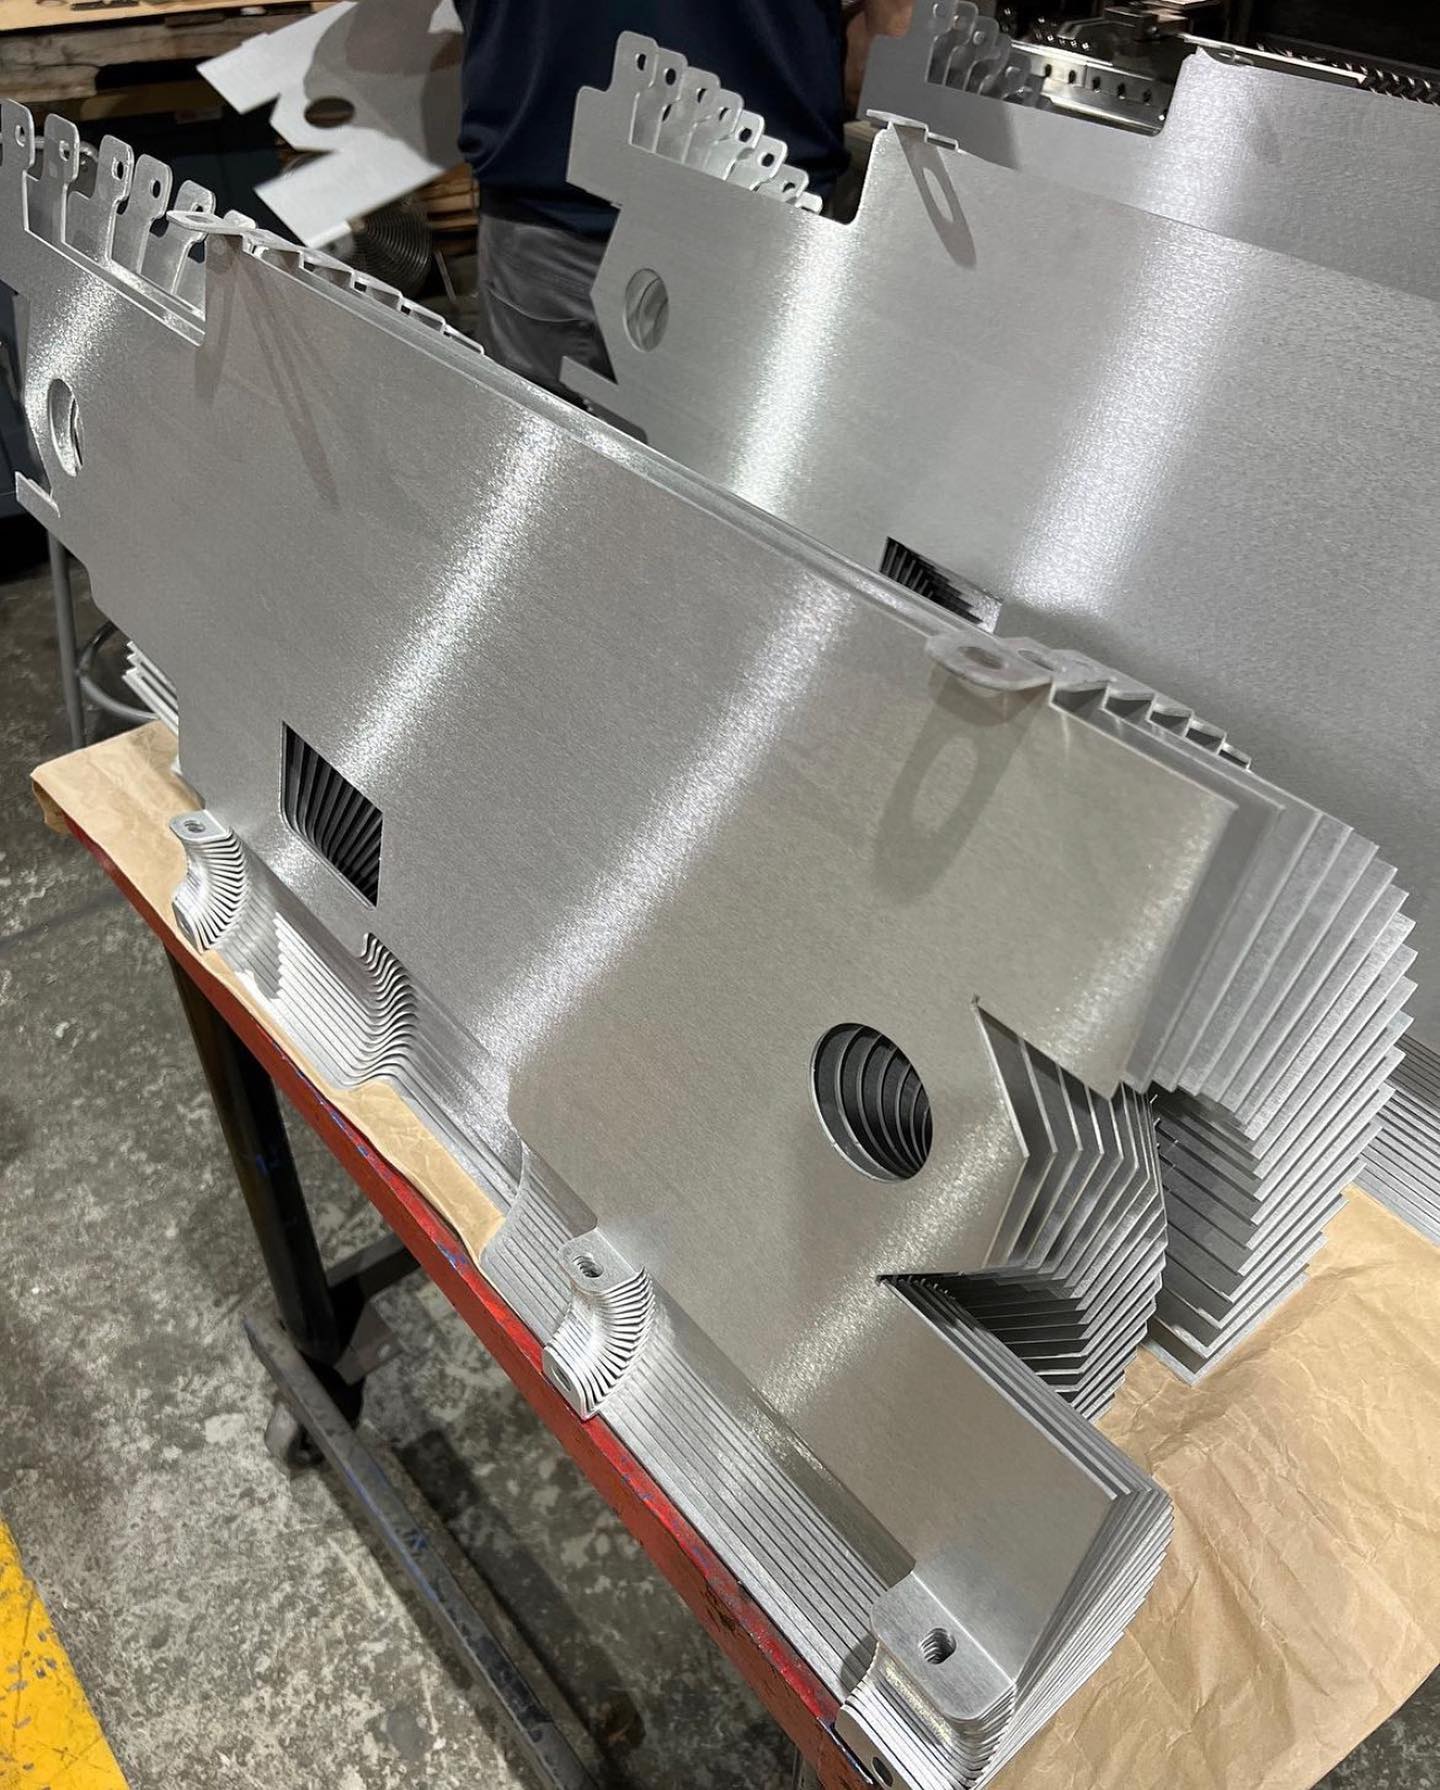
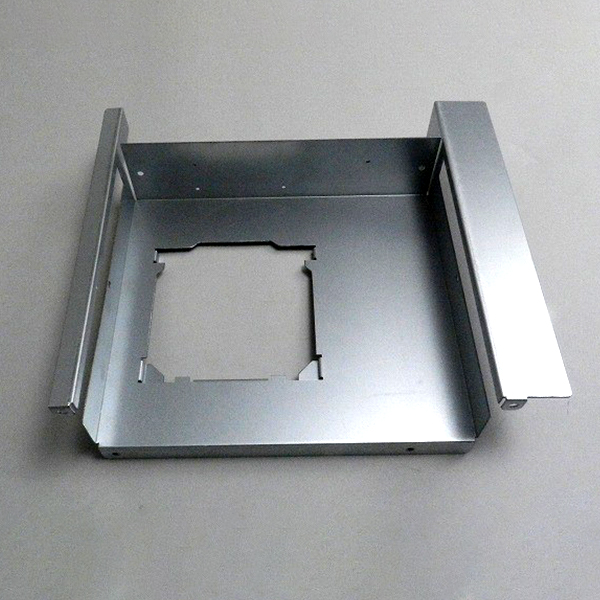
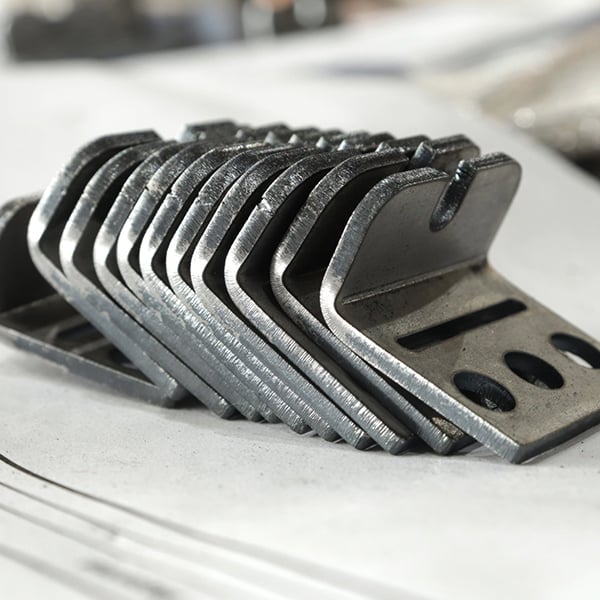
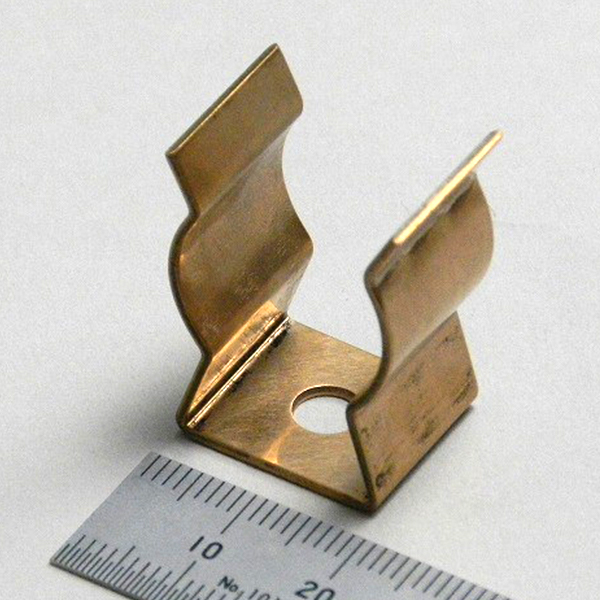
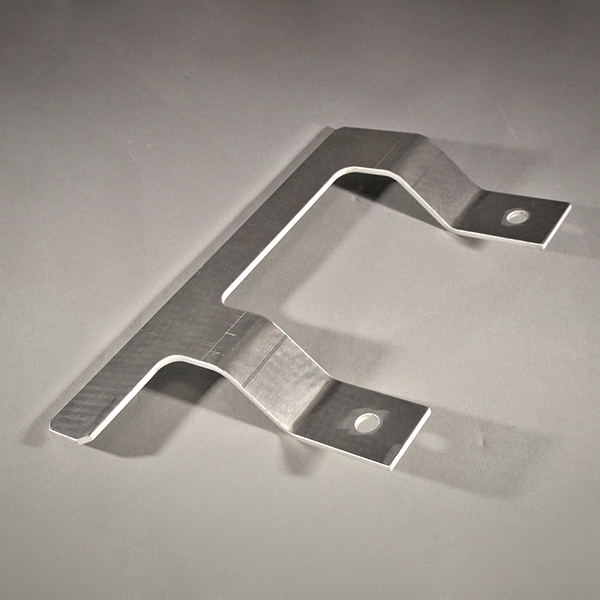
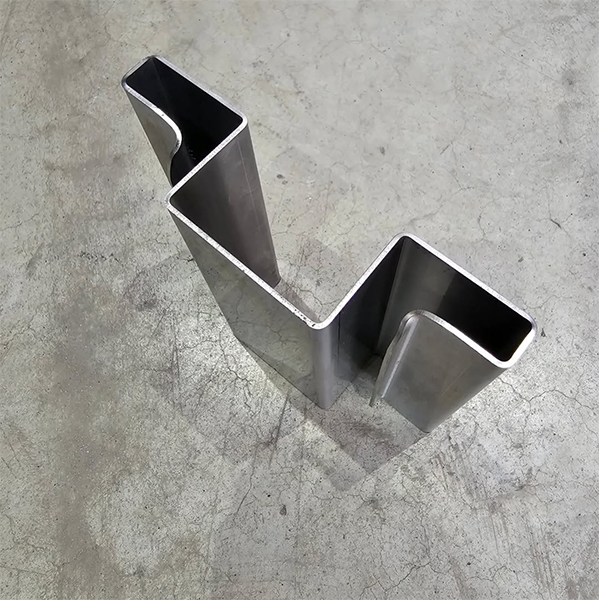
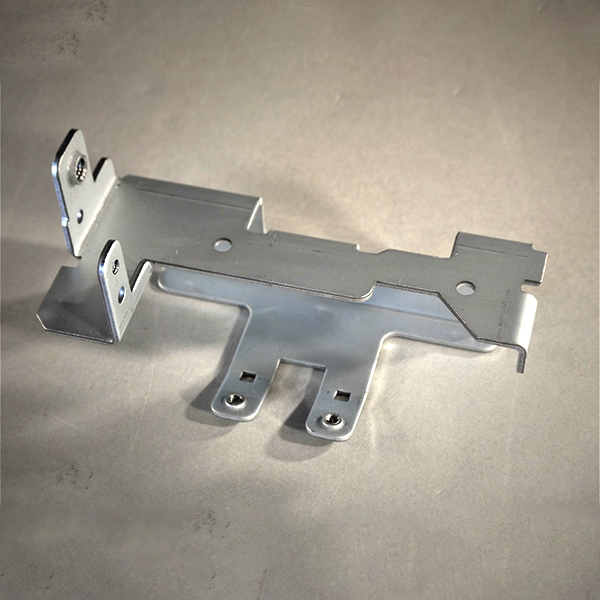
Výběr projektů ohýbání a ohraňování plechu vyrobených podle výkresů zákazníka, včetně ohýbání nerezových, hliníkových a ocelových dílů atd. Tyto příklady pokrývají různé materiály, velikosti dílů a složitost ohybů a ukazují stabilní řízení úhlů, rozměrovou přesnost a výsledky připravené k montáži.
Co říkají naši zákazníci?
Přední výrobci po celém světě nám věří pro přesnost a spolehlivost
Lukas M.
„Některé díly vyžadovaly více ohybů a těsné vůle. Sled ohybů byl zvládnutý správně a díly do sebe zapadly bez dodatečného seřizování.“
Marco T.
„Tým dobře rozuměl omezením ohýbání a dal praktické rady k poloměrům ohybu a přídavkům. Pomohlo to snížit zmetkovitost a zvýšit celkovou výtěžnost.“
Daniel S.
„Díly dorazily připravené k montáži, s minimálním dopasováním. Vyrovnání otvorů i přesnost ohýbání byly dobře zvládnuté, a to i u velkých panelů.“
David H.
„Odebíráme 1 500–3 000 ohýbaných dílů na dávku. ZhongXin udržuje stabilní úhly ohybu a vynikající symetrii. Velmi málo vad a dodávky vždy včas. Spolehlivý dlouhodobý partner.“
Časté dotazy k našim službám ohýbání plechu
Jsme továrna na CNC zpracování plechu se sídlem v Zhongshanu v provincii Guangdong v Číně, ne obchodní společnost. Máme vlastní dílnu na plech, technický tým a výrobní personál a přímo zajišťujeme zakázkové zpracování ocelového plechu, zpracování a ohýbání hliníkových plechů i další projekty zpracování plechu pro zákazníky po celém světě.
Naše možnosti zahrnují řezání laserem, CNC ohýbání, svařování, broušení a povrchové úpravy. Pro ohýbání a řezání laserem používáme stroje TRUMPF, takže díly programujeme a vyrábíme přímo podle výkresů zákazníka. Poskytujeme také řezání a ohýbání plechů, řezání plechů a ohýbání, stříhání a ohýbání plechu, vypalování a ohýbání plechu, vysekávání a ohýbání plechů, ohýbání a tváření plechů a ohýbání a lisování plechu. Kromě ohýbání plechu nabízíme i specializovanou službu ohýbání trubek.
U dílů, které přesahují kapacitu našeho vybavení nebo vyžadují speciální postupy, můžeme podle potřeby spolupracovat s kvalifikovanými specializovanými dodavateli. Díky tomu zvládneme celý projekt, aniž bychom konstrukci zákazníka omezovali kapacitou jediného stroje.
Neexistuje jediná minimální hodnota platná pro všechny materiály a tloušťky plechu. Minimální radius při ohýbání plechu, tolerance pro ohýbání plechu, normy pro ohýbání plechů a normy a tolerance pro ohýbání plechu závisí na faktorech, jako je materiál, tloušťka plechu, poloměr ohybu, šířka matrice ve tvaru V, nástroje a směr ohybu. Kolik přidat na radius při ohýbání plechu závisí na stejných faktorech.
U standardního ohýbání volíme vhodné nástroje a parametry ohýbání podle materiálu a tloušťky. Pokud konstrukce obsahuje velmi malou přírubu nebo těsný vnitřní poloměr ohybu, posoudíme její vyrobitelnost ještě před výrobou.
U některých velmi úzkých přírub nebo konstrukcí vyžadujících vyšší rozměrovou přesnost se nemusíme spoléhat jen na jednu operaci ohýbání. Podle geometrie dílu umíme vyvinout vícestupňový proces s využitím různých operací ohýbání, tváření nebo sekundárních operací, abychom dosáhli požadovaných rozměrů.
Zda lze určitý rozměr vyrobit, tedy neurčuje jen schopnost jediné operace ohraňovacího lisu. Při volbě výrobního postupu bereme v úvahu celou geometrii dílu a požadované rozměry.
Pro CNC ohýbání plechu používáme standardní CNC ohraňovací lisy, které zvládají tloušťky plechu od 0,5 do 6,0 mm a délky ohybu až 3000 mm. U větších nebo těžších dílů — ohýbání velkých plechů, ohýbání velkého plechu, ohýbání plechů 8m cnc, délky ohybu přes 4 metry nebo ocelový plech do přibližně 20 mm — spolupracujeme s kvalifikovaným partnerským vybavením. Můžeme tak ohýbat plech, který je pro naše vlastní ohraňovací lisy příliš velký nebo příliš silný. Naše stroje a partnerská síť dohromady pokrývají širokou škálu aplikací ohýbání plechu, od tenkého plechu po silnostěnný materiál, včetně ohýbaného plechu pro velké panely a kryty.
Maximální tloušťka a délka ohybu nejsou nezávislé parametry. Například ohýbání ocelového plechu o tloušťce 20 mm přes 4 metry vyžaduje výrazně větší kapacitu ohýbání než ohýbání kratšího dílu. Potřebná kapacita se mění také podle materiálu, délky ohybu, úhlu a vnitřního poloměru ohybu.
Potřebnou kapacitu proto posuzujeme podle materiálu, tloušťky plechu, délky ohybu, úhlu ohybu a vnitřního poloměru ohybu a poté vybereme vhodné zařízení.
Pokud díl přesahuje kapacitu našeho vybavení, ale je technicky vhodný pro externí zpracování, můžeme také zkoordinovat vhodné zařízení a dodavatele pro dokončení práce.
Používáme především ohýbání plechu ohraňovacím lisem na CNC a tváření plechu za studena, přičemž nástroje, šířku matrice ve tvaru V a sled ohybů volíme podle geometrie dílu.
Umíme vyrobit standardní ohyby 90°, víceúhlové ohyby, ohýbání plechů do U, tvary Z, skříně, ohýbání plechu ze 4 stran, ohýbání plechu s lemem, ohýbání plechů vícenásobné a díly vyžadující několik po sobě jdoucích ohybů. Kromě CNC ohraňování zvládneme i ruční ohraňování a ruční ohýbání plechu pro jednoduché a malosériové díly.
U složitých dílů před výrobou prověřujeme sled ohybů, nástroje, způsob ustavení a možné kolize mezi ohyby. V případě potřeby provedeme zkušební ohyb nebo ověření prvního kusu, než přejdeme do sériové výroby.
U speciálních geometrií, kde konvenční ohýbání není nejvhodnější, umíme vyvinout alternativní řešení tvářením nebo sekundárním procesem, místo abychom díl nutili do jediné metody ohýbání.
Ideálně nám poskytněte 2D technické výkresy a 3D model.
2D výkres nám umožní potvrdit konečné rozměry, materiál, tloušťku plechu, tolerance, povrchovou úpravu a další technické požadavky. 3D model nám pomůže pochopit celkovou geometrii, vztahy ohybů a strukturu sestavy.
Pokud máte pouze 2D výkres, můžete nám ho poslat k posouzení. U jednoduchých dílů obvykle dokážeme nacenit, pokud jsou jasně uvedeny klíčové rozměry a požadavky na výrobu.
Pokud již máte rozvinutý tvar, můžete nám ho poskytnout také. Pro ceník ohýbání plechu a poptávku ohýbání plechů nám stačí poslat výkresy. Rozvinutý tvar však obvykle přepočítáváme podle konečných rozměrů dílu, materiálu, tloušťky plechu, poloměru ohybu a skutečných výrobních podmínek, místo abychom díl jednoduše vyrobili podle dodaného rozvinutého tvaru.
Pokud nemůžete poskytnout všechny tyto informace, není to problém — nejprve nás kontaktujte a přesně vám řekneme, jaké údaje potřebujeme.
Kromě ohýbání plechu nabízíme řezání laserem, děrování a lisování, svařování (včetně svařování MIG a TIG), broušení, práškové lakování, výrobu z nerezové ocelia další navazující procesy.
Například kompletní plechový kryt může projít řezáním laserem, ohýbáním, svařováním, broušením a práškovým lakováním, po nichž následuje montážv rámci jednoho koordinovaného projektu.
Ohýbání nabízíme jako samostatnou službu nebo vyrábíme kompletní plechové díly podle výkresů zákazníka.
U speciálních materiálů, speciálních povrchových úprav nebo procesů přesahujících kapacitu našeho vybavení můžeme rovněž spolupracovat s kvalifikovanými specializovanými dodavateli a koordinovat celkovou kvalitu a dodání.
Tolerance ohýbání závisí na materiálu, tloušťce plechu, rozměrech dílu, délce ohybu, složitosti konstrukce a požadované toleranci.
U standardního ohýbání plechu obvykle dokážeme řídit úhel ohybu na přibližně ±0,5°. Rozměrové tolerance se stanovují podle velikosti a geometrie dílu. U kritických rozměrů s přísnějšími požadavky provádíme samostatné posouzení procesu a kontrolu.
Za vhodných podmínek materiálu, velikosti a zpracování může přesnost některých kritických rozměrů dosáhnout přibližně ±0,02 mm (±0,02 mm / 2 setiny milimetru). To neznamená, že každý rozměr ohýbání plechu lze udržet na této úrovni. U standardních plechových dílů stanovujeme realistické tolerance podle skutečných výrobních podmínek, zatímco u kritických rozměrů používáme přísnější řízení a metody kontroly.
U vysoce přesných dílů používáme zkušební ohýbání, měření prvního kusu, kompenzaci ohybu, kontrolu v průběhu výroby a závěrečnou rozměrovou kontrolu pro řízení kritických rozměrů.
Dodací lhůta závisí na množství zakázky, materiálu, složitosti dílu, počtu ohybů a na tom, zda zahrnuje řezání laserem, svařování, povrchovou úpravu nebo další procesy.
Orientační přehled:
Vzorky / prototypy: obvykle kolem 10 dnů
Sériové zakázky: obvykle kolem 30 dnů
Jde o obvyklé dodací lhůty pro standardní projekty, nikoli o pevné závazky pro každou zakázku. Jednoduché díly nebo projekty z materiálu na skladě mohou být hotové rychleji, zatímco složité díly, projekty s více procesy nebo zakázky vyžadující speciální materiály či povrchové úpravy mohou trvat déle.
Jakmile jsou potvrzeny výkresy, množství, materiál a technické požadavky, poskytneme konkrétní termín dodání podle skutečného výrobního plánu. Pokud máte požadované datum dodání, sdělte nám je při poptávce, abychom mohli termín odpovídajícím způsobem posoudit.
Zvládáme projekty ohýbání plechu od kusových prototypů a malých dávek až po větší sériovou výrobu.
Pokud potřebujete vzorky pro ověření rozměrů nebo montáže, můžeme před zahájením výroby vyrobit prototypy podle vašich výkresů.
U sériových zakázek počítáme náklady podle faktorů, jako je množství, nákup materiálu, efektivita výroby a požadavky na povrchovou úpravu.
Nepožadujeme proto po zákaznících vysoké minimální objednací množství. Cena se stanovuje podle skutečných požadavků každého projektu.
Ano.
Umíme vyrobit složité plechové díly s více ohyby, různými směry ohýbání, krátkými přírubami, strukturami ve tvaru U, ohýbání plechu do oblouku, ohýbání plechů podle křivek, ohýbání plechu stočení, ohýbání krajů plechu, skříňovými strukturami a více výrobními operacemi, stejně jako prototypy a malosériovou výrobu.
U složitých dílů před výrobou prověřujeme sled ohybů, nástroje, způsob ustavení a kapacitu stroje, včetně možných kolizí s již vytvarovanými částmi.
U obzvláště složitých dílů můžeme nejprve provést technické posouzení a výrobu prototypu, ověřit rozměry a postup a poté přejít k sériové výrobě. Vyrábíme také zakázkový ohýbaný plech a malé série ohýbaných plechů podle výkresů zákazníka.
Zpětný odraz, deformace a praskání při ohýbání ovlivňují faktory, jako je materiál, tloušťka plechu, pevnost materiálu, vnitřní poloměr ohybu, šířka matrice ve tvaru V, směr ohybu a parametry zpracování.
Například vysokopevnostní ocel, nerezová ocel a hliník mají jiné charakteristiky zpětného odrazu než běžná ocel. Silnější materiál a menší poloměry ohybu také obecně vyžadují větší řízení procesu.
Vhodné nástroje, šířku matrice ve tvaru V, sled ohybů a parametry zpracování volíme podle materiálu a geometrie dílu a proces ladíme pomocí zkušebního ohýbání a kontroly prvního kusu.
U dílů s výrazným zpětným odrazem můžeme upravit hloubku ohýbání a kompenzační parametry, aby se konečný úhel přiblížil požadavku výkresu. U materiálů náchylnějších k praskání věnujeme zvláštní pozornost směru ohybu, vnitřnímu poloměru ohybu a stavu materiálu.
Ano.
Můžeme posoudit plechové konstrukce zákazníka z hlediska výroby a poskytnout základní zpětnou vazbu DFM (Design for Manufacturing).
Náš technický tým obvykle kontroluje:
- zda jsou materiál a tloušťka plechu vhodné
- zda je vhodný vnitřní poloměr ohybu
- zda je příruba ohybu dostatečně velká
- zda jsou otvory a drážky vhodně umístěny vzhledem k liniím ohybu
- zda je sled ohybů proveditelný
- zda dochází ke kolizi nástrojů
- zda konstrukce neobsahuje prvky, které mohou způsobit deformaci nebo praskání
- zda je rozvinutý tvar vhodný pro skutečný výrobní proces
Pokud konstrukce pravděpodobně výrazně zvýší obtížnost výroby, náklady nebo riziko kvality, probereme to se zákazníkem před výrobou a podle možností navrhneme alternativu, která zachová funkci dílu a zároveň zlepší jeho vyrobitelnost.
Svůj vlastní rozvinutý tvar můžete poskytnout jako referenci, ale obvykle nevyrábíme přímo podle dodaného rozvinutého tvaru bez jeho kontroly.
Potřebný rozvinutý tvar závisí na materiálu, tloušťce plechu, poloměru ohybu, nástrojích, metodě ohýbání a skutečných výrobních podmínkách. Ke zkrácení plechu při ohýbání dochází vždy, proto rozvinutý tvar přepočítáváme. I když jsou konečné rozměry dílu stejné, různé materiály, zařízení nebo procesy ohýbání mohou vyžadovat různé rozvinuté rozměry.
Rozvinutý tvar proto přepočítáváme podle požadovaných konečných rozměrů dílu zákazníka a upravujeme ho podle skutečného materiálu a výrobního procesu.
Cílem je zajistit, aby konečný ohýbaný díl odpovídal požadavkům výkresu, místo aby se původní rozvinutý tvar zákazníka ponechal beze změny.