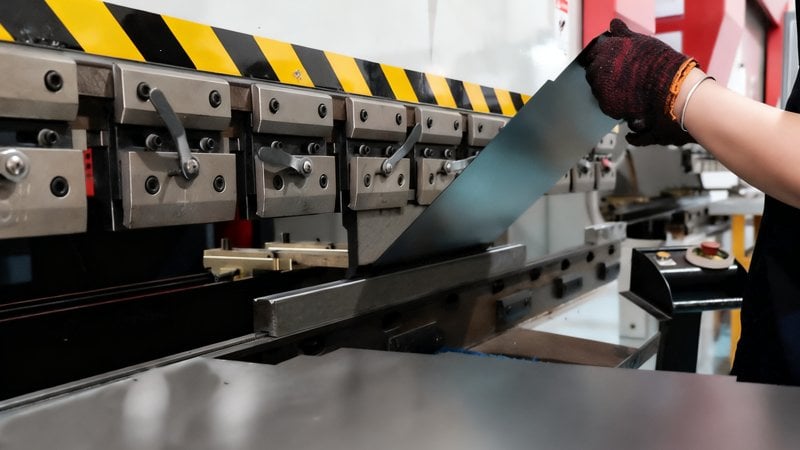
Resumen de capacidades de plegado
Nuestro proceso de plegado de chapa está pensado para una amplia gama de geometrías de pieza, desde simples plegados en ángulo hasta estructuras complejas con varias pestañas, con ángulos controlados y resultados dimensionales constantes para el ensamblaje posterior. También realizamos doblado de chapa de precisión y plegado de chapa de aluminio a medida, del prototipo a la serie. Realizamos plegado de chapa de metal, plegado de lámina y plegado de plancha, en acero al carbono, acero inoxidable y aluminio, y también podemos doblar, curvar y plegar chapas metálicas y láminas metálicas etc..
Precisión del plegado CNC
- • Plegado en plegadora controlada por CNC
- • Tolerancia angular típica: ±0,5°, estable entre lotes.
Piezas de gran tamaño
- • Longitud máxima de plegado en nuestras plegadoras estándar: hasta 3000 mm
- • Adecuado para paneles grandes y piezas de carcasa
Cobertura de espesores
- • Rango de espesor típico: 0,5 – 6,0 mm
- • Estrategia de plegado optimizada según material y espesor
Versatilidad de materiales
- • Plegado chapa: aluminio, acero inoxidable, acero al carbono etc. — también plegamos chapa de cobre
- • Plegado aluminio en aleaciones 3003, 5005, 5052, 6061 y 6061-T6
- • Trabajamos chapa galvanizada plegada, chapa perforada y chapa prelacada
Geometrías de plegado complejas
- • Piezas con varias pestañas, perfiles en U, cajas, canales y carcasas
- • Útiles y secuencia de plegado optimizados para cada diseño
Apoyo de ingeniería
- • Cálculo del desarrollo y radio de plegado revisados cuando se requiere
- • Comentarios de fabricación para mejorar el ajuste y el rendimiento
- • Revisión del diseño y los materiales para reducir el coste unitario
Adecuado para proyectos en los que la precisión de plegado, la repetibilidad y el apoyo de ingeniería son determinantes.
Hacemos realidad sus ideas.
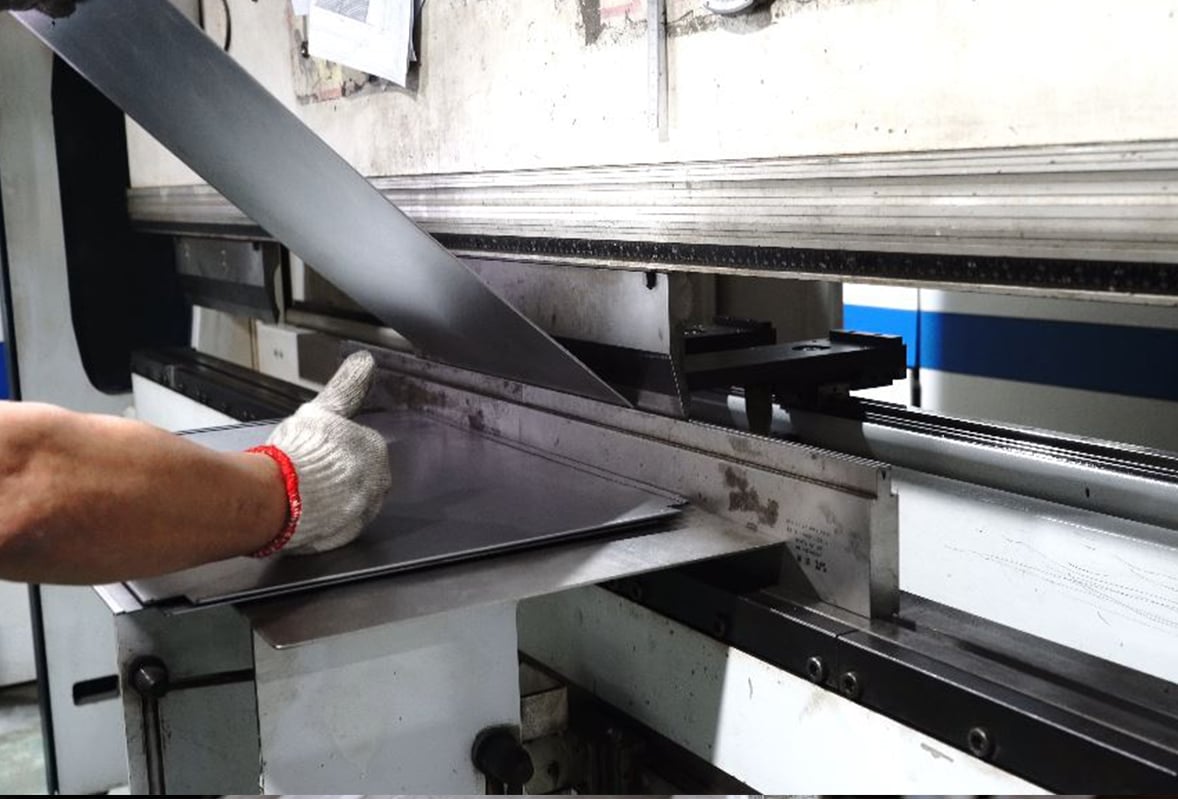
Capacidad de plegado CNC:
Plegado en plegadora CNC — TRUMPF TruBend (Alemania):
- Longitud máxima de plegado en nuestras plegadoras estándar: hasta 3000 mm
- Tolerancia angular típica: ±0,5°
- Cálculo de plegado de chapa y radio de plegado revisados para cada pieza
Espesor de material:
- Acero al carbono (hierro): hasta 6,0 mm
- Acero inoxidable: hasta 4,0 mm
- Aluminio: hasta 6,0 mm
Tipos de metales:
- Acero al carbono, acero galvanizado, acero inoxidable, Zintec, aluminio etc.
Lo que importa en el plegado de chapa
Cómo se controla la precisión de plegado, por qué ±0,5° importa en el ensamblaje y qué provoca la inestabilidad de los ángulos.
Plegado CNC de chapa: precisión y control
Precisión del plegado CNC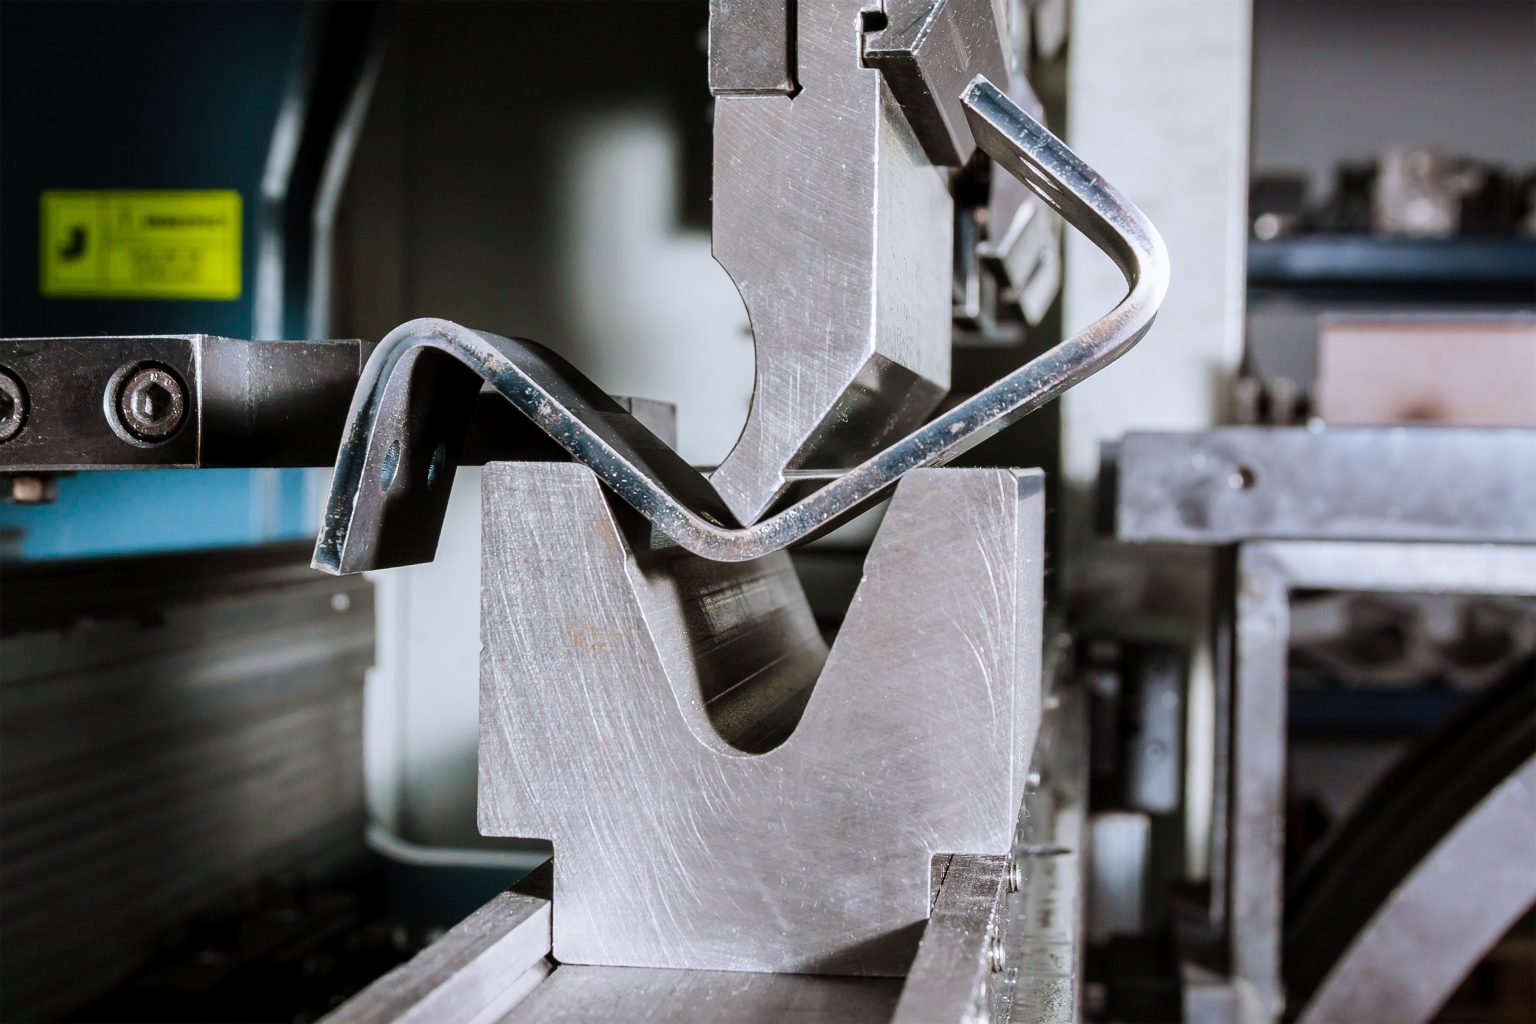
El plegado complejo, de gran tamaño y en varias etapas exige más que máquinas: requiere dominio del proceso y estabilidad de producción.
El doblado complejo requiere capacidad
Capacidad de plegado complejo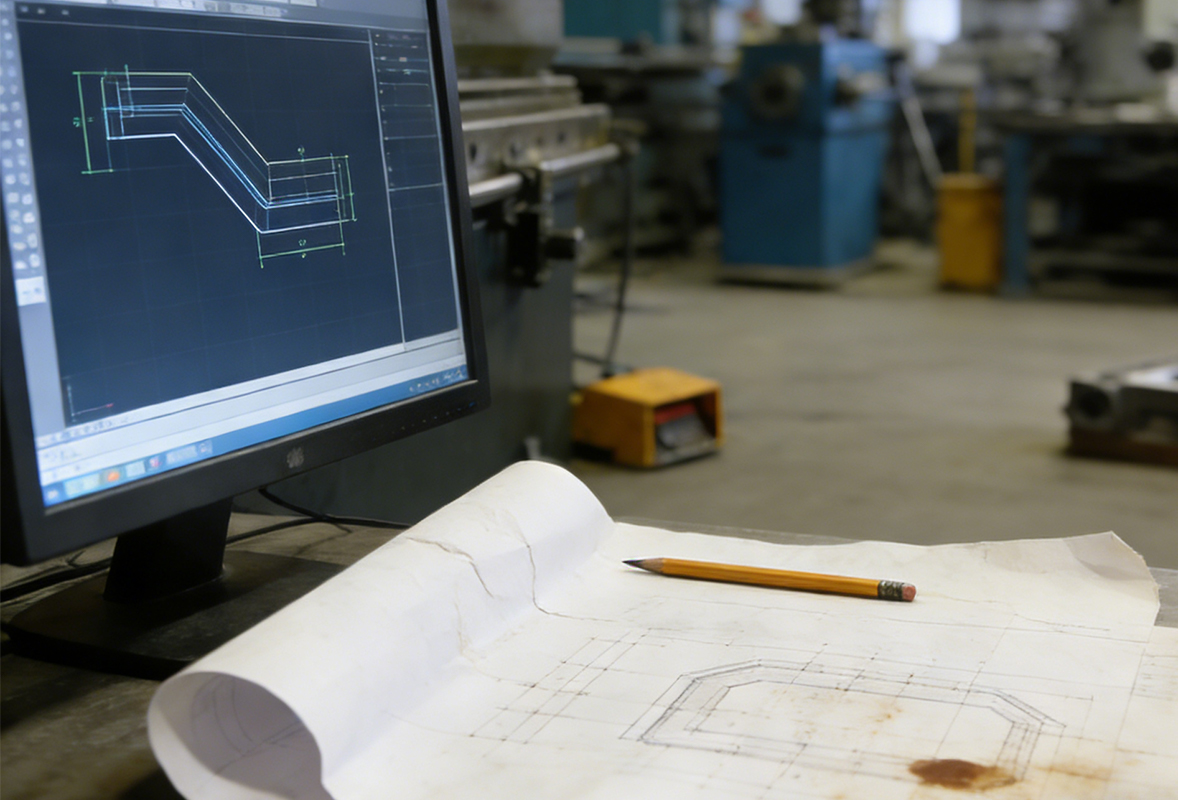
Pequeñas decisiones de diseño sobre radio, secuencia y geometría pueden reducir notablemente el coste y los retrabajos.
Decisiones de diseño que reducen el coste de plegado
Reducir el coste de plegadoProyectos de plegado y curvado de chapa
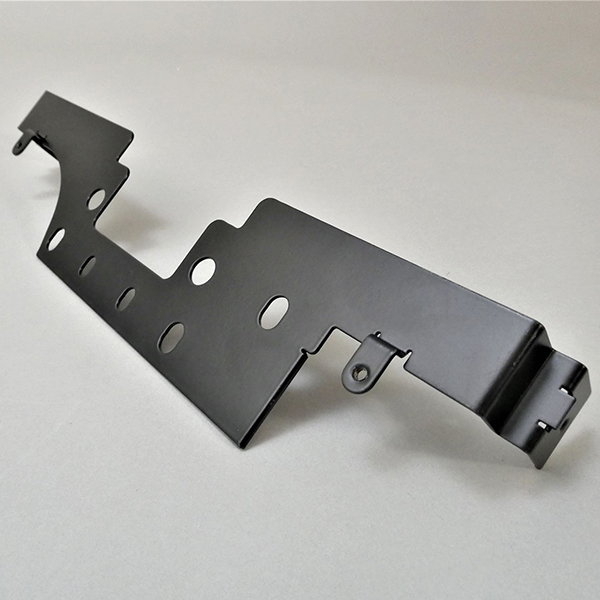
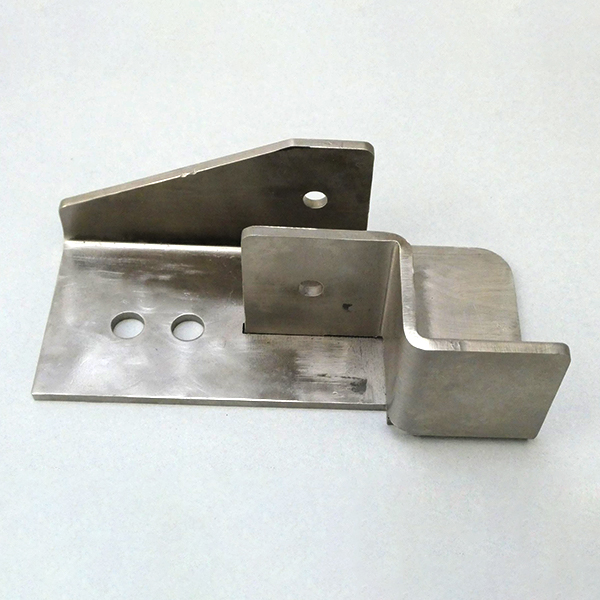
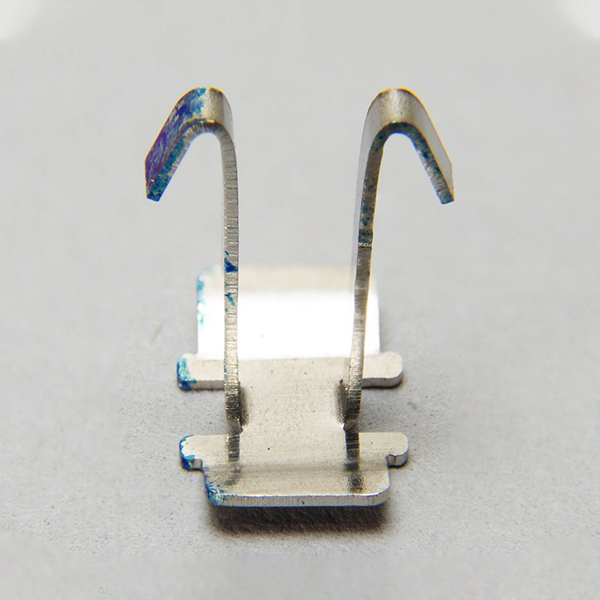
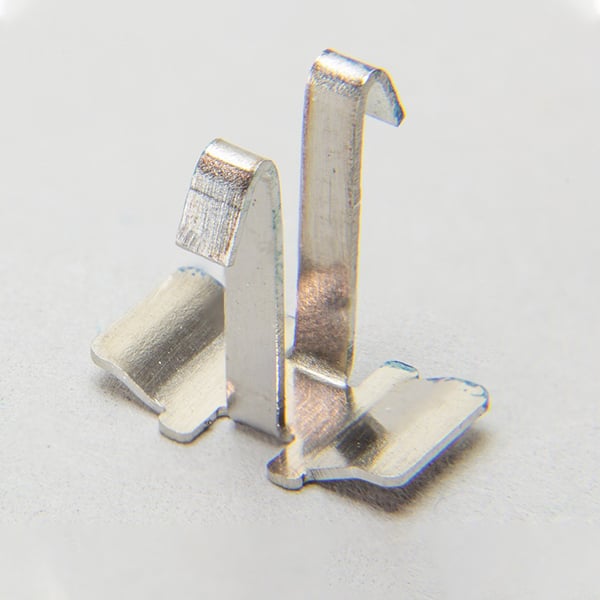
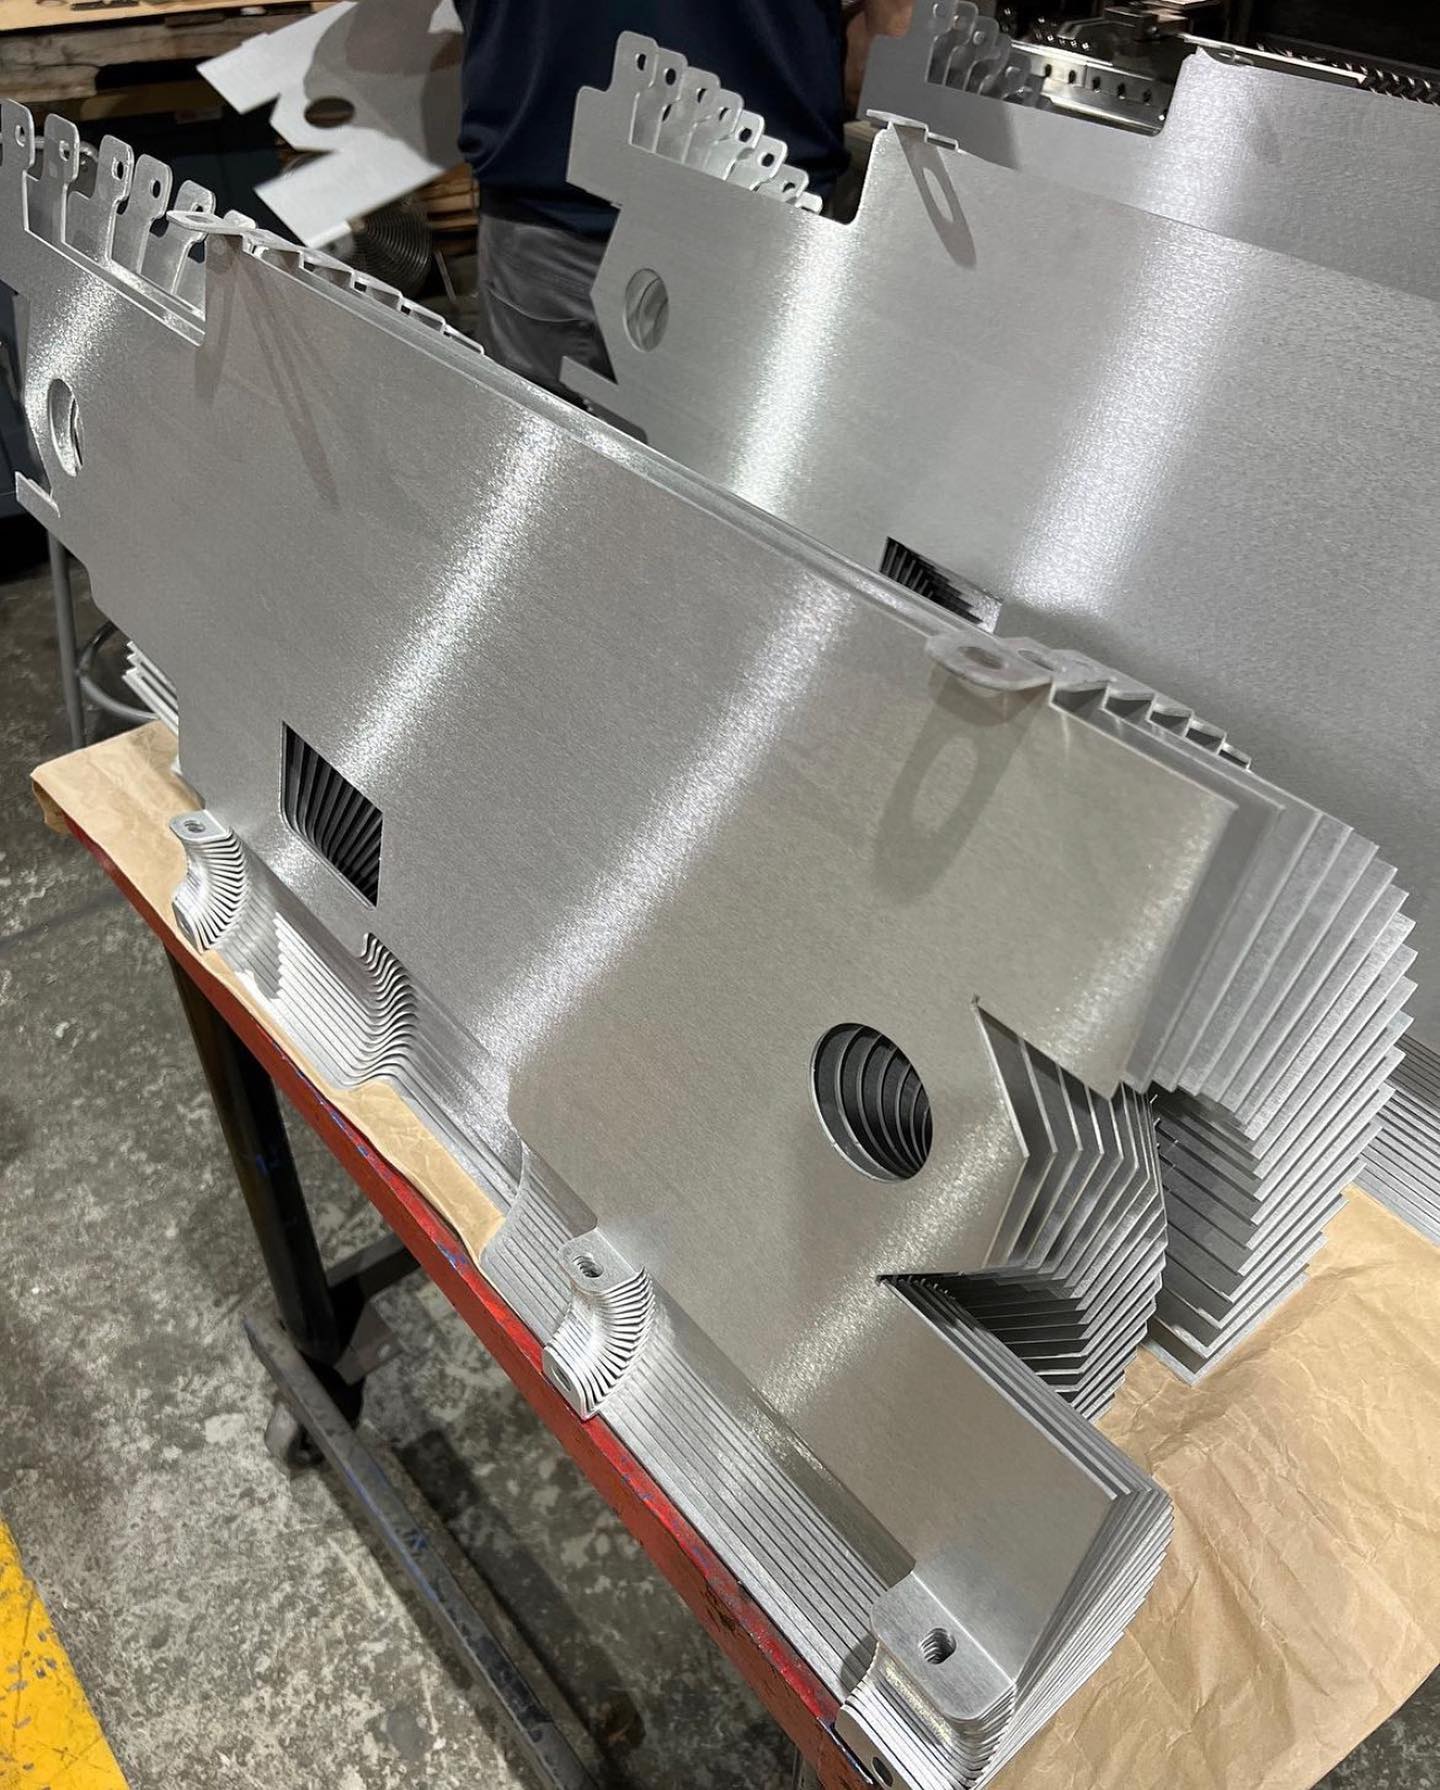
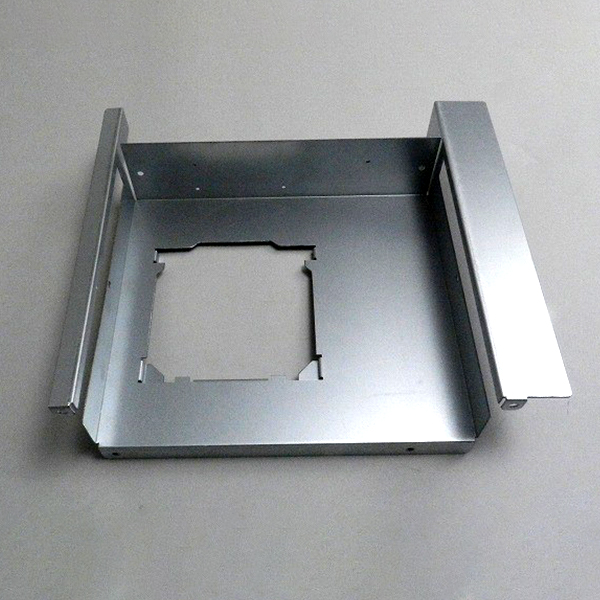
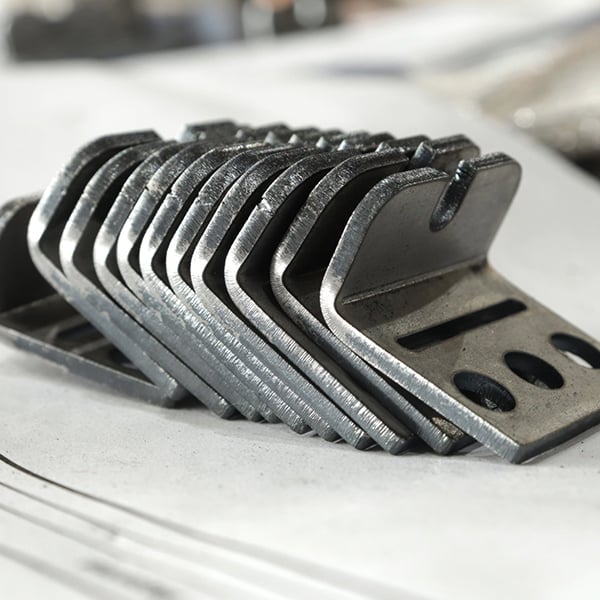
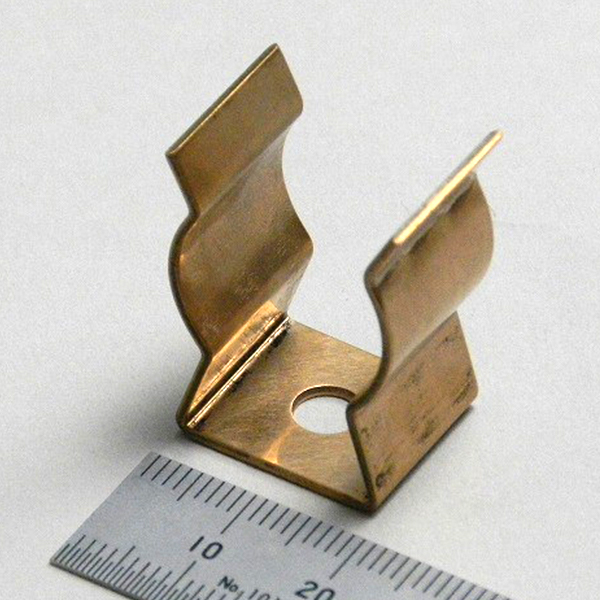
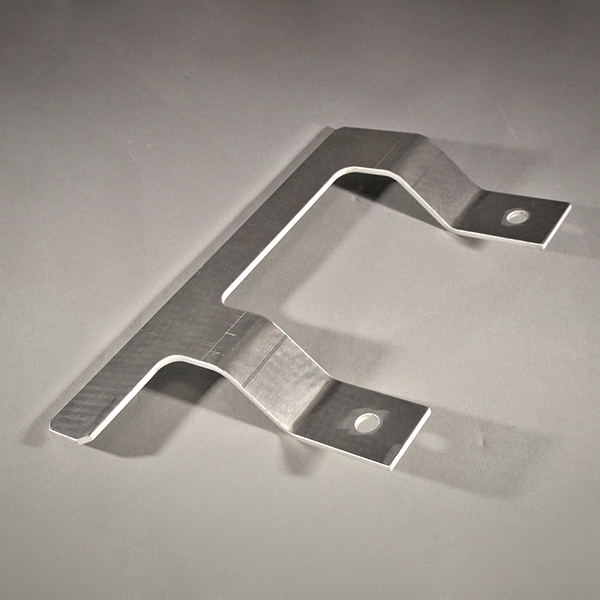
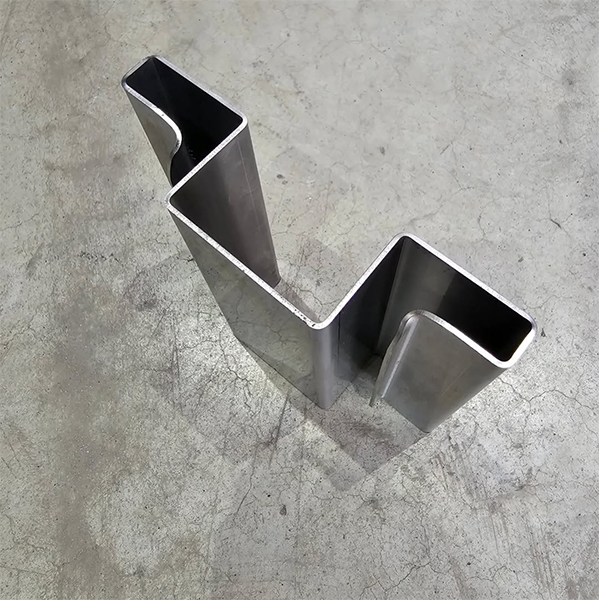
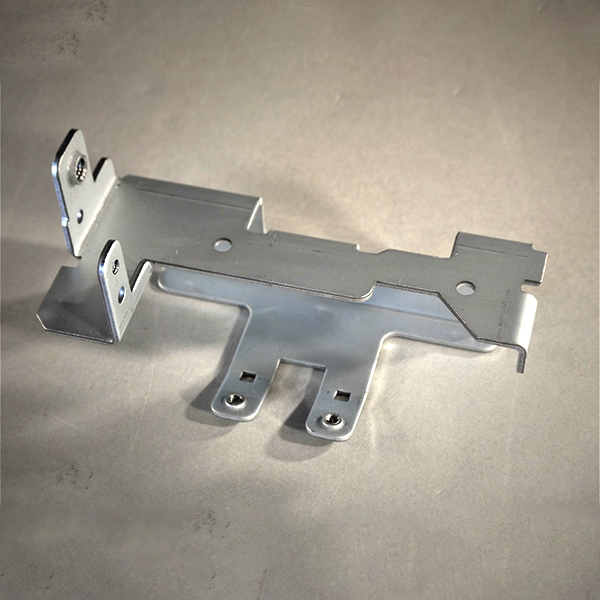
Una selección de proyectos de chapa plegada, chapa doblada y chapa curvada fabricada según los planos del cliente, con piezas de acero inoxidable, aluminio, acero al carbono etc.. Incluye ejemplos como chapa plegada de acero, chapa plegada de aluminio y chapa plegada para puertas y fachadas, paneles y carcasas, en distintos materiales, tamaños de pieza y complejidades de plegado, que demuestran un control de ángulo constante, precisión dimensional y resultados listos para el ensamblaje.
¿Qué dicen nuestros clientes?
La confianza de fabricantes líderes de todo el mundo por nuestra precisión y fiabilidad
Lukas M.
«Varias piezas requerían plegados múltiples y holguras ajustadas. La secuencia de plegado se gestionó correctamente y las piezas encajan sin ajustes adicionales.»
Marco T.
«El equipo entendió bien las limitaciones del plegado y aportó comentarios prácticos sobre radios y desarrollos. Esto ayudó a reducir los retrabajos y a mejorar el rendimiento global.»
Daniel S.
«Las piezas llegaron listas para ensamblar, con muy poco ajuste necesario. La alineación de los agujeros y la precisión de plegado estaban bien controladas, incluso en paneles grandes.»
David H.
«Compramos 1.500–3.000 piezas plegadas por lote. ZhongXin mantiene ángulos de plegado estables y una excelente simetría. Muy pocos defectos y entregas siempre a tiempo. Un socio fiable a largo plazo.»
Preguntas frecuentes sobre nuestro servicio de plegado de chapa
Somos una fábrica de fabricación de chapa situada en Zhongshan (Guangdong, China), no una empresa comercial. Contamos con nuestro propio taller de chapa, equipo de ingeniería y personal de producción, y atendemos directamente proyectos de fabricación de chapa a medida para clientes de todo el mundo.
Nuestras capacidades de corte y plegado de chapa incluyen corte láser, plegado CNC, soldadura, rectificado y acabado superficial. Usamos equipos TRUMPF para el plegado y el corte láser, lo que nos permite programar y fabricar piezas directamente a partir de los planos del cliente. Además del plegado de chapa, ofrecemos un servicio de curvado de tubos.
Para las piezas que superan la capacidad de nuestros equipos o requieren procesos especiales, también podemos trabajar con proveedores especializados cualificados cuando es necesario. Así gestionamos el proyecto completo sin limitar el diseño del cliente a la capacidad de una sola máquina.
No existe un único valor mínimo aplicable a todos los materiales y espesores. El radio de plegado y el tamaño de pestaña alcanzables dependen de factores como el material, el espesor de chapa, el radio de plegado, la anchura de matriz en V, los útiles y el sentido de plegado.
Para los trabajos de plegado estándar, elegimos los útiles y los parámetros de plegado adecuados según el material y el espesor. Si un diseño incluye una pestaña muy pequeña o un radio interior muy ajustado, evaluamos su fabricabilidad antes de producir.
Para algunas pestañas muy estrechas o estructuras que exigen mayor precisión dimensional, no nos apoyamos necesariamente en una sola operación de plegado. Según la geometría de la pieza, podemos desarrollar un proceso en varias etapas con distintas operaciones de plegado, conformado o secundarias para lograr las dimensiones finales requeridas con mayor exactitud.
Por tanto, que una dimensión concreta se pueda fabricar no depende solo de la capacidad de una sola operación de plegadora. Consideramos la geometría completa de la pieza y las dimensiones requeridas al elegir el proceso de fabricación.
Nuestras plegadoras CNC estándar trabajan espesores de chapa de 0,5 a 6,0 mm, con longitudes de plegado de hasta 3000 mm. Para piezas más grandes o pesadas —longitudes de plegado superiores a 4 metros o chapa de acero de hasta unos 20 mm— recurrimos a equipos de socios cualificados. Esto nos permite plegar chapa demasiado grande o gruesa para nuestras propias plegadoras. En conjunto, nuestras máquinas y nuestra red de socios cubren una amplia gama de aplicaciones de plegado de chapa, desde la chapa fina hasta las chapas gruesas, incluida la chapa plegada para grandes paneles y carcasas.
El espesor máximo y la longitud de plegado no son especificaciones independientes. Por ejemplo, plegar una chapa de acero de 20 mm a lo largo de 4 metros exige mucha más capacidad que plegar una pieza más corta. La capacidad necesaria también varía con el material, la longitud de plegado, el ángulo y el radio interior.
Por eso evaluamos la capacidad necesaria en función del material, el espesor de chapa, la longitud de plegado, el ángulo de plegado y el radio interior, y después seleccionamos el equipo adecuado para el trabajo.
Si una pieza supera la capacidad de nuestros equipos pero es técnicamente apta para un proceso subcontratado, también podemos coordinar el equipo y el proveedor adecuados para completar el trabajo.
Utilizamos principalmente el plegado en plegadora CNC para el plegado y el conformado de chapa, eligiendo los útiles, la anchura de matriz en V y la secuencia de plegado adecuados según la geometría de la pieza.
Fabricamos plegados estándar de 90°, plegados multiángulo, formas en U, formas en Z, cajas y piezas que requieren varios plegados consecutivos.
Para las piezas complejas, revisamos antes de producir la secuencia de plegado, los útiles, el método de posicionamiento y las posibles interferencias entre plegados. Cuando es necesario, realizamos un plegado de prueba o una verificación de la primera pieza antes de pasar a la producción en serie.
Para geometrías especiales en las que el plegado convencional no es el enfoque más adecuado, también podemos desarrollar una solución alternativa de conformado u operación secundaria, en lugar de forzar la pieza hacia un único método de plegado.
Lo ideal es que nos facilite planos 2D y un modelo 3D.
El plano 2D nos permite confirmar las dimensiones acabadas, el material, el espesor de chapa, las tolerancias, el acabado superficial y otros requisitos técnicos. El modelo 3D nos ayuda a entender la geometría general, las relaciones de plegado y la estructura de ensamblaje.
Si solo dispone de un plano 2D, puede enviárnoslo igualmente para su evaluación. Para piezas sencillas, normalmente podemos presupuestar siempre que las dimensiones clave y los requisitos de fabricación estén claramente especificados.
Si ya dispone de un desarrollo, también puede facilitárnoslo. No obstante, normalmente recalculamos el desarrollo a partir de las dimensiones finales de la pieza, el material, el espesor de chapa, el radio de plegado y las condiciones reales de fabricación, en lugar de fabricar simplemente a partir del desarrollo facilitado.
Si no puede facilitar toda esta información, no es un problema: póngase en contacto con nosotros primero y le diremos exactamente qué datos necesitamos.
Además del plegado de chapa, podemos ofrecer corte láser, punzonado y estampado, soldadura (incluida la soldadura MIG y TIG), el rectificado, el recubrimiento en polvo, la fabricación en acero inoxidabley otros procesos de apoyo.
Por ejemplo, una carcasa de chapa completa puede pasar por corte láser, plegado, soldadura, rectificado y recubrimiento en polvo, seguidos de el ensamblaje, como parte de un proyecto coordinado.
Podemos ofrecer el plegado como servicio independiente o fabricar piezas de chapa completas según los planos del cliente.
Para materiales especiales, acabados superficiales específicos o procesos que superan la capacidad de nuestros equipos, también podemos trabajar con proveedores especializados cualificados y coordinar la calidad y los plazos globales.
Las tolerancias de plegado dependen del material, el espesor de chapa, las dimensiones de la pieza, la longitud de plegado, la complejidad estructural y la tolerancia requerida.
En el plegado de chapa estándar, solemos controlar el ángulo de plegado en torno a ±0,5°. Las tolerancias dimensionales se determinan según el tamaño y la geometría de la pieza. Para dimensiones críticas con requisitos más estrictos, realizamos una evaluación de proceso y una inspección específicas.
En condiciones adecuadas de material, tamaño y proceso, la precisión de ciertas dimensiones críticas puede alcanzar aproximadamente ±0,02 mm (±0,02 mm / 2 centésimas de milímetro). Esto no significa que todas las dimensiones del plegado de chapa puedan mantenerse en ese nivel. Para las piezas de chapa estándar, establecemos tolerancias realistas según las condiciones reales de fabricación, mientras que para las dimensiones críticas aplicamos controles y métodos de inspección más estrictos.
Para las piezas de alta precisión, utilizamos plegado de prueba, medición de la primera pieza, compensación de plegado, inspección en proceso y inspección dimensional final para controlar las dimensiones críticas.
El plazo depende de la cantidad del pedido, el material, la complejidad de la pieza, el número de plegados y de si se incluyen corte láser, soldadura, acabado superficial u otros procesos.
A modo de referencia general:
Muestras / prototipos: en torno a 10 días
Pedidos de producción: en torno a 30 días
Son plazos típicos para proyectos estándar, no compromisos fijos para cada pedido. Las piezas sencillas o los proyectos con materiales ya en stock pueden completarse antes, mientras que las piezas complejas, los proyectos multiproceso o los pedidos que requieren materiales o acabados especiales pueden tardar más.
Una vez confirmados los planos, la cantidad, el material y los requisitos técnicos, facilitamos un calendario de entrega concreto en función del plan de producción real. Si tiene una fecha de entrega requerida, indíquenosla al solicitar el presupuesto para que podamos evaluar el calendario en consecuencia.
Podemos gestionar proyectos de plegado de chapa desde prototipos de una sola pieza y lotes pequeños hasta series de producción mayores.
Si necesita muestras para verificar las dimensiones o el ensamblaje, fabricamos prototipos según sus planos antes de pasar a producción.
Para los pedidos de producción, calculamos el coste en función de factores como la cantidad, la compra de material, la eficiencia de producción y los requisitos de acabado superficial.
Por tanto, no exigimos a los clientes una cantidad mínima de pedido elevada. Los precios se evalúan según las necesidades reales de cada proyecto.
Sí.
Fabricamos piezas de chapa complejas con varios plegados, distintos sentidos de plegado, pestañas cortas, estructuras en U, estructuras en caja y múltiples operaciones de fabricación, así como prototipos y producción en lotes pequeños.
Para las piezas complejas, revisamos antes de producir la secuencia de plegado, los útiles, el método de posicionamiento y la capacidad de la máquina, incluidas las posibles interferencias con secciones ya conformadas.
Para las piezas especialmente complejas, podemos realizar primero una revisión de ingeniería y la producción de un prototipo, verificar las dimensiones y el proceso y, después, pasar a la producción en serie. También producimos chapa plegada a medida y series cortas de planchas plegadas según los planos del cliente.
El retroceso elástico, la deformación y el agrietamiento durante el plegado se ven afectados por factores como el material, el espesor de chapa, la resistencia del material, el radio interior de plegado, la anchura de matriz en V, el sentido de plegado y los parámetros de proceso.
Por ejemplo, el acero de alta resistencia, el acero inoxidable y el aluminio tienen un retroceso elástico distinto al del acero al carbono. Los materiales más gruesos y los radios de plegado más pequeños también suelen exigir un mayor control del proceso.
Seleccionamos los útiles, la anchura de matriz en V, la secuencia de plegado y los parámetros de proceso adecuados según el material y la geometría de la pieza, y ajustamos el proceso mediante plegado de prueba e inspección de la primera pieza.
Para las piezas con un retroceso elástico significativo, podemos ajustar la profundidad de plegado y los parámetros de compensación para acercar el ángulo final al requisito del plano. Para los materiales más propensos al agrietamiento, prestamos especial atención al sentido de plegado, al radio interior y al estado del material.
Sí.
Podemos revisar los diseños de chapa del cliente desde la perspectiva de la fabricación y ofrecer comentarios básicos de DFM (Design for Manufacturing).
Nuestro equipo de ingeniería comprueba normalmente:
- Si el material y el espesor de chapa son adecuados
- Si el radio interior de plegado es apropiado
- Si la pestaña de plegado es suficientemente grande
- Si los agujeros y las ranuras están bien situados respecto a las líneas de plegado
- Si la secuencia de plegado es viable
- Si existe alguna interferencia de útiles
- Si el diseño contiene elementos que puedan causar deformación o agrietamiento
- Si el desarrollo es adecuado para el proceso de fabricación real
Si un diseño probablemente aumenta de forma significativa la dificultad de fabricación, el coste o el riesgo de calidad, lo comentamos con el cliente antes de producir y, cuando es posible, sugerimos una alternativa que mantenga la función de la pieza y mejore su fabricabilidad.
Puede facilitarnos su propio desarrollo como referencia, pero normalmente no fabricamos directamente a partir del desarrollo facilitado sin comprobarlo.
El desarrollo necesario depende del material, el espesor de chapa, el radio de plegado, los útiles, el método de plegado y las condiciones reales de fabricación. Aunque las dimensiones de la pieza acabada sean idénticas, distintos materiales, equipos o procesos de plegado pueden requerir dimensiones desarrolladas diferentes.
Por eso recalculamos el desarrollo a partir de las dimensiones acabadas requeridas por el cliente y lo ajustamos según el material y el proceso de fabricación reales.
El objetivo es garantizar que la pieza plegada final cumpla los requisitos del plano, en lugar de limitarse a conservar sin cambios el desarrollo original del cliente.