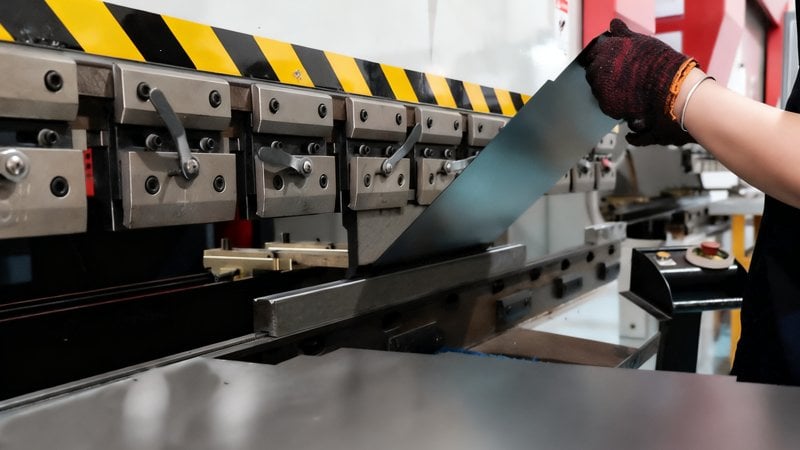
Überblick über unsere Biegekapazitäten
Unser Blechbiegen ist auf ein breites Spektrum an Bauteilgeometrien ausgelegt — von einfachen Winkelbiegungen bis zu komplexen Mehrfachschenkel-Strukturen, mit kontrollierten Winkeln und gleichbleibenden Maßergebnissen für die Weiterverarbeitung. Neben dem Biegen von Blechen und Profilen übernehmen wir auch Präzisions-Metallbiegen und kundenspezifisches Aluminiumbiegen, vom Prototyp bis zur Serie. Bei uns können Sie Blech biegen lassen — in Baustahl, Edelstahl, Aluminium usw.
CNC-Biegegenauigkeit
- • CNC-gesteuertes Gesenkbiegen an der Abkantpresse
- • Typische Winkeltoleranz: ±0,5°, gleichbleibend über die gesamte Serie.
Bearbeitung großer Bauteile
- • Maximale Biegelänge auf unseren Standard-Abkantpressen: bis 3000 mm
- • Geeignet für große Bleche und Gehäuseteile
Materialstärken
- • Typischer Dickenbereich: 0,5 – 6,0 mm
- • Optimierte Biegestrategie je nach Werkstoff und Blechdicke
Werkstoffvielfalt
- • Alublech biegen, Alublech kanten, Baustahl biegen — auch Edelstahl und Kupferblech
- • Aluminiumbiegen in den Legierungen 3003, 5005, 5052, 6061 und 6061-T6
- • Auch verzinkte und vorbeschichtete Bleche
Komplexe Biegegeometrien
- • Mehrfachschenkel-Teile, Kästen, Profile, Gehäuse
- • Werkzeug und Biegefolge werden je Bauteil optimiert
Konstruktionsunterstützung
- • Biegezugabe und Radius werden bei Bedarf geprüft
- • Fertigungsfeedback für bessere Passung und Ausbeute
- • Konstruktion und Werkstoffwahl werden auf Stückkosten geprüft
Geeignet für Projekte, bei denen Biegegenauigkeit, Wiederholbarkeit und Konstruktionsunterstützung entscheidend sind.
Wir machen Ihre Idee wahr.
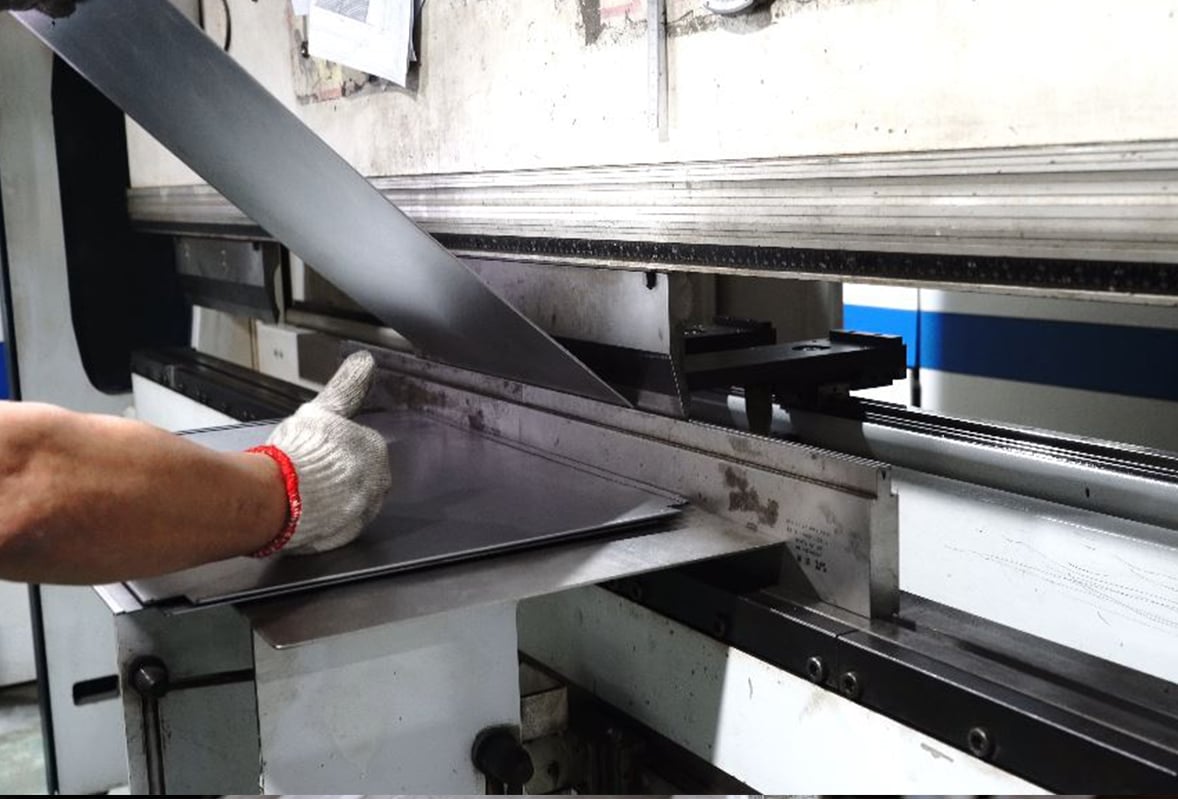
CNC-Biegekapazität:
Gesenkbiegen an der Abkantpresse — TRUMPF TruBend (Deutschland):
- Maximale Biegelänge auf unseren Standard-Abkantpressen: bis 3000 mm
- Typische Winkeltoleranz: ±0,5°
- Biegeberechnung und Biegeradius werden für jedes Bauteil geprüft
Blechdicken:
- Baustahl: bis 6,0 mm
- Edelstahl: bis 4,0 mm
- Aluminium: bis 6,0 mm
Werkstoffe:
- Baustahl, verzinkter Stahl, Edelstahl, Zintec, Aluminium
Worauf es beim Blechbiegen ankommt
Wie Biegegenauigkeit gesteuert wird, warum ±0,5° bei der Montage zählt und wodurch Winkel instabil werden.
CNC-Blechbiegen: Präzision und Kontrolle
CNC-Biegegenauigkeit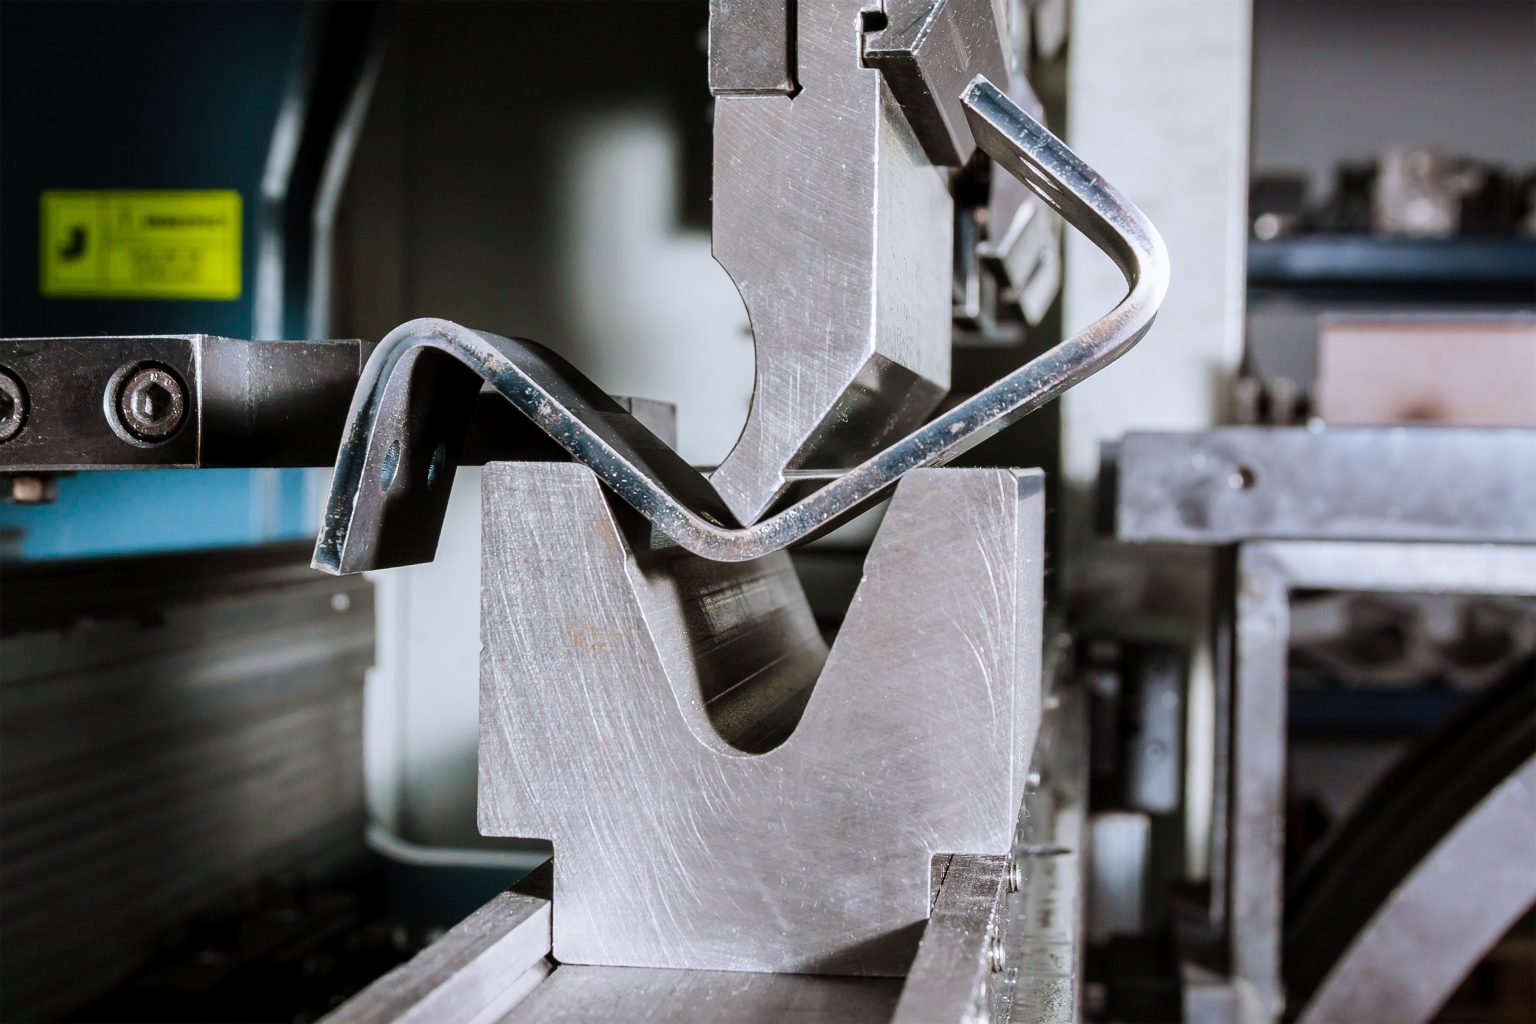
Komplexes, großes und mehrstufiges Biegen verlangt mehr als Maschinen — es braucht Prozesstiefe und Fertigungsstabilität.
Komplexes Biegen erfordert Kompetenz
Komplexe Biegefähigkeit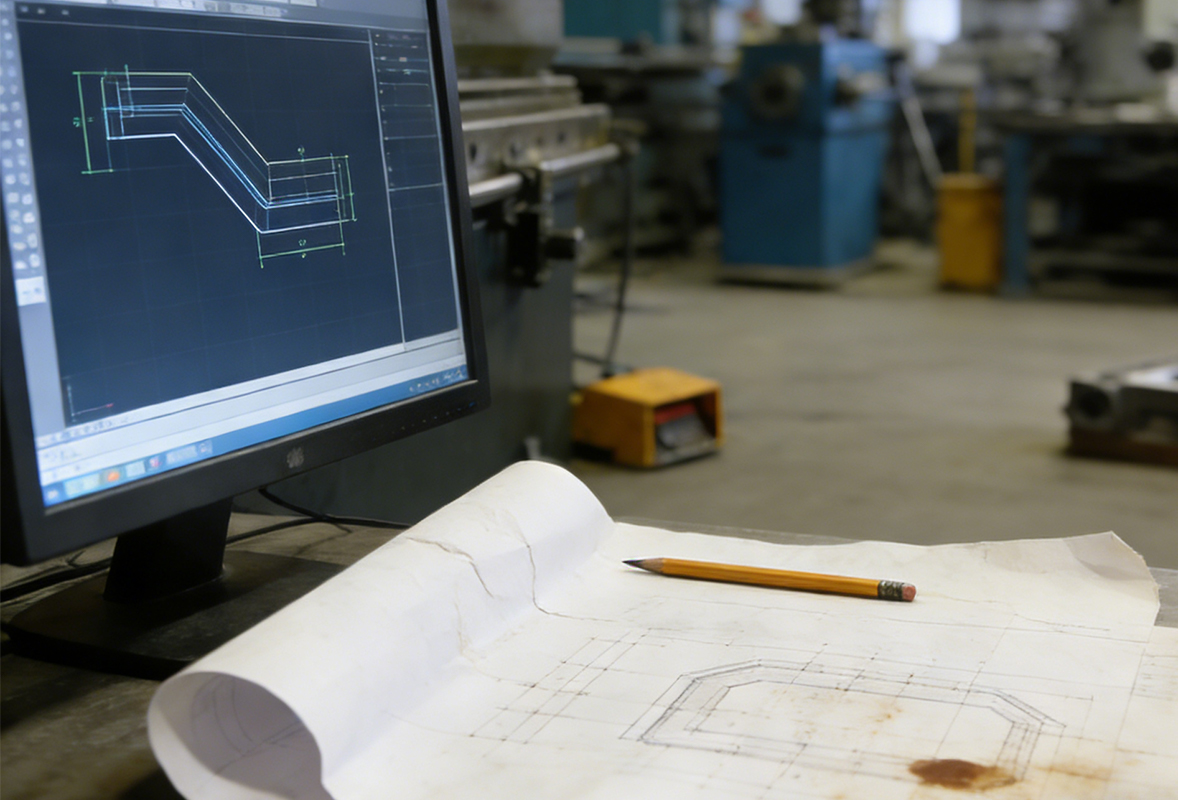
Kleine Entscheidungen bei Radius, Biegefolge und Geometrie senken Kosten und Nacharbeit erheblich.
Konstruktionsentscheidungen, die Biegekosten senken
Biegekosten senkenProjekte aus Blechbiegen und Blechkanten
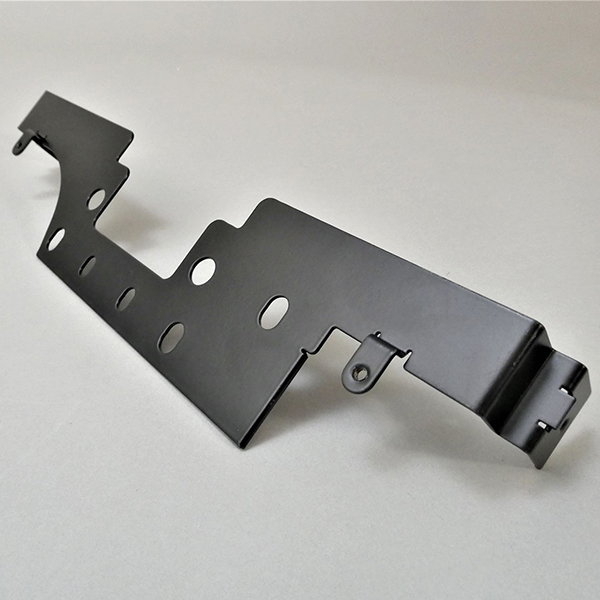
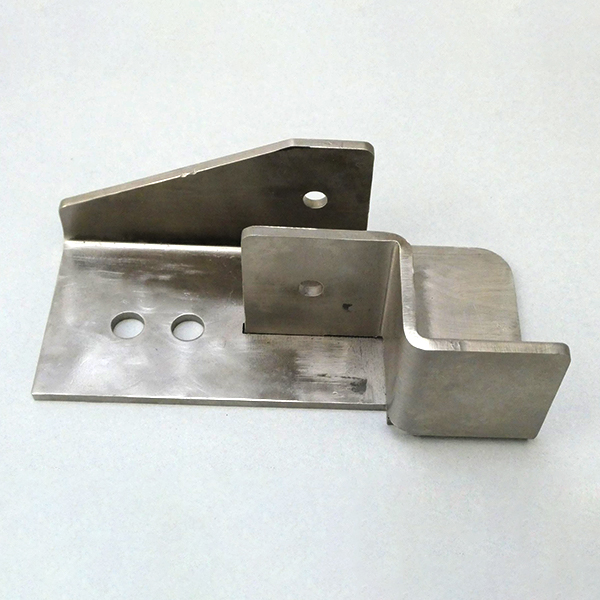
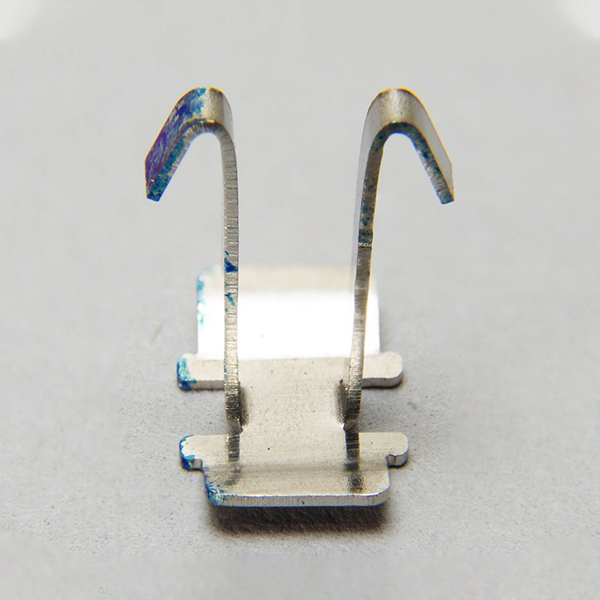
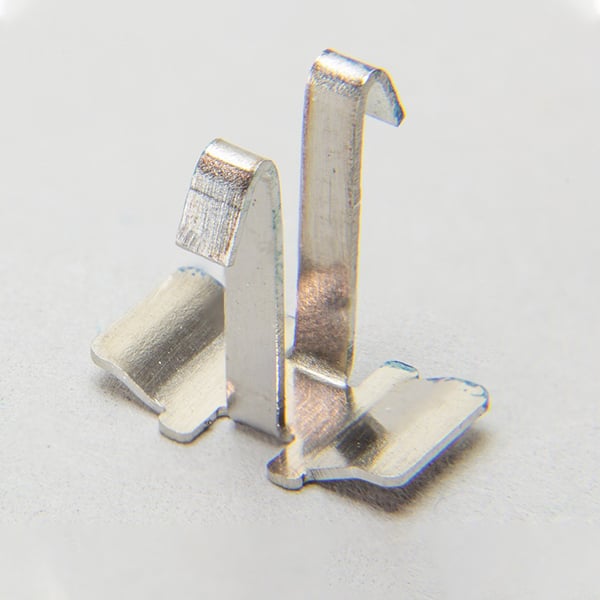
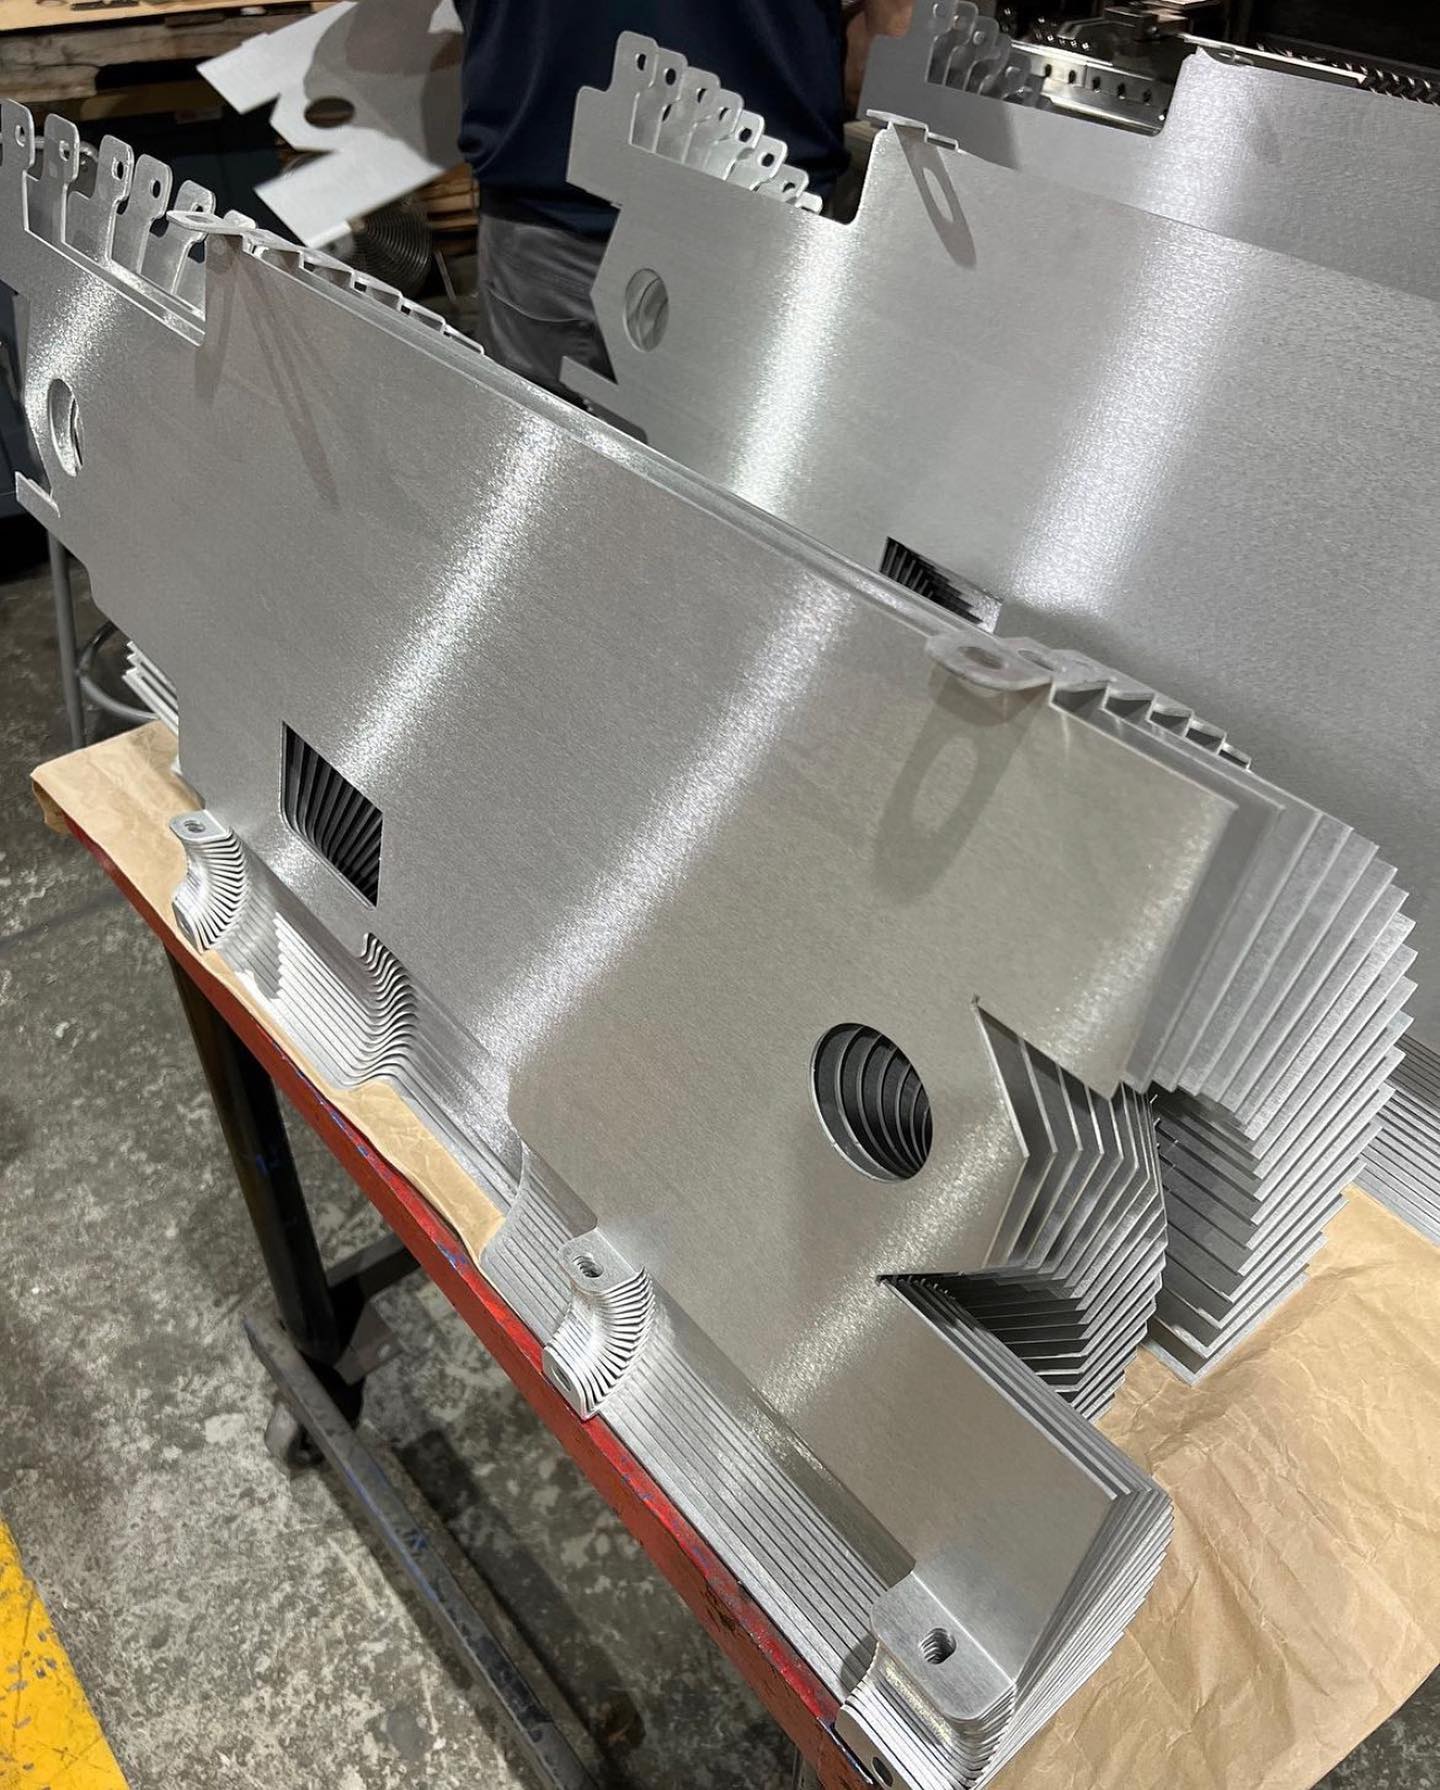
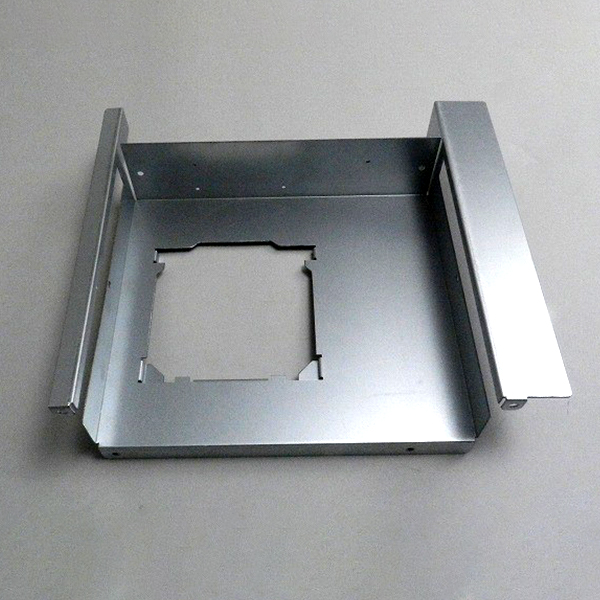
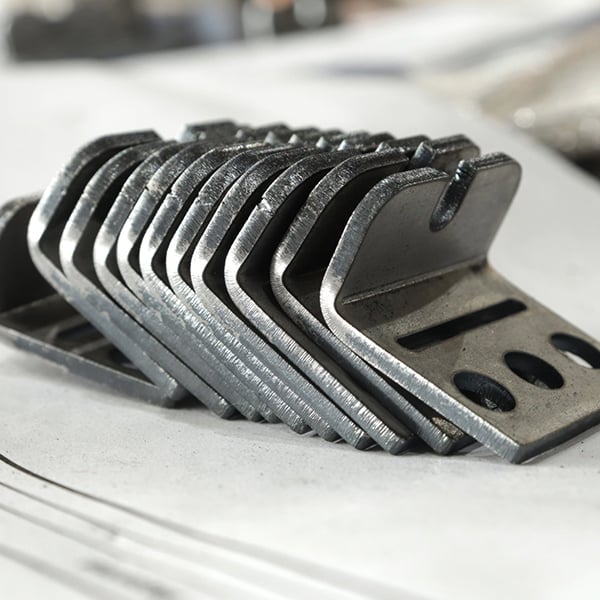
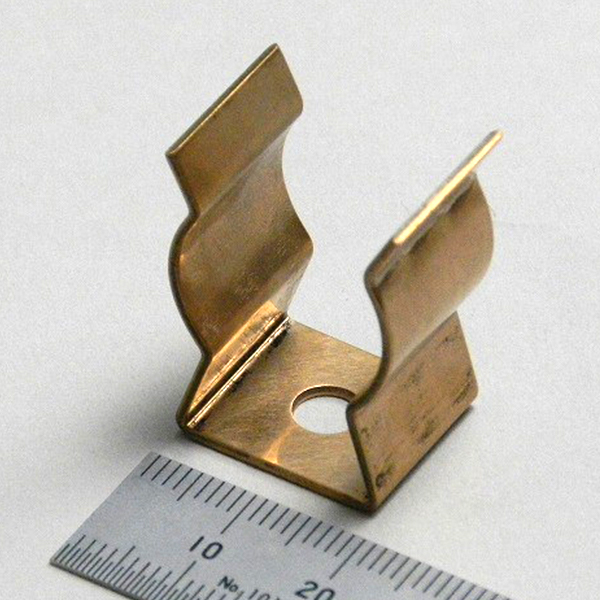
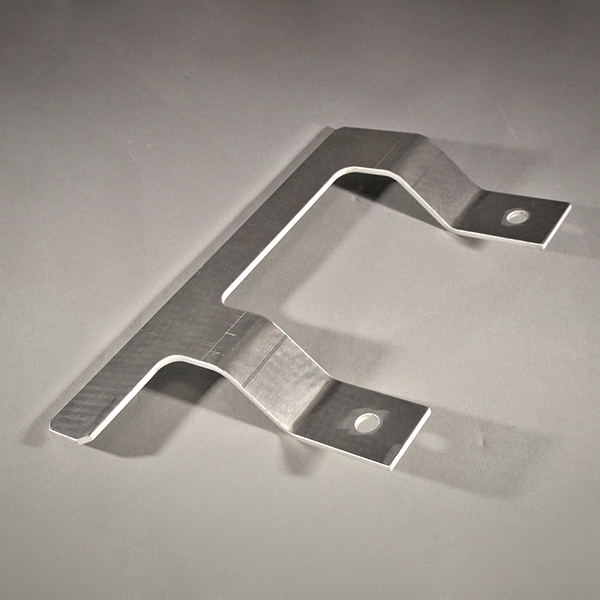
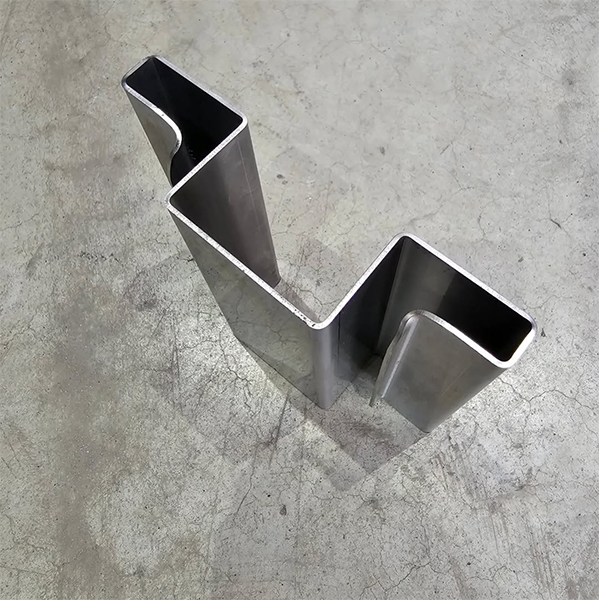
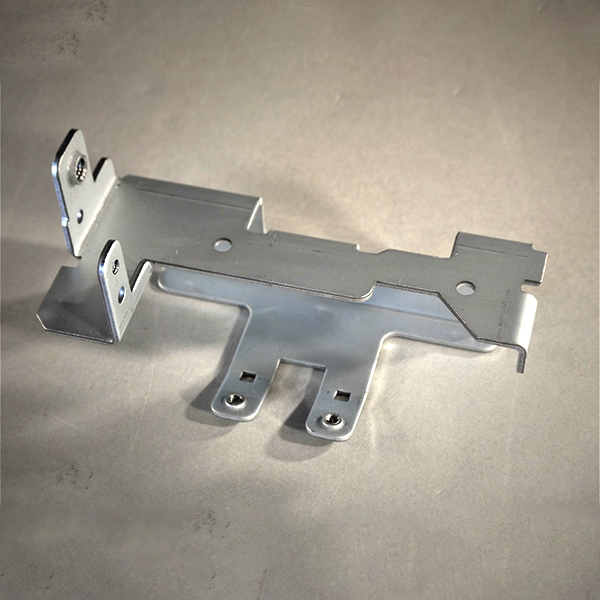
Eine Auswahl an Projekten aus Blechbiegen und Blechkanten nach Kundenzeichnung — darunter Edelstahl, Aluminium und Baustahl. Dazu gehören auch Blechabkantung nach Maß, Blech biegen nach Maß, Bleche kanten nach Maß sowie einzelne Kantteile nach Maß. Die Beispiele decken verschiedene Werkstoffe, Bauteilgrößen und Biegekomplexität ab und zeigen gleichbleibende Winkelkontrolle, Maßgenauigkeit und montagefertige Ergebnisse.
Das sagen unsere Kunden
Hersteller weltweit vertrauen uns für Präzision und Zuverlässigkeit
Lukas M.
„Mehrere Teile brauchten viele Biegungen und enge Toleranzen. Die Biegefolge war richtig gewählt, die Teile passten ohne Nacharbeit zusammen.“
Marco T.
„Das Team hat die Biegerestriktionen verstanden und uns praktische Hinweise zu Biegeradien und Biegezugaben gegeben. Das hat Nacharbeit reduziert und die Ausbeute verbessert.“
Daniel S.
„Die Teile kamen montagefertig an, kaum Nacharbeit nötig. Lochbild und Biegegenauigkeit waren auch bei größeren Blechen gut kontrolliert.“
David H.
„Wir kaufen 1.500–3.000 gebogene Teile pro Charge. ZhongXin hält die Biegewinkel stabil und die Symmetrie sehr gut. Kaum Fehler, Lieferungen immer pünktlich. Ein verlässlicher Langzeitpartner.“
Häufige Fragen zum Blechbiegen und Blechkanten bei uns
Wir sind eine Blechverarbeitungs-Fabrik in Zhongshan, Guangdong, China — kein Handelsunternehmen. Wir haben eine eigene Blechwerkstatt, ein Konstruktionsteam und eigenes Produktionspersonal und wickeln Projekte zur Blechbearbeitung nach Kundenwunsch direkt für Kunden weltweit ab.
Zu unseren Fertigkeiten gehören Laserschneiden, CNC-Biegen, Schweißen, Schleifen und Oberflächenveredelung. Für Blechbiegen und Laserschneiden setzen wir TRUMPF-Anlagen ein und fertigen Bauteile direkt nach Kundenzeichnung. Neben dem Blechbiegen bieten wir außerdem einen eigenen Rohrbiege-Service.
Für Teile, die unsere eigene Maschinenkapazität überschreiten oder Sonderverfahren erfordern, arbeiten wir bei Bedarf mit qualifizierten Fachbetrieben zusammen. So betreuen wir das komplette Projekt, ohne die Konstruktion des Kunden auf die Kapazität einer einzigen Maschine zu begrenzen.
Einen einzigen Mindestwert gibt es für alle Werkstoffe und Blechdicken nicht. Erreichbarer Biegeradius und Schenkelmaß hängen von Werkstoff, Blechdicke, Biegeradius, V-Matrizenbreite, Werkzeug und Biegerichtung ab.
Für standardmäßiges Blechbiegen wählen wir Werkzeug und Biegeparameter passend zu Werkstoff und Dicke. Enthält eine Konstruktion einen sehr kurzen Schenkel oder einen engen Innenradius, prüfen wir die Fertigbarkeit vor der Produktion.
Bei sehr schmalen Schenkeln oder Strukturen mit höherer Maßgenauigkeit verlassen wir uns nicht zwangsläufig auf einen einzelnen Biegehub. Je nach Bauteilgeometrie entwickeln wir einen mehrstufigen Ablauf mit verschiedenen Biege-, Umform- oder Nachbearbeitungsschritten, um die geforderten Maße zu erreichen.
Ob ein bestimmtes Maß fertigbar ist, entscheidet also nicht allein die Einzelhub-Kapazität einer Abkantpresse. Bei der Wahl des Fertigungsverfahrens betrachten wir die komplette Bauteilgeometrie und die geforderten Maße.
Beim Biegen von Metall verarbeiten unsere Standard-CNC-Abkantpressen Blechdicken von 0,5 bis 6,0 mm bei Biegelängen bis 3000 mm. Für größere oder schwerere Teile — Biegelängen über 4 Meter oder Stahlblech bis etwa 20 mm — arbeiten wir mit geeigneter Partnertechnik. Eigene Maschinen und Partnernetz decken zusammen ein breites Spektrum des Blechbiegens ab, von dünnem Blech bis zu schweren Dicken, einschließlich gebogener Bleche für große Paneele und Gehäuse. So können wir auch Blech kanten bzw. biegen, das für unsere eigenen Abkantpressen zu groß oder zu dick ist.
Maximale Dicke und Biegelänge sind keine voneinander unabhängigen Angaben. Ein 20 mm starkes Stahlblech über 4 Meter zu biegen verlangt deutlich mehr Biegekraft als ein kürzeres Teil. Der Bedarf ändert sich zudem mit Werkstoff, Biegelänge, Winkel und Innenradius.
Wir bewerten die nötige Kapazität deshalb anhand von Werkstoff, Blechdicke, Biegelänge, Biegewinkel und Innenradius und wählen danach die passende Maschine oder das passende Verfahren.
Übersteigt ein Teil unsere eigene Maschinenkapazität, ist aber technisch für eine Vergabe geeignet, koordinieren wir auch die passende Technik und den passenden Ablauf.
Wir arbeiten überwiegend mit CNC-Gesenkbiegen an der Abkantpresse und wählen Werkzeug, V-Matrizenbreite und Biegefolge passend zur Bauteilgeometrie. So lassen sich Bleche kanten und Metall biegen — vom einfachen Winkel bis zu mehrstufigen Folgen.
Blech 90 Grad biegen gehört zum Standard — ebenso Mehrfachwinkel-Biegungen, U-Formen, Z-Formen, Kästen und Teile mit mehreren aufeinanderfolgenden Biegungen.
Bei komplexen Teilen prüfen wir vor der Fertigung Biegefolge, Werkzeug, Positionierung und mögliche Kollisionen zwischen den Biegungen. Wo nötig, machen wir einen Probehub oder eine Erstmusterprüfung, bevor die Serie anläuft.
Bei speziellen Geometrien, für die konventionelles Biegen nicht das beste Verfahren ist, entwickeln wir auch alternative Umform- oder Nachbearbeitungsfolgen.
Am besten senden Sie uns 2D-Zeichnungen und ein 3D-Modell.
Die 2D-Zeichnung zeigt uns Fertigmaße, Werkstoff, Blechdicke, Toleranzen, Oberfläche und weitere technische Anforderungen. Das 3D-Modell hilft uns, Gesamtgeometrie, Biegebeziehungen und Montagestruktur zu verstehen.
Wenn Sie nur eine 2D-Zeichnung haben, senden Sie sie uns trotzdem zur Prüfung. Bei einfachen Teilen können wir in der Regel anbieten, solange die Hauptmaße und Fertigungsanforderungen klar angegeben sind.
Wenn Sie bereits eine Abwicklung haben, können Sie sie gern mitschicken. Wir berechnen die Abwicklung jedoch normalerweise anhand der Fertigmaße, des Werkstoffs, der Blechdicke, des Biegeradius und der tatsächlichen Fertigungsanforderungen neu.
Wenn Sie nicht alle Angaben liefern können, ist das kein Problem — melden Sie sich einfach, und wir sagen Ihnen genau, welche Details wir brauchen.
Neben dem Blechbiegen bieten wir Laserschneiden, Stanzen und Pressen, Schweißen (einschließlich MIG- und WIG-Schweißen), Schleifen, Pulverbeschichtung, Edelstahlverarbeitungund weitere begleitende Verfahren.
Ein komplettes Blechgehäuse kann zum Beispiel durch Laserschneiden, Biegen, Schweißen, Schleifen und Pulverbeschichten laufen und danach durch Montage— alles in einem abgestimmten Projekt.
Wir übernehmen das Biegen als Einzelleistung oder fertigen komplette Blechteile nach Kundenzeichnung. Blech lasern und kanten aus einer Hand ist damit kein Problem.
Bei Sonderwerkstoffen, speziellen Oberflächen oder Verfahren jenseits unserer eigenen Maschinenkapazität arbeiten wir zusätzlich mit qualifizierten Fachbetrieben zusammen.
Biegetoleranzen hängen von Werkstoff, Blechdicke, Bauteilmaßen, Biegelänge, struktureller Komplexität und der geforderten Toleranz ab.
Beim standardmäßigen Blechbiegen halten wir den Biegewinkel typischerweise auf etwa ±0,5°. Maßtoleranzen richten sich nach Bauteilgröße und Geometrie. Bei kritischen Maßen mit engeren Anforderungen führen wir eine gesonderte Prozessbewertung und Prüfung durch.
Unter geeigneten Werkstoff-, Größen- und Bearbeitungsbedingungen können einzelne kritische Maße eine Genauigkeit von etwa ±0,02 mm erreichen (±0,02 mm / 2 Hundertstel Millimeter). Das heißt nicht, dass sich jedes Biegemaß auf diesem Niveau halten lässt. Für Standard-Blechteile legen wir realistische Toleranzen nach den tatsächlichen Fertigungsbedingungen fest; engere Kontrollen und Prüfmethoden gelten für kritische Maße.
Bei Hochpräzisionsteilen nutzen wir Probe-Biegen, Erstmustervermessung, Biegekompensation, Zwischenprüfung und abschließende Maßprüfung zur Steuerung der kritischen Maße.
Die Lieferzeit hängt von Bestellmenge, Werkstoff, Bauteilkomplexität, Anzahl der Biegungen und davon ab, ob Laserschneiden, Schweißen, Oberflächenbehandlung oder weitere Verfahren dazukommen.
Als grobe Orientierung:
Muster / Prototypen: in der Regel rund 10 Tage
Serienaufträge: in der Regel rund 30 Tage
Das sind typische Zeiten für Standardprojekte, keine festen Zusagen für jeden Auftrag. Einfache Teile oder Projekte mit Lagerware gehen oft schneller; komplexe Teile, Projekte mit mehreren Verfahren oder Sondermaterial brauchen länger.
Sobald Zeichnungen, Menge, Werkstoff und technische Anforderungen bestätigt sind, nennen wir einen konkreten Liefertermin auf Basis des tatsächlichen Produktionsplans. Wenn Sie einen Wunschtermin haben, sagen Sie es uns bei der Anfrage — dann prüfen wir den Zeitplan entsprechend.
Wir übernehmen Blech kanten nach Maß ebenso wie Blech biegen nach Maß — vom Einzelstück-Prototyp und kleinen Serien bis zu größeren Serienläufen.
Wenn Sie Muster zur Maß- oder Montageprüfung brauchen, fertigen wir Prototypen nach Ihren Zeichnungen, bevor die Serie startet.
Bei Serienaufträgen kalkulieren wir die Kosten anhand von Menge, Materialbeschaffung, Produktionseffizienz und Oberflächenanforderungen.
Wir verlangen deshalb keine hohe Mindestbestellmenge. Der Preis richtet sich nach den tatsächlichen Anforderungen des jeweiligen Projekts. Sie können also auch kleine Stückzahlen Blech biegen lassen oder Blech kanten lassen — bis hinunter zum Einzelteil.
Ja.
Wir fertigen komplexe Blechteile mit vielen Biegungen, unterschiedlichen Biegerichtungen, kurzen Schenkeln, U-Strukturen, Kastenformen und weiteren anspruchsvollen Geometrien — dazu kleinere Serien von Blech-Biegeteilen nach Zeichnung.
Bei komplexen Teilen prüfen wir vor der Fertigung Biegefolge, Werkzeug, Positionierung und Maschinenkapazität — einschließlich möglicher Kollisionen zwischen den Biegungen.
Bei besonders komplexen Teilen führen wir zuerst eine konstruktive Prüfung und eine Prototypenfertigung durch, verifizieren Maße und Prozess und gehen dann in die Serienfertigung. Nach Kundenzeichnung fertigen wir außerdem kundenspezifische gebogene Bleche und kleine Serien gekanteter Blechzuschnitte.
Rückfederung, Verformung und Rissbildung beim Biegen hängen von Werkstoff, Blechdicke, Festigkeit, Innenradius und Biegerichtung ab.
So haben zum Beispiel hochfester Stahl, Edelstahl und Aluminium andere Rückfederungseigenschaften als Baustahl. Dickere Werkstoffe und kleinere Biegeradien erfordern generell mehr Prozesskontrolle.
Wir wählen Werkzeug, V-Matrizenbreite, Biegefolge und Prozessparameter passend zu Werkstoff und Bauteilgeometrie und passen den Ablauf entsprechend an.
Bei Teilen mit starker Rückfederung passen wir Biegetiefe und Kompensationsparameter an, damit der Endwinkel näher an die Zeichnungsvorgabe kommt. Bei rissanfälligen Werkstoffen achten wir besonders auf Biegerichtung, Innenradius und Werkstoffzustand.
Ja.
Wir biegen Blech nach Kundenzeichnung — und prüfen Ihre Konstruktion vorab aus Fertigungssicht. Dazu geben wir grundlegendes DFM-Feedback (Design for Manufacturing).
Unser Konstruktionsteam prüft in der Regel:
- ob Werkstoff und Blechdicke geeignet sind
- ob der Innenbiegeradius passend ist
- ob der Biegeschenkel groß genug ist
- ob Bohrungen und Langlöcher richtig zu den Biegelinien liegen
- ob die Biegefolge machbar ist
- ob es Werkzeugkollisionen gibt
- ob die Konstruktion Merkmale enthält, die Verformung oder Risse verursachen können
- ob die Abwicklung für den tatsächlichen Fertigungsprozess geeignet ist
Erhöht eine Konstruktion Fertigungsaufwand, Kosten oder Qualitätsrisiko deutlich, sprechen wir das vor der Produktion mit dem Kunden ab.
Sie können Ihre eigene Abwicklung gern als Referenz mitschicken; wir fertigen jedoch in der Regel nicht ohne Prüfung direkt danach.
Die erforderliche Abwicklung hängt von Werkstoff, Blechdicke, Biegeradius, Werkzeug, Biegeverfahren und den tatsächlichen Fertigungsbedingungen ab. Selbst bei identischen Fertigmaßen können unterschiedliche Werkstoffe, Maschinen oder Biegeverfahren andere gestreckte Maße erfordern.
Wir berechnen die Abwicklung deshalb anhand der geforderten Fertigmaße neu und passen sie an Werkstoff und Verfahren an.
Ziel ist, dass das fertig gebogene Teil die Zeichnungsvorgaben erfüllt — und nicht, die ursprüngliche Abwicklung des Kunden unverändert zu übernehmen.