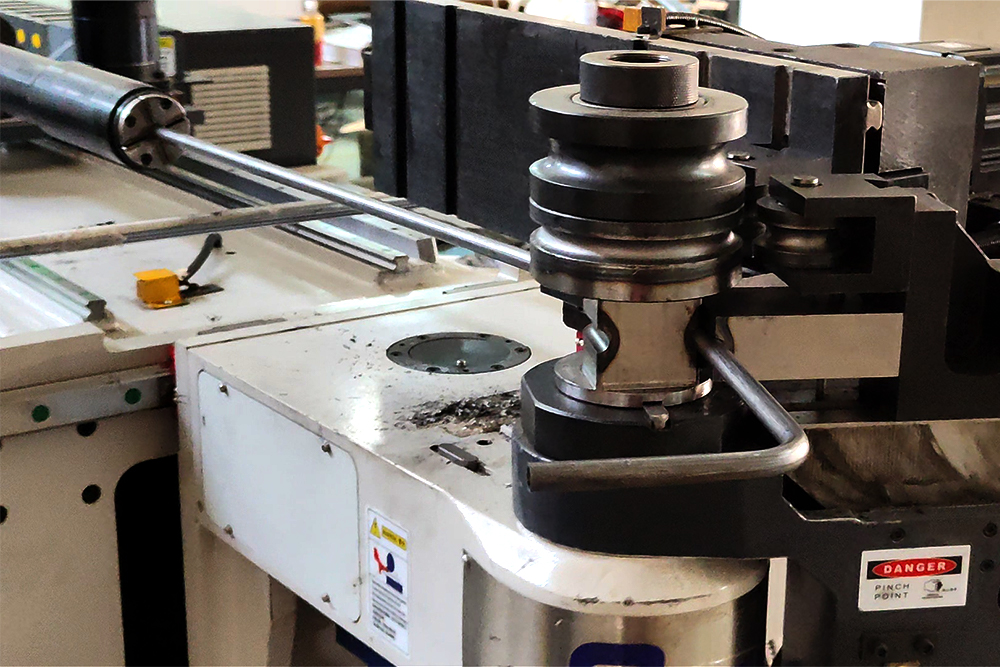
L'approccio standard è mandrino, lubrificazione corretta, attrezzatura adeguata, velocità di piegatura controllata e, dove serve, un premilamiera (wiper die).
Se le grinze compaiono comunque, analizziamo la causa invece di forzare il pezzo. A seconda del caso la soluzione può essere una regolazione dell'attrezzatura, un cambio di specifica del tubo o una modifica dei parametri di piegatura.
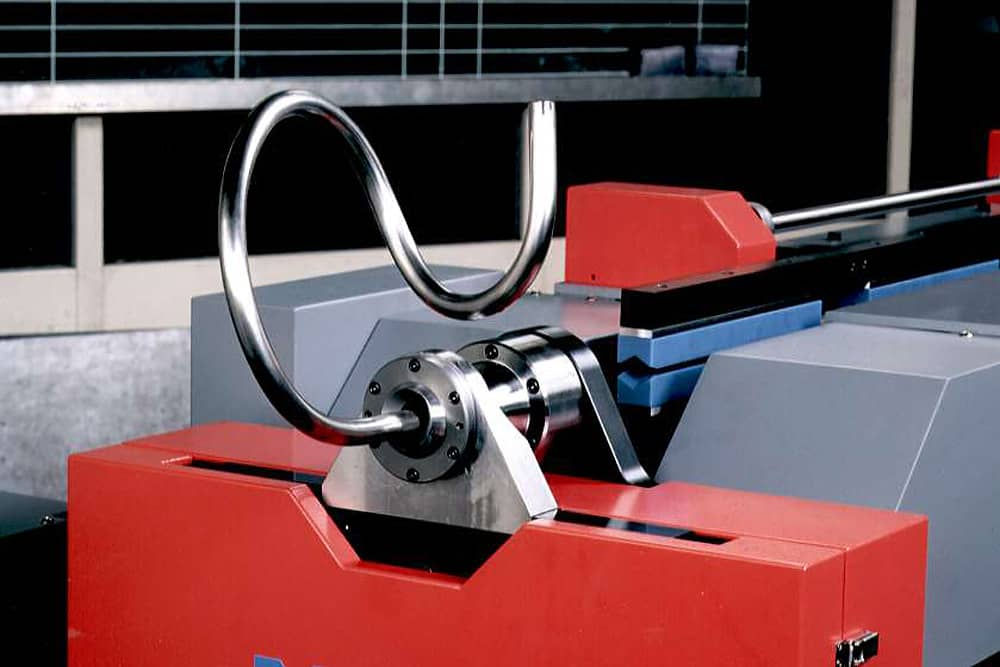
Per pieghe difficili, soprattutto a raggio molto stretto, possiamo valutare attrezzature che governano il flusso del materiale e rendono la deformazione prevedibile. L'obiettivo è evitare grinze incontrollate che rendano il pezzo instabile o inutilizzabile, scegliendo il metodo di formatura più adatto.