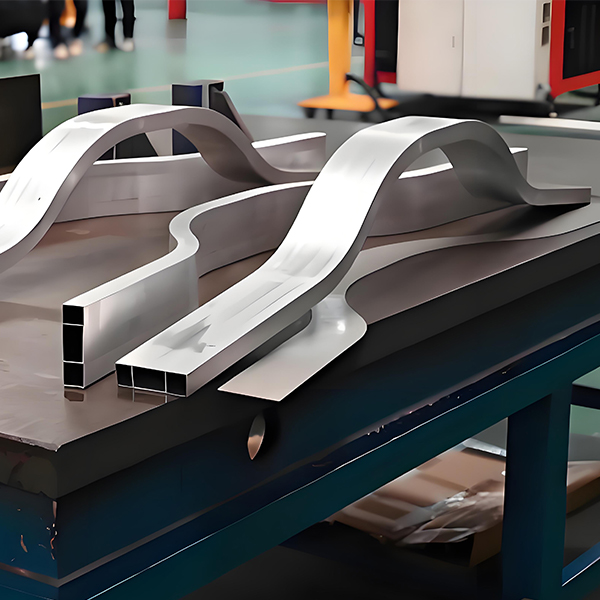
Gięcie rur 3D na wymiar

  • • Na podstawie rysunku klienta
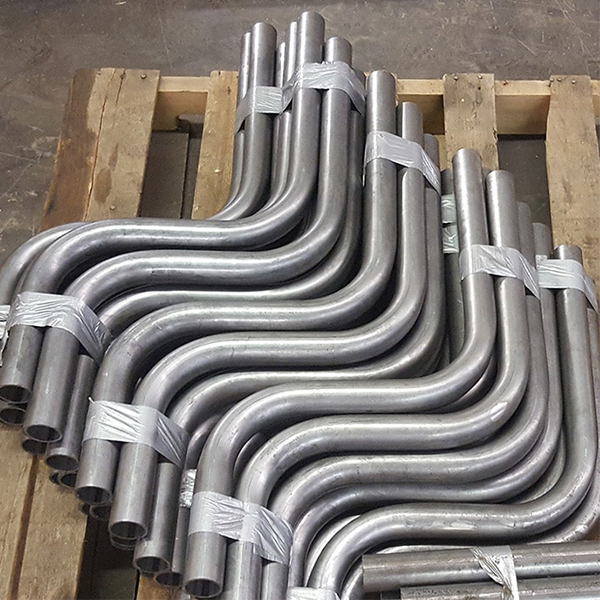
  • • Gięcie 3D tradycyjne i w formie swobodnej
  • • Rury o średnicy zewnętrznej 6–60 mm
  • • Skomplikowane łuki i nietypowe kształty

Precyzyjne gięcie CNC (numeryczne)

  • • Dokładność kąta do ±0,5°
  • • Powtarzalność w granicach ±0,2 mm
  • • Gładka i powtarzalna jakość gięcia
  • • Stabilna kontrola tolerancji i zgodność z normą

Szeroki zakres materiałów

  • • Stal nierdzewna i kwasówka, aluminium, stal stopowa, miedź, mosiądz
  • • Grubość ścianki 0,5–5,0 mm, także rury cienkościenne
  • • Gięcie o małym i zmiennym promieniu
  • • Długość do 3 000 mm

Optymalizacja kosztów

  • • Analiza wykonalności konstrukcji (DFM)
  • • Mniejsze zużycie materiału i mniej operacji
  • • Obniżka kosztów o 5%–15% dzięki optymalizacji
  • • Wyższa wydajność produkcji
  • • Kompleksowa obsługa: cięcie, spawanie, wykończenie i malowanie u nas

Niskie MOQ i elastyczność

  • • Próbki → małe serie → produkcja masowa
  • • MOQ już od 1 sztuki
  • • Szybka reakcja na pilne zamówienia
  • • Stabilne moce przy powtarzalnych projektach

Szybka i terminowa dostawa

  • • Próbka w 3–10 dni
  • • Produkcja w 10–30 dni
  • • Wysyłka na cały świat przez sprawdzonych partnerów logistycznych
  • • Warunki EXW, FCA, FOB, DAP i DDP

Urzeczywistniamy Państwa pomysły.

Możliwości produkcyjne w zakresie gięcia rur

Niezależnie od tego, czy potrzebujesz tradycyjnego gięcia 3D na serwonapędach, gięcia swobodnego 3D, czy nietypowych geometrii rur — nasze precyzyjne gięcie rur CNC i trzpieniowe, a także gięcie rur na zimno i na gorąco, sprosta każdemu wymaganiu z zachowaniem dokładności i powtarzalności.

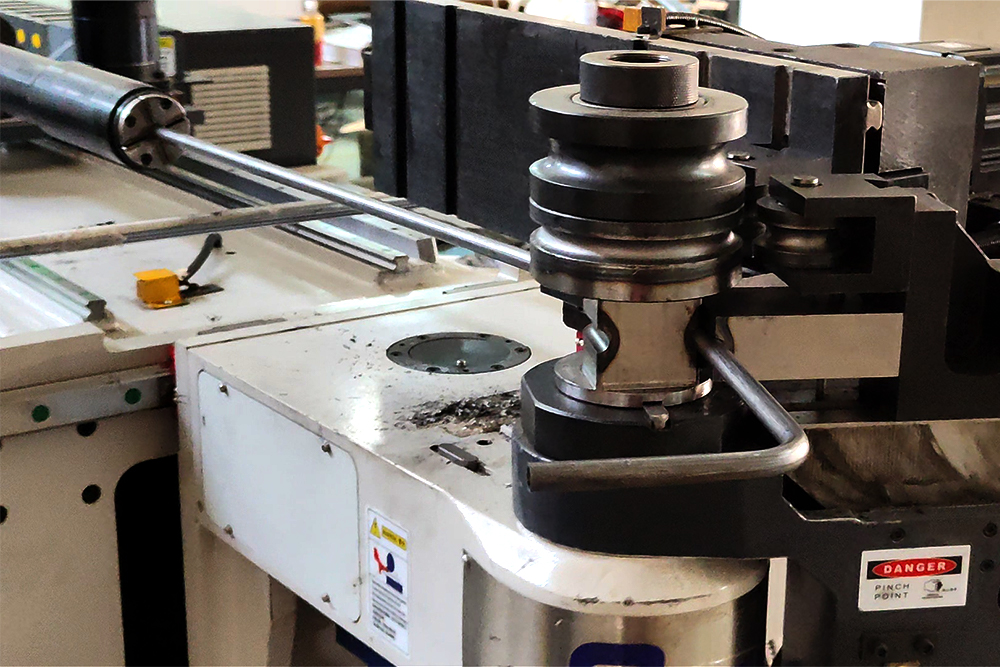
  • Tradycyjne gięcie rur 3D na serwonapędach
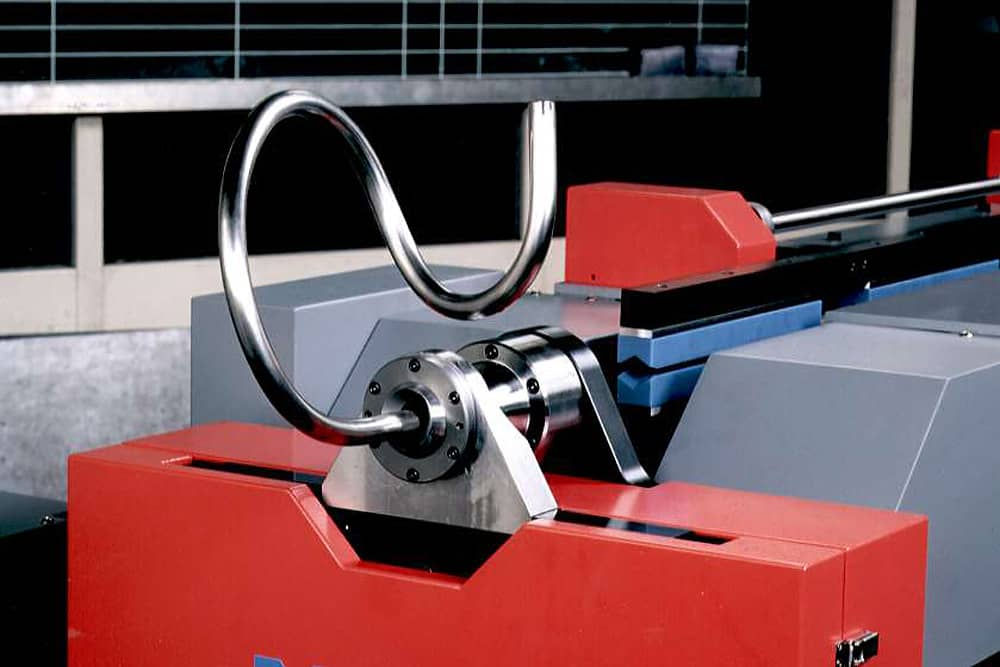
  • Gięcie swobodne 3D (free-form)

Nasze maszyny CNC do gięcia rur

Gięcie tradycyjne 3D czy gięcie swobodne 3D:
Która metoda pasuje do Twojego projektu?

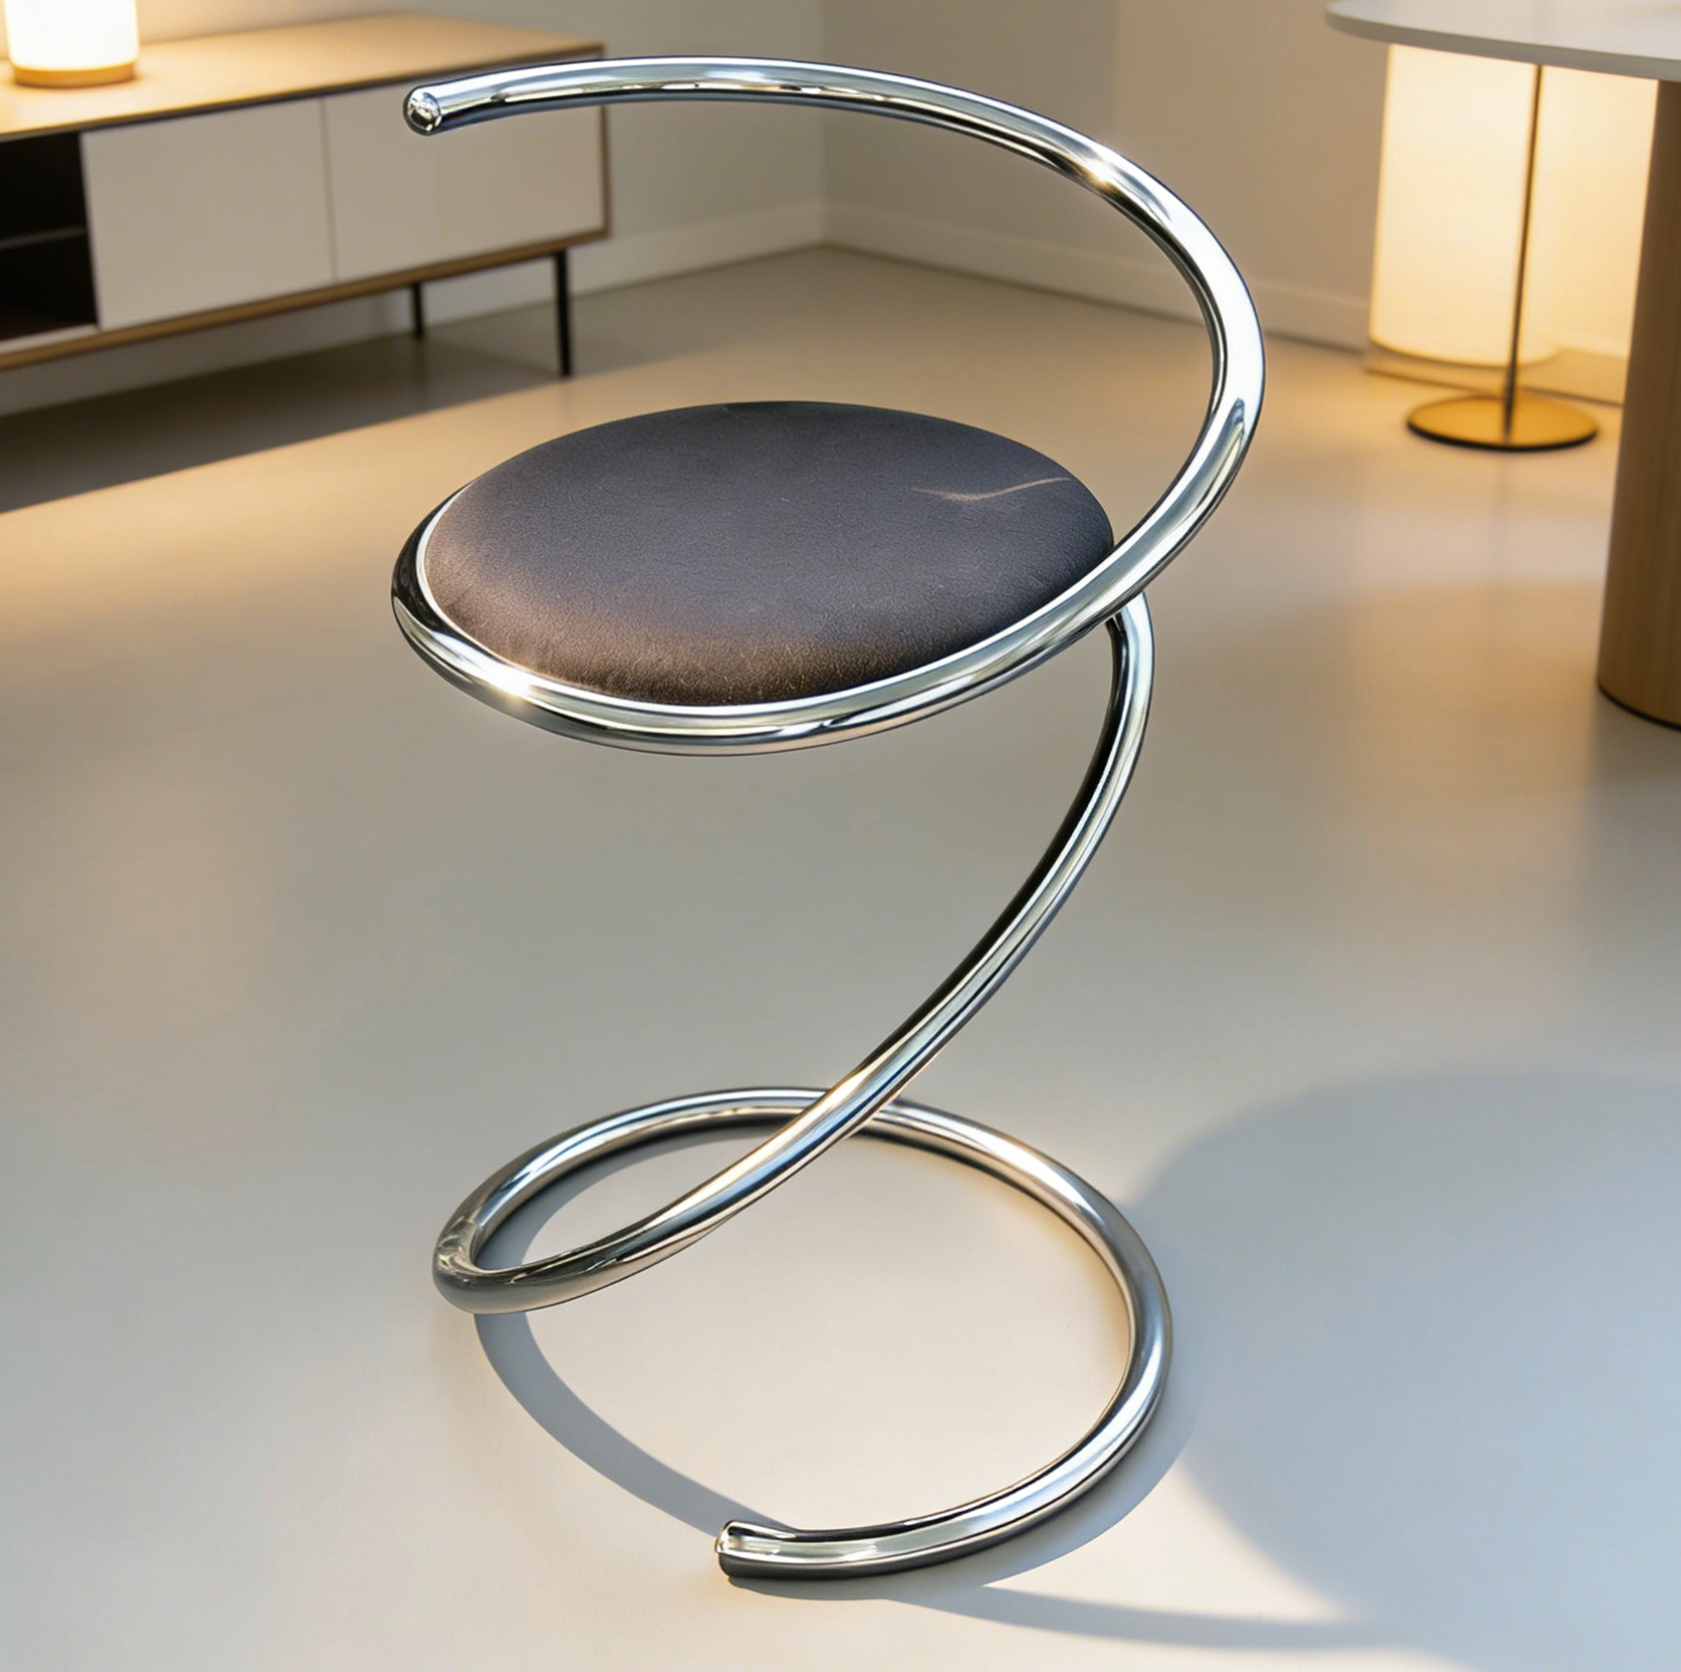
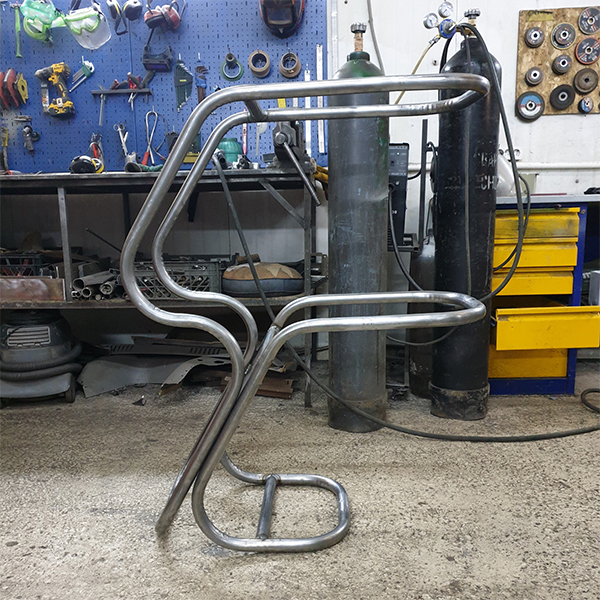
Gięcie swobodne sprawdza się przy łukach o zmiennym promieniu, płynnych przejściach, nietypowych kształtach, prototypach i rurach na wymiar.

Gięcie swobodne 3D

Gięcie tradycyjne 3D sprawdza się przy powtarzalnych, bardzo dokładnych wygięciach o standardowym promieniu w średnich i dużych seriach.

Gięcie tradycyjne 3D

Wybierz gięcie tradycyjne, gdy liczy się powtarzalność i standardowy promień; gięcie swobodne — gdy potrzebujesz zmiennych łuków, prototypów i nietypowych kształtów. Dopasuj metodę do swojej geometrii.

Jak wybrać metodę gięcia

Precyzja wykonania
Zaufanie przemysłu

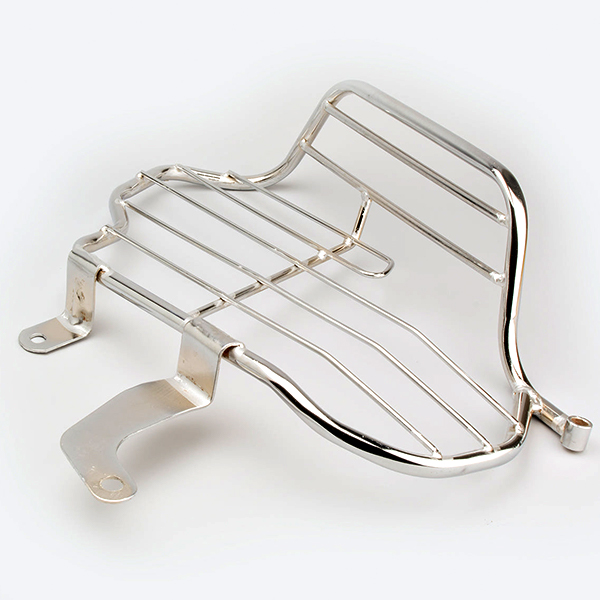
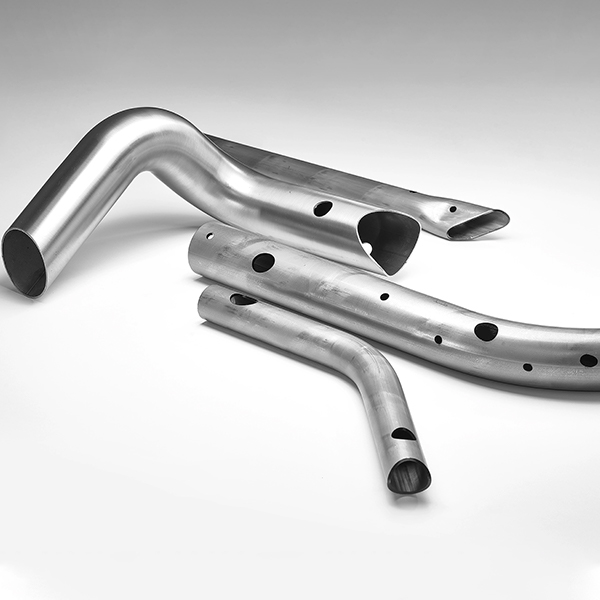
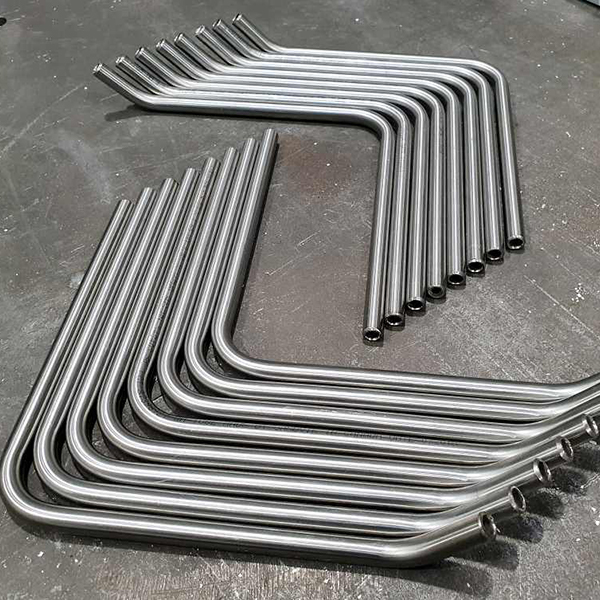
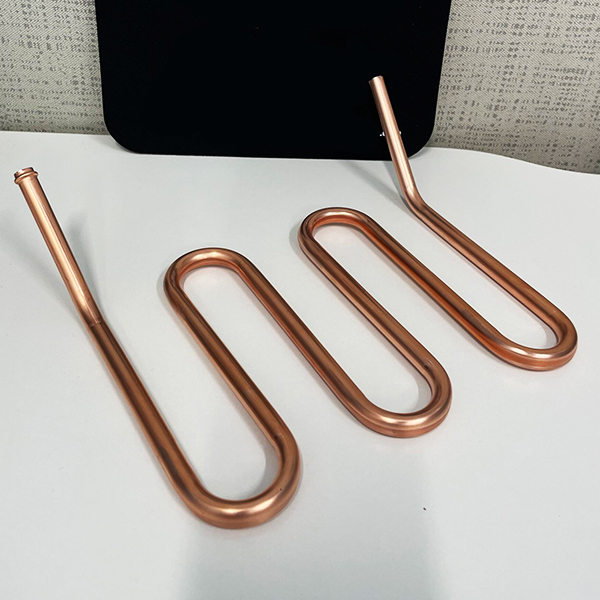
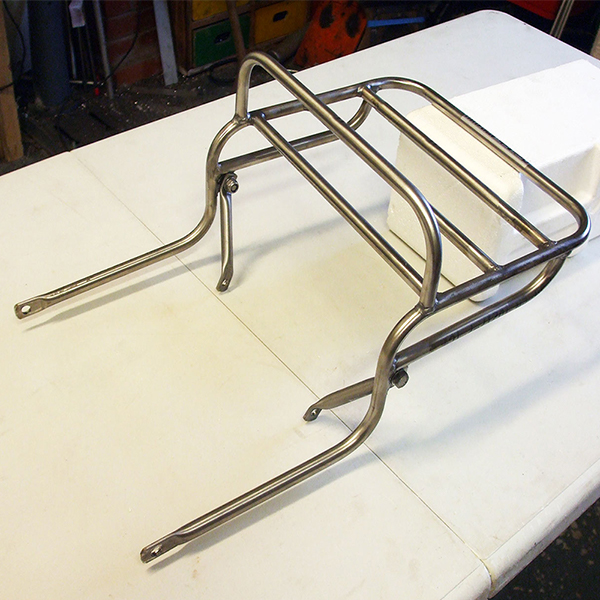
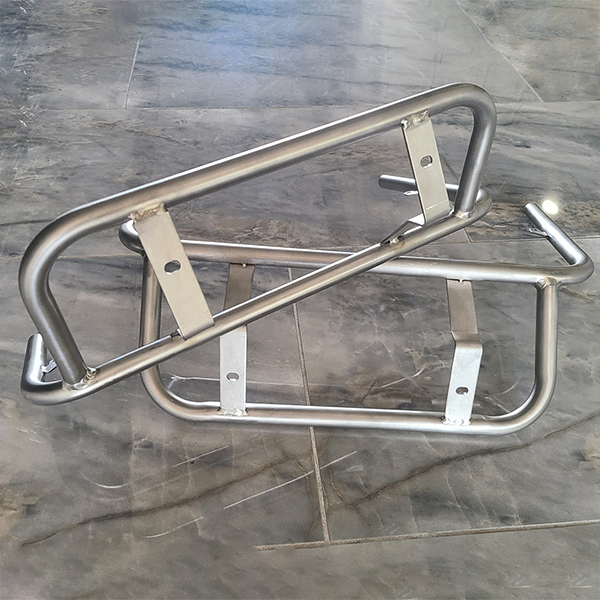
Zobacz nasze realizacje i przekonaj się, jak ZhongXin Precision Sheet Metal dostarcza wysokiej jakości wyroby klientom na całym świecie. Realizujemy m.in. gięcie rur hydraulicznych i rur do klimatyzacji, gięte ramy i konstrukcje, łuki do tuneli foliowych oraz skomplikowane zespoły metalowe — te przykłady pokazują nasze możliwości techniczne i jakość produkcji.

Co mówią nasi klienci

Zaufali nam wiodący producenci na całym świecie — za precyzję i niezawodność

Michael R

Kierownik produkcji (USA, sprzęt fitness)

„Zamawiamy gięte rury ze stali nierdzewnej (Ø32 × 1,5 mm) do ram naszego sprzętu fitness. ZhongXin utrzymuje każde wygięcie w granicach ±0,3 mm, nawet na długich elementach. Powtarzalność jest doskonała, a czas montażu wyraźnie się skrócił.”

Johannes K.

Inżynier produktu (Niemcy, maszyny przemysłowe)

„Nasz projekt wymagał gięcia swobodnego o zmiennym promieniu na rurach ze stali 304. ZhongXin dostarczył płynne przejścia bez zmarszczeń, idealnie zgodne z naszymi danymi 3D CAD. Ich możliwości techniczne są wyraźnie powyżej średniej.”

Luca P

Dyrektor zakupów (Włochy, producent mebli)

„Potrzebowaliśmy wygięć o małym promieniu (R45) bez rys na aluminiowych rurach do mebli premium. ZhongXin dostarczył idealne powierzchnie i dokładne kąty. Znacznie lepiej niż nasz poprzedni dostawca w Europie.”

Daniel S

Kierownik działu B+R (Australia, akcesoria samochodowe)

„ZhongXin pomógł nam przeprojektować kilka giętych elementów do bagażników samochodowych. Dzięki zmianie geometrii rur zmniejszyli liczbę spoin i strat materiału. Koszty spadły o blisko 12%, a wytrzymałość wzrosła.”

David H.

Kierownik operacyjny (Wielka Brytania, produkty outdoorowe)

„Kupujemy 1 500–3 000 giętych elementów na partię. ZhongXin utrzymuje stabilne kąty gięcia i doskonałą symetrię. Bardzo mało wad, a dostawy zawsze na czas. Niezawodny partner na lata.”

Sophie M.

Kierownik projektu (Francja, sprzęt medyczny)

„Nasze ramy wymagają idealnie lustrzanych, lewych i prawych giętych rur. ZhongXin dostarczył pary, które pasowały bezbłędnie, bez ręcznej korekty. Ich dbałość o szczegóły robi wrażenie.”

Najczęściej zadawane pytania o gięcie rur

Jesteśmy zakładem gięcia rur w Zhongshan, w prowincji Guangdong w Chinach — producentem i dostawcą, a nie firmą handlową. Twój rysunek trafia bezpośrednio do naszego działu konstrukcyjnego i produkcyjnego, a element powstaje w naszej własnej hali — nie ma żadnych pośredników między Tobą a ludźmi, którzy go wykonują. Organizujemy transport morski lub lotniczy do większości krajów i regionów świata, więc możesz współpracować z nami bezpośrednio.

Stal nierdzewna i kwasówka, aluminium, stal stopowa oraz miedź — miękka i twarda. Materiał wpływa na sprężynowanie, konieczność użycia trzpienia i minimalny promień gięcia rury.

Rury okrągłe, kwadratowe, owalne i prostokątne, a także profile na zamówienie.

To, jak ciasne może być wygięcie, zależy od rury — dlatego promień gięcia podaje się zwykle jako wielokrotność średnicy zewnętrznej rury: 1D, 1,5D, 2D i tak dalej. Wygięcie 1D, w którym promień osi obojętnej równa się średnicy zewnętrznej rury, uchodzi za bardzo ciasne i może wymagać trzpienia wielokulkowego oraz bardziej wymagającego oprzyrządowania — w zależności od rury i materiału. Najczęściej spotykane są promienie od 1,5D do 3D.

Rzeczywisty minimalny promień zależy od rury i materiału. Cieńsze ścianki i miększe materiały zwiększają minimalny promień. Przy wymagających materiałach lub bardzo ciasnych promieniach możemy też rozważyć dostosowanie temperatury formowania, jeśli jest to właściwe dla danego materiału i zastosowania. Prześlij nam średnicę zewnętrzną, grubość ścianki i materiał, a potwierdzimy, czego potrzebuje Twój element.

Gięcie rur formuje rurę wokół matrycy — właśnie dlatego możliwy jest ciasny promień, zwykle od 1,5D do 5D — i przebiega w trzech wymiarach, więc element może mieć złożone wygięcia w różnych płaszczyznach. Walcowanie rur (zwijanie na trzech rolkach) prowadzi rurę przez rolki i tworzy duży, łagodny łuk — zwykle 7D i więcej — stosowane przy łukach w jednej płaszczyźnie. Ciasno i dokładnie: gięcie. Długo i płynnie: walcowanie. Jeśli nie wiesz, której metody wymaga Twój element, prześlij rysunek i potrzebny promień, a powiemy Ci, który proces wybrać.

Kontrolujemy je próbnymi gięciami i korektą parametrów, a nie samą wartością teoretyczną. Zginamy pierwszy element, mierzymy go i korygujemy parametry, aż kąt będzie się utrzymywał.

Sprężynowanie nigdy nie jest jednak idealnie powtarzalne, bo materiał rury i jego właściwości mogą się różnić. W rurach ze szwem na zachowanie przy gięciu wpływa też spoina. Jeśli spoina nie jest za każdym razem tak samo ustawiona w maszynie, może to zwiększać różnice między elementami. Bardziej jednorodna specyfikacja rury albo kontrolowane ustawienie spoiny pozwalają te różnice ograniczyć. Rura bezszwowa eliminuje spoinę jako jedno ze źródeł zmienności, choć nie usuwa sprężynowania całkowicie.

Lepsza rura kosztuje jednak więcej, dlatego wolimy pomóc Ci dopasować materiał do tego, co element naprawdę musi wytrzymać: dzięki temu koszty zostają tam, gdzie powinny, a Twój produkt pozostaje konkurencyjny na swoim rynku.

Standardowe podejście to trzpień, właściwe smarowanie, odpowiednie oprzyrządowanie, kontrolowana prędkość gięcia i — tam, gdzie trzeba — matryca wygładzająca.

Jeśli zmarszczenia mimo to się pojawiają, analizujemy przyczynę, zamiast przepychać element na siłę. W zależności od zastosowania rozwiązaniem może być zmiana ustawienia oprzyrządowania, specyfikacji materiału albo parametrów gięcia.

Przy trudnych wygięciach, zwłaszcza bardzo ciasnych, możemy też omówić rozwiązania, które kontrolują przepływ materiału i pozwalają na przewidywalne odkształcenie. Celem jest uniknięcie niekontrolowanych zmarszczeń, które mogłyby uczynić element niestabilnym lub bezużytecznym — przy jednoczesnym dopasowaniu metody formowania do rzeczywistych wymagań.
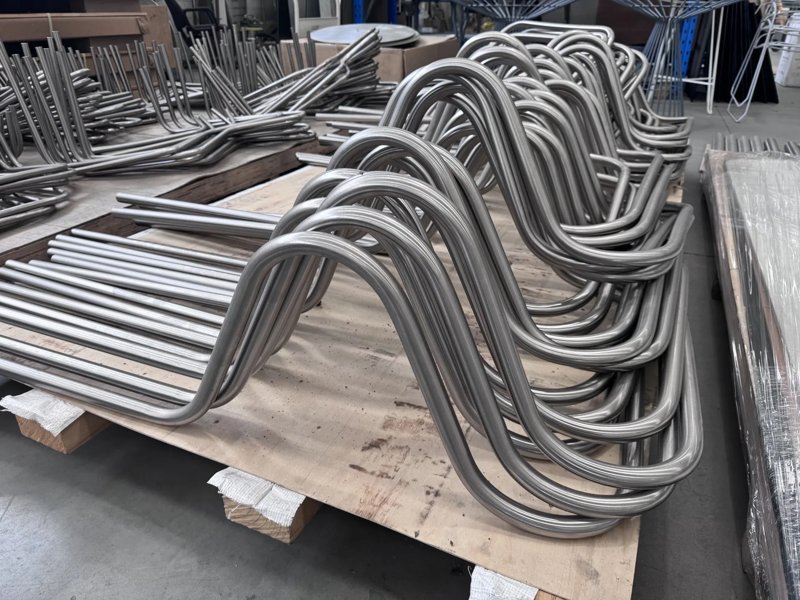
Gięcie trzpieniowe to nasz standard przy większości zleceń — zapewnia lepsze podparcie wewnętrzne i pomaga zachować przekrój rury na łuku. Wyjątki są nieliczne: gdy wymagania estetyczne są złagodzone, promień gięcia jest duży, a próbne gięcie pokazuje, że przekrój dobrze trzyma kształt, element można wygiąć bez trzpienia. Gięcie swobodne nie pozwala użyć trzpienia. To, czy konkretny element wymaga trzpienia, rozstrzyga próbne gięcie, a nie same obliczenia.

Tak — działamy jako kompleksowy zakład obróbki metalu. Poza gięciem zajmujemy się cięciem laserowym, spawaniem, szlifowaniem, polerowaniem, powłokami galwanicznymi oraz malowaniem proszkowym. Element wymagający kilku z tych operacji wyceniamy jako jedno zamówienie i wysyłamy jako jedną partię — bez rozdzielania go między dostawców i ponownego sprawdzania pasowania przy każdym przekazaniu.

Rysunek 2D, a jeśli jest dostępny również model 3D, bardzo pomagają — zwłaszcza przy elementach z wieloma wygięciami lub wygięciami w różnych płaszczyznach. Nie musisz podawać od razu wszystkich szczegółów — prześlij to, co masz, a my dopyta o brakujące informacje potrzebne do dokładnej wyceny.

Przydatne informacje to: materiał rury, średnica zewnętrzna i grubość ścianki, kąty gięcia, promień osi obojętnej, a przy elementach wielopłaszczyznowych — obrót między wygięciami. Podaj też oczekiwane wykończenie powierzchni, wymagania dotyczące tolerancji i ilość. Promień gięcia jest szczególnie ważny: im jest ciaśniejszy w stosunku do średnicy rury, tym większy ma wpływ na oprzyrządowanie i proces. Cena zależy przede wszystkim od materiału, grubości ścianki i liczby wygięć, dlatego nie prowadzimy stałego cennika — każdą wycenę przygotowujemy indywidualnie.

Pracujemy w SolidWorks i AutoCAD. Przyjmujemy pliki STEP, IGES, DWG, DXF i PDF. Jeśli masz plik części SolidWorks lub inny model 3D, również się przyda do sprawdzenia geometrii. Jeśli masz tylko szkic z wymiarami — prześlij go; nasi inżynierowie sprawdzą go i potwierdzą szczegóły przed produkcją.

Próbki są płatne, a opłata za próbkę jest ujęta w ofercie razem z resztą zamówienia. Płatność realizowana jest przelewem T/T. Zamówienia próbne opłaca się zwykle w całości z góry, a zamówienia masowe zaczynają się od zaliczki 50% — dokładne warunki potwierdzamy w ofercie dla każdego projektu.

Stosujemy podparcie trzpieniem, dopasowane oprzyrządowanie i próbne gięcia, aby kontrolować odkształcenie przekroju podczas gięcia. Stopień owalizacji i odkształcenia ścianki zależy od średnicy rury, grubości ścianki, materiału i promienia gięcia. Jeśli te granice są dla Twojego elementu krytyczne, podaj je na rysunku, a sprawdzimy wymagania przed produkcją.