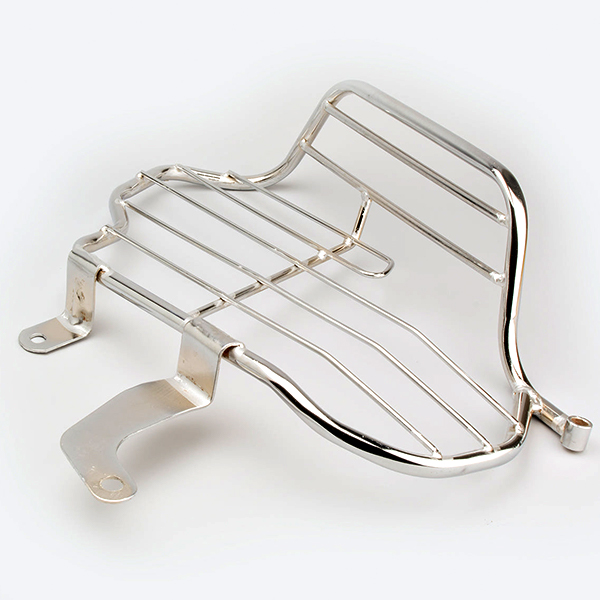
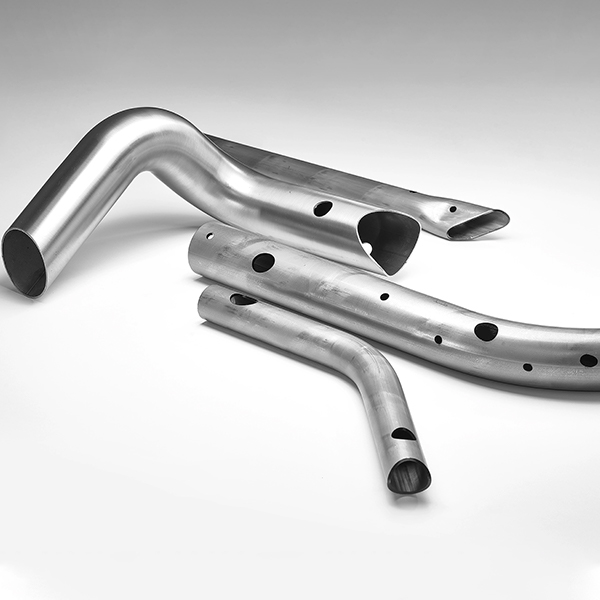
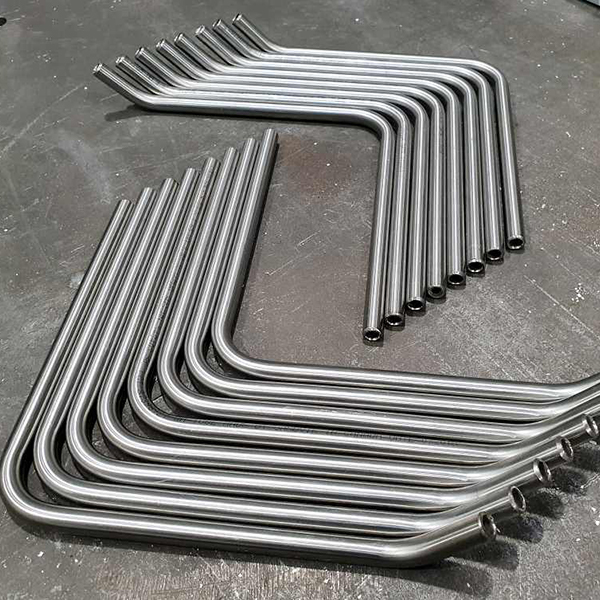
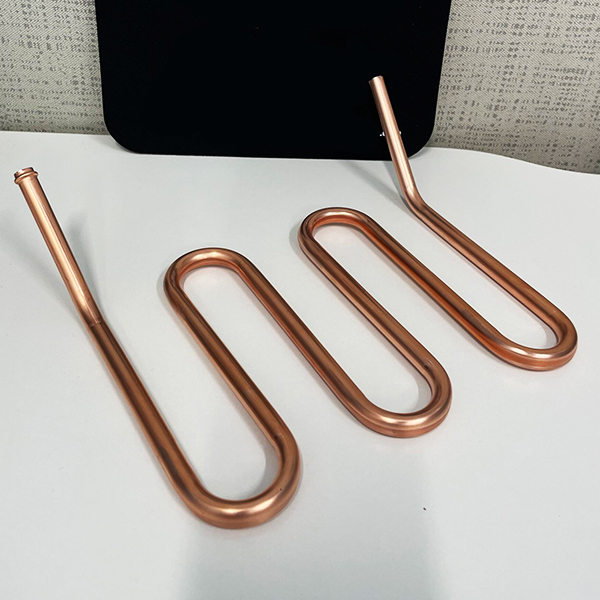
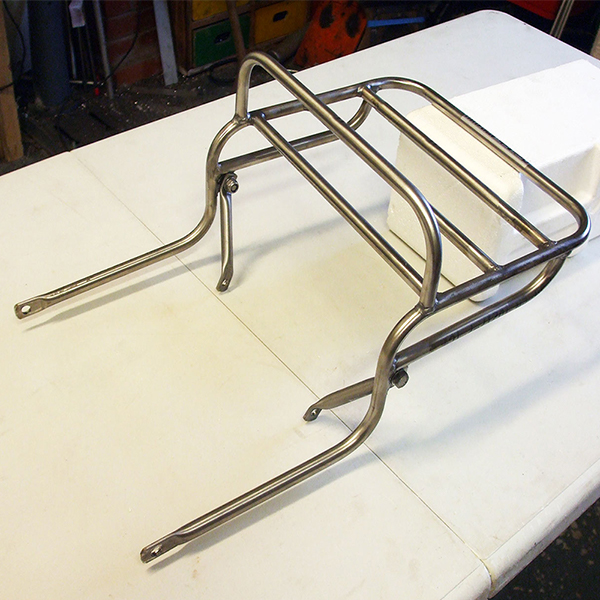
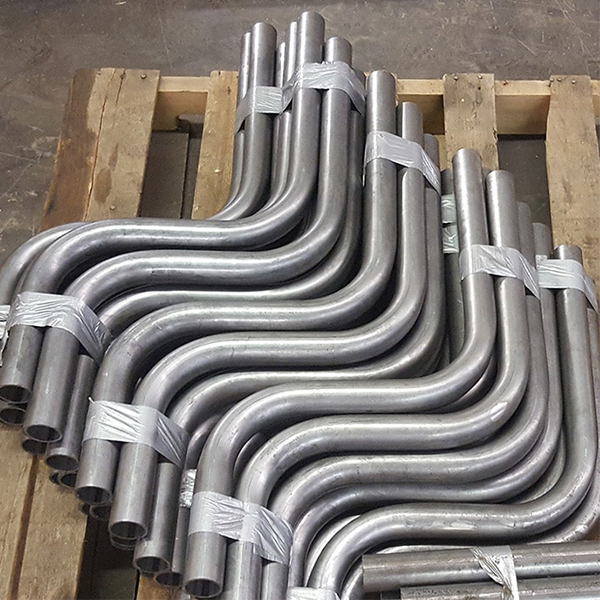
3D-Biegen nach Kundenzeichnung

  • • Fertigung nach Ihrer Zeichnung
  • • Traditionelles Biegen und 3D-Freiformbiegen
  • • Rohraußendurchmesser 6–60 mm
  • • Komplexe Kurven und Sonderformen

Präzise CNC-Fertigung

  • • Winkelgenauigkeit bis ±0,5°
  • • Wiederholgenauigkeit ±0,2 mm
  • • Gleichbleibende Biegequalität
  • • Stabile Toleranzkontrolle

Große Werkstoffauswahl

  • • Biegen von Rohren aus Edelstahl, Aluminium, legiertem Stahl, Kupfer u. a.
  • • Wandstärke 0,5–5,0 mm
  • • Biegen mit kleinem und mehrfachem Radius
  • • Länge bis 3000 mm

Kostenoptimierte Konstruktion

  • • Fertigungsgerechte Konstruktion (DFM)
  • • Weniger Materialverschnitt und Arbeitsschritte
  • • 5–15 % Kostensenkung durch Optimierung
  • • Höhere Produktionseffizienz
  • • Alles aus einer Hand: Zuschnitt, Schweißen, Oberflächenbearbeitung und Beschichtung im eigenen Haus

Kleine Mindestmengen, hohe Flexibilität

  • • Muster → Kleinserie → Serienfertigung
  • • Mindestmenge ab 1 Stück
  • • Kurzfristige Anpassung bei Eilaufträgen
  • • Stabile Kapazität für Wiederholaufträge

Schnelle und zuverlässige Lieferung

  • • Muster in 3–10 Tagen
  • • Serienfertigung in 10–30 Tagen
  • • Weltweiter Versand über mehrere Logistikpartner
  • • Incoterms: EXW, FCA, FOB, DAP und DDP

Wir machen Ihre Idee wahr.

Leistungsstarkes Rohrbiegen

Ob traditionelles 3D-Servobbiegen, 3D-Freiformbiegen oder komplexe Rohrgeometrien: Wir biegen Rohre nach Zeichnung und Maß. Unser präzises Rohrbiegen und unsere Rohrfertigung erfüllen jede Anforderung mit gleichbleibender Genauigkeit und Wiederholbarkeit.

  • Traditionelles 3D-Servobbiegen
  • 3D-Freiformbiegen

Unsere CNC-Rohrbiegemaschinen

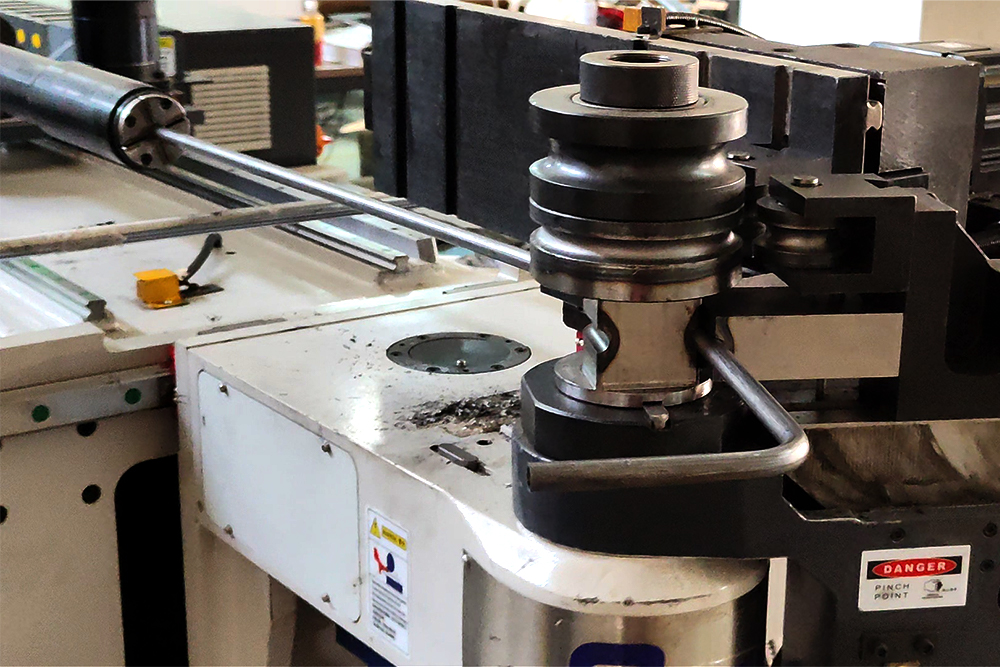
Traditionelles oder 3D-Freiformbiegen:
Welches Verfahren passt zu Ihrem Bauteil?

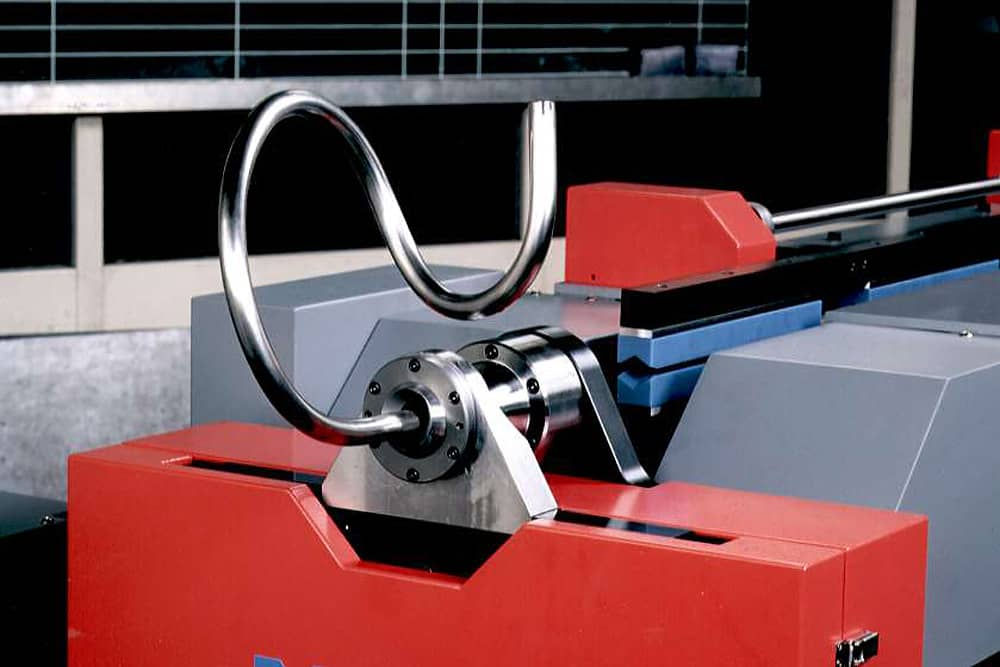
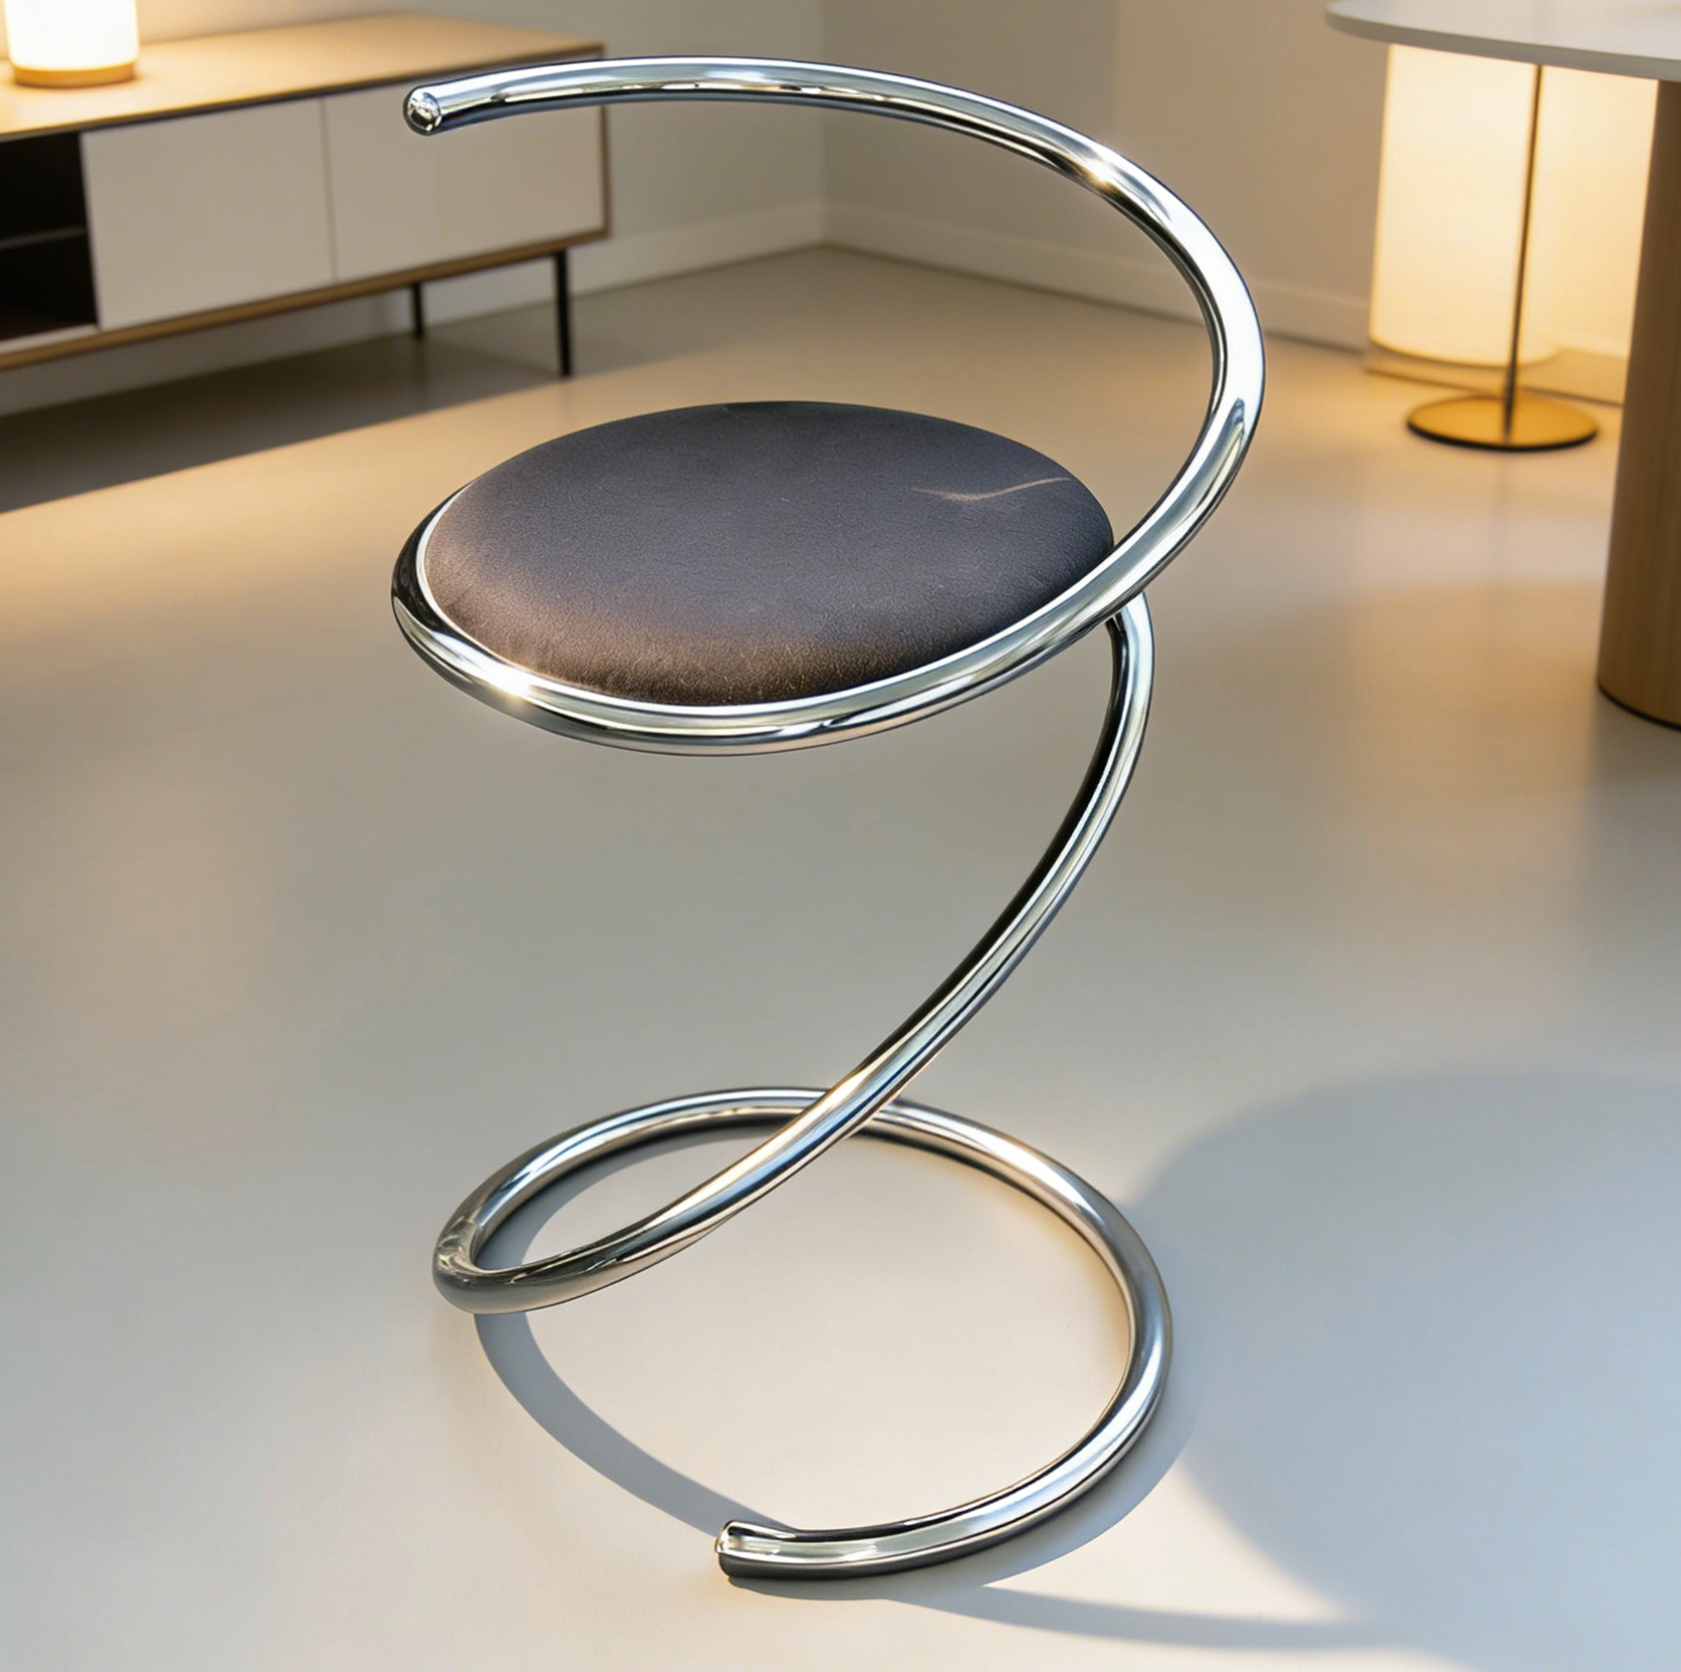
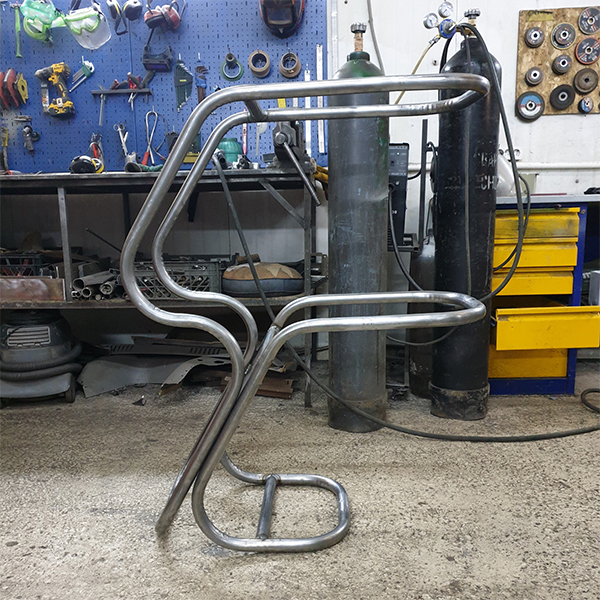
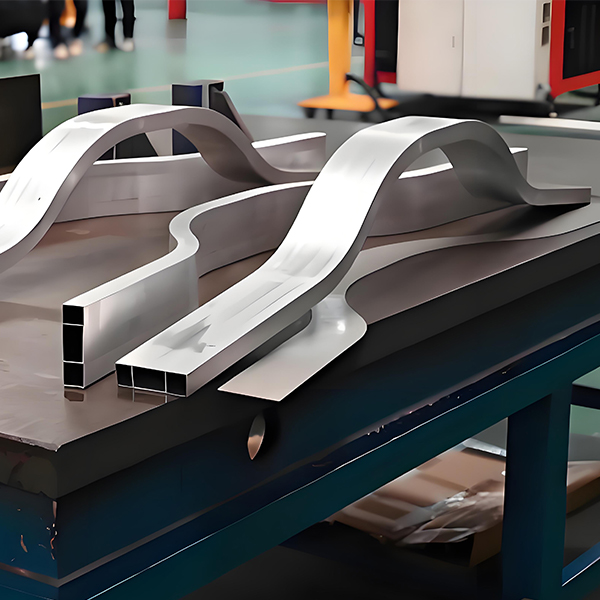
Freiformbiegen eignet sich für Kurven mit mehreren Radien, weiche Übergänge, flexible Formen, Prototypen und individuell gestaltete Rohrprofile.

3D-Freiformbiegen

Traditionelles 3D-Biegen eignet sich für wiederholgenaue Biegungen mit Standardradien in mittleren bis großen Serien.

Traditionelles 3D-Biegen

Traditionelles Biegen für Wiederholgenauigkeit und Standardradien, Freiformbiegen für variable Kurven, Prototypen und flexible Formen. Entscheidend ist, welches Verfahren zu Ihrer Geometrie passt.

Das passende Verfahren wählen

Präzise gefertigt,
von Industriekunden geschätzt

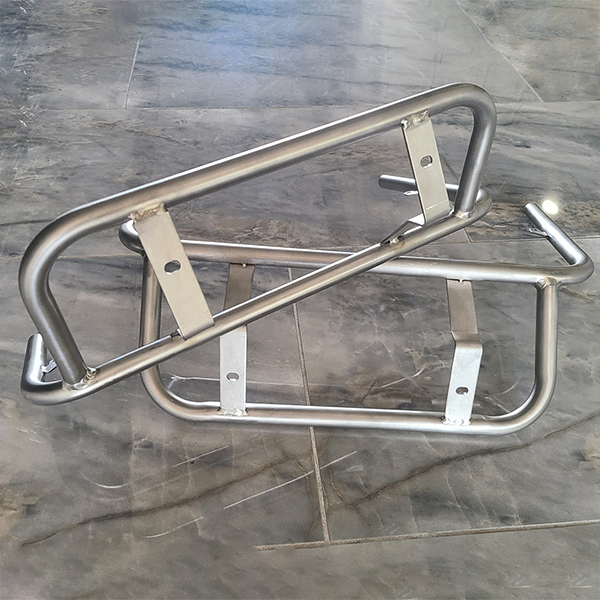
In unserer Projektübersicht sehen Sie, wie ZhongXin Präzisionsblechbearbeitung Kunden weltweit mit hochwertigen Ergebnissen beliefert – vom präzisen Laserschneiden über das Biegen von Hydraulikrohr bis zu komplexen Metallbaugruppen. Diese Beispiele zeigen unsere technischen Möglichkeiten und unsere Fertigungsqualität.

Das sagen unsere Kunden

Führende Hersteller weltweit vertrauen auf unsere Präzision und Zuverlässigkeit

Michael R

Fertigungsleiter (USA, Fitnessgeräte)

„Wir wollten Rohre biegen lassen und haben mehrere Anbieter verglichen. Wir beziehen gebogene Edelstahlrohre (Ø32 × 1,5 mm) für unsere Fitnessgeräte-Rahmen. ZhongXin hält jede Biegung innerhalb von ±0,3 mm, auch bei langen Teilen. Die Gleichmäßigkeit ist hervorragend, und unsere Montagezeit ist seit der Zusammenarbeit deutlich gesunken.“

Johannes K.

Produktingenieur (Deutschland, Industriemaschinen)

„Unser Projekt erforderte Freiformbiegen mit variablen Radien an 304-Edelstahlrohren. ZhongXin lieferte weiche Übergänge ohne Faltenbildung und passte exakt zu unseren 3D-CAD-Daten. Die technische Kompetenz liegt klar über dem Durchschnitt.“

Luca P

Einkaufsleiter (Italien, Möbelhersteller)

„Wir brauchten kratzfreie Biegungen mit engem Radius (R45) an Aluminiumrohren für hochwertige Möbel. ZhongXin lieferte einwandfreie Oberflächen und exakte Winkel – deutlich besser als unser vorheriger Lieferant in Europa.“

Daniel S

F&E-Leiter (Australien, Fahrzeugzubehör)

„ZhongXin hat mehrere Biegeteile für unsere Fahrzeugträger neu konstruiert. Durch die angepasste Rohrgeometrie wurden Schweißpunkte und Materialverschnitt reduziert. Die Kosten sanken um fast 12 %, während die Festigkeit zunahm.“

David H.

Betriebsleiter (UK, Outdoor-Produkte)

„Wir kaufen 1.500–3.000 Biegeteile pro Charge. ZhongXin hält Biegewinkel und Symmetrie konstant. Sehr wenige Fehler, Lieferungen immer pünktlich. Ein zuverlässiger Langzeitpartner.“

Sophie M.

Projektleiterin (Frankreich, Medizintechnik)

„Unsere Rahmen benötigen exakt spiegelbildliche gebogene Rohre für links und rechts. ZhongXin lieferte Paare, die ohne manuelle Korrektur perfekt passten. Die Detailgenauigkeit ist beeindruckend.“

Häufige Fragen zum Rohrbiegen

Wir sind eine Rohrbiegerei in Zhongshan, Guangdong, China – ein Hersteller und Lieferant, kein Handelsunternehmen. Ihre Zeichnung geht direkt an unsere eigene Konstruktions- und Fertigungsabteilung, und das Teil entsteht in unserer eigenen Werkstatt. Zwischen Ihnen und den Menschen, die Ihr Teil fertigen, liegt keine weitere Ebene. Wir organisieren See- oder Luftfracht in die meisten Länder und Regionen weltweit, sodass Sie direkt mit uns zusammenarbeiten können.

Wir biegen Edelstahlrohr (z. B. V2A/V4A), Aluminiumrohr, legiertes Stahlrohr und Kupferrohr. Der Werkstoff beeinflusst die Rückfederung, ob ein Dorn benötigt wird und welcher minimale Biegeradius möglich ist.

Wir biegen Rundrohre, Vierkantrohre, Ovalrohre und Rechteckrohre, dazu Sonderprofile.

Wie eng eine Biegung ausfallen kann, hängt vom Rohr ab. Deshalb wird der Radius meist als Vielfaches des Rohraußendurchmessers angegeben: 1D, 1,5D, 2D und so weiter. Eine 1D-Biegung – bei der der Bogenradius dem Rohraußendurchmesser entspricht – gilt als sehr eng und kann je nach Rohr und Werkstoff einen Mehrkugeldorn und aufwendigeres Werkzeug erfordern. Biegungen im Bereich 1,5D bis 3D sind üblich.

Der tatsächliche Mindestradius hängt von Rohr und Werkstoff ab. Dünnere Wandungen und weichere Werkstoffe vergrößern den Mindestradius. Bei besonders anspruchsvollen Werkstoffen oder sehr engen Radien kann auch eine angepasste Umformtemperatur Teil des Verfahrens sein, sofern sie zu Werkstoff und Anwendung passt. Nennen Sie uns Außendurchmesser, Wandstärke und Werkstoff – wir prüfen dann, was Ihr Bauteil braucht.

Beim Rohrbiegen wird das Rohr um eine Matrize geformt. Das ermöglicht enge Radien – meist 1,5D bis 5D – und funktioniert in drei Dimensionen, sodass ein Bauteil Biegungen in mehreren Ebenen tragen kann. Beim Rohrwalzen läuft das Rohr durch Walzen und bildet einen großen, weiten Radius, in der Regel ab 7D, und wird üblicherweise für eine Biegung in einer Ebene eingesetzt. Eng und genau: Biegen. Lang und weich: Walzen. Wenn Sie unsicher sind, welches Verfahren Ihr Bauteil braucht, senden Sie uns die Zeichnung und den gewünschten Radius – wir sagen Ihnen, welches Verfahren passt.

Wir kontrollieren sie über Probebiegungen und Parameteranpassung statt über einen reinen Rechenwert. Wir biegen ein erstes Teil, messen es und korrigieren die Parameter so lange, bis der Winkel stimmt.

Perfekt wiederholbar ist die Rückfederung allerdings nie, weil Rohrwerkstoff und seine Eigenschaften schwanken können. Bei geschweißtem Rohr kann auch die Schweißnaht das Biegeverhalten beeinflussen. Liegt die Naht nicht bei jedem Teil gleich in der Maschine, entsteht zusätzliche Streuung zwischen den Teilen. Gleichmäßigere Rohrspezifikationen oder eine kontrollierte Nahtlage können diese Streuung verringern. Nahtloses Rohr schließt die Schweißnaht als eine Ursache aus, beseitigt die Rückfederung aber nicht vollständig.

Besseres Rohr kostet allerdings mehr. Deshalb helfen wir Ihnen lieber dabei, den Werkstoff auf die tatsächliche Aufgabe des Bauteils abzustimmen: So bleiben Ihre Kosten dort, wo sie hingehören, und Ihr Produkt wettbewerbsfähig.

Der Standardweg ist ein Dorn, passende Schmierung, geeignetes Werkzeug, kontrollierte Biegegeschwindigkeit und bei Bedarf ein Faltenglätter.

Treten trotzdem Falten auf, klären wir die Ursache, statt das Teil durchzudrücken. Je nach Anwendung kommen dafür ein angepasster Werkzeugaufbau, eine geänderte Werkstoffspezifikation oder andere Biegeparameter infrage.

Bei anspruchsvollen Biegungen, besonders bei sehr engem Radius, können wir außerdem Werkzeugvarianten besprechen, die den Materialfluss steuern und die Verformung berechenbar machen. Ziel ist, unkontrollierte Falten zu vermeiden, die das Bauteil instabil oder unbrauchbar machen – und die Umformung an die tatsächlichen Anforderungen anzupassen.
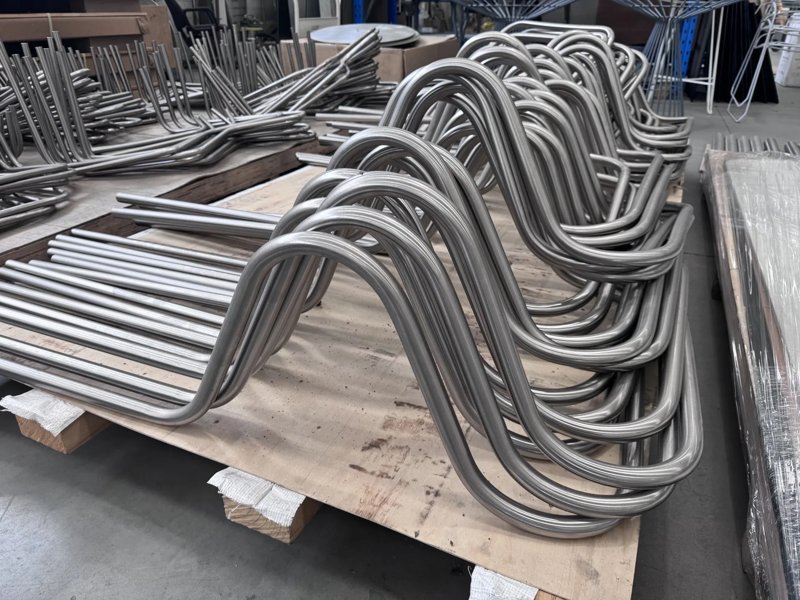
Dornbiegen ist bei uns der Standard für die meisten Aufträge, weil es das Rohr von innen besser stützt und den Querschnitt über die Biegung hinweg erhält. Die Ausnahmen sind eng: Wenn die optischen Anforderungen geringer sind, der Biegeradius großzügig ist und eine Probebiegung zeigt, dass der Querschnitt seine Form gut hält, kann ein Teil auch ohne Dorn gebogen werden. Freiformbiegen kann keinen Dorn verwenden. Ob ein konkretes Bauteil einen Dorn braucht, entscheidet die Probebiegung, nicht die reine Rechnung.

Ja – wir arbeiten als Komplettanbieter für Blech- und Metallbearbeitung. Neben dem Biegen übernehmen wir Laserschneiden, Schweißen, Schleifen, Polieren, Galvanisieren und Pulverbeschichtung. Ein Bauteil, das mehrere dieser Schritte braucht, kann als ein Auftrag kalkuliert und als eine Charge versendet werden – statt auf mehrere Lieferanten verteilt und bei jeder Übergabe neu auf Passung geprüft zu werden.

Eine 2D-Zeichnung und, falls vorhanden, ein 3D-Modell helfen – besonders bei Bauteilen mit mehreren Biegungen oder Biegungen in verschiedenen Ebenen. Sie müssen nicht von Anfang an alles liefern: Schicken Sie uns, was Sie haben, und wir fragen die fehlenden Angaben nach, die wir für ein genaues Angebot brauchen.

Hilfreich sind: Rohrwerkstoff, Außendurchmesser und Wandstärke, Biegewinkel, Bogenradius und bei mehreren Ebenen die Verdrehung zwischen den Biegungen. Nennen Sie uns außerdem die gewünschte Oberfläche, Ihre Toleranzanforderungen und die Stückzahl. Der Biegeradius ist besonders wichtig: Je enger er im Verhältnis zum Rohrdurchmesser liegt, desto stärker beeinflusst er Werkzeug und Verfahren.

Wir arbeiten mit SolidWorks und AutoCAD. Wir akzeptieren STEP-, IGES-, DWG-, DXF- und PDF-Dateien. Eine SolidWorks-Teiledatei oder ein anderes 3D-Modell ist ebenfalls nützlich, um die Geometrie zu prüfen. Wenn Sie nur eine bemaßte Skizze haben, senden Sie diese – unsere Konstrukteure prüfen sie und bestätigen die Details vor der Fertigung.

Muster werden berechnet; die Musterkosten sind zusammen mit dem übrigen Auftrag im Angebot enthalten. Die Zahlung erfolgt per T/T. Musteraufträge werden in der Regel vollständig im Voraus bezahlt, Serienaufträge starten üblicherweise mit 50 % Anzahlung – die genauen Bedingungen stehen im Angebot für jedes Projekt.

Wir setzen Dornstützung, abgestimmtes Werkzeug und Probebiegungen ein, um die Querschnittsverformung beim Biegen zu kontrollieren. Wie stark Ovalität und Wandverformung ausfallen, hängt von Rohrdurchmesser, Wandstärke, Werkstoff und Biegeradius ab. Sind diese Grenzen für Ihr Bauteil kritisch, geben Sie sie auf der Zeichnung an – wir prüfen die Anforderungen vor der Fertigung.