Solutions de cintrage 3D sur mesure

  • • À partir des plans clients
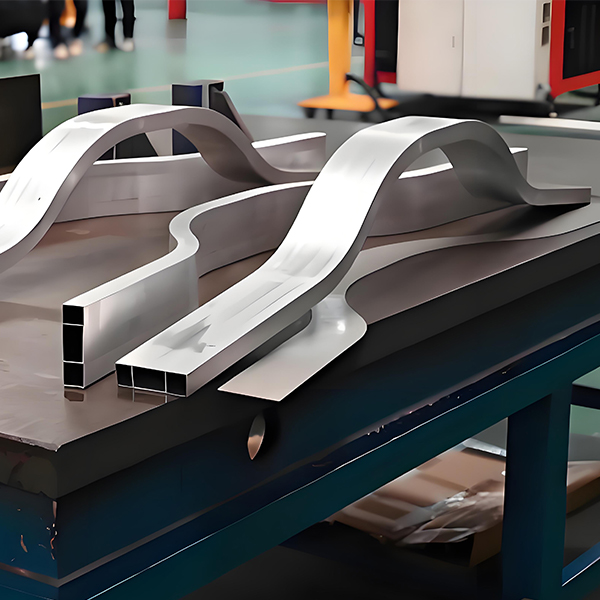
  • • Cintrage 3D traditionnel et à forme libre
  • • Tubes de Ø 6 à 60 mm
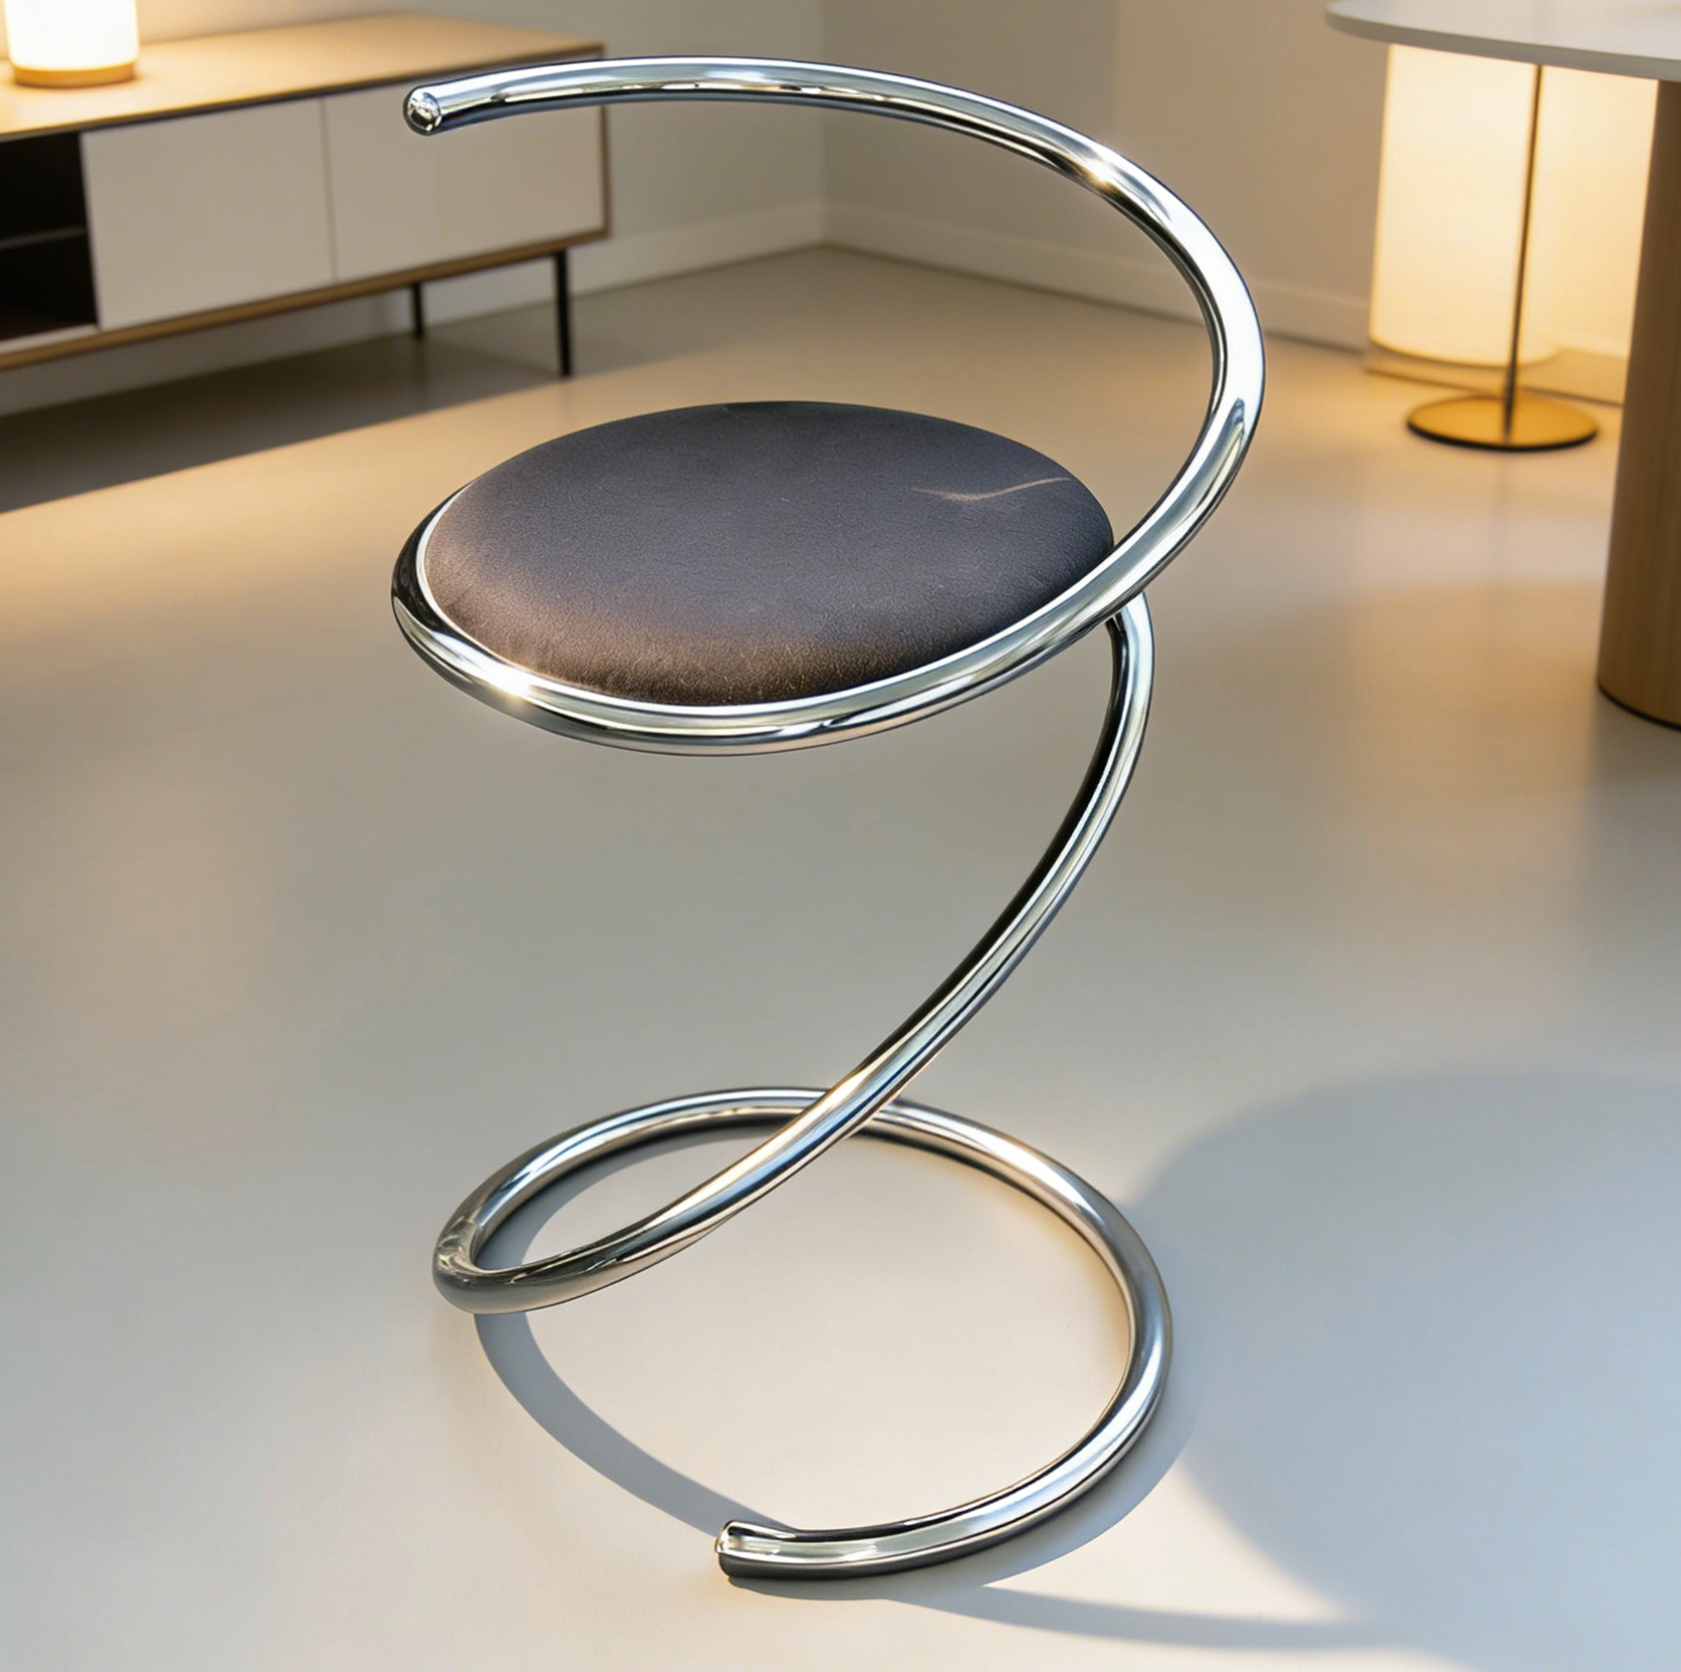
  • • Courbes complexes et formes personnalisées

Fabrication CNC de précision

  • • Précision angulaire jusqu'à ±0,5°
  • • Répétabilité à ±0,2 mm
  • • Qualité de cintrage régulière et sans défaut
  • • Contrôle de tolérance stable

Large choix de matériaux

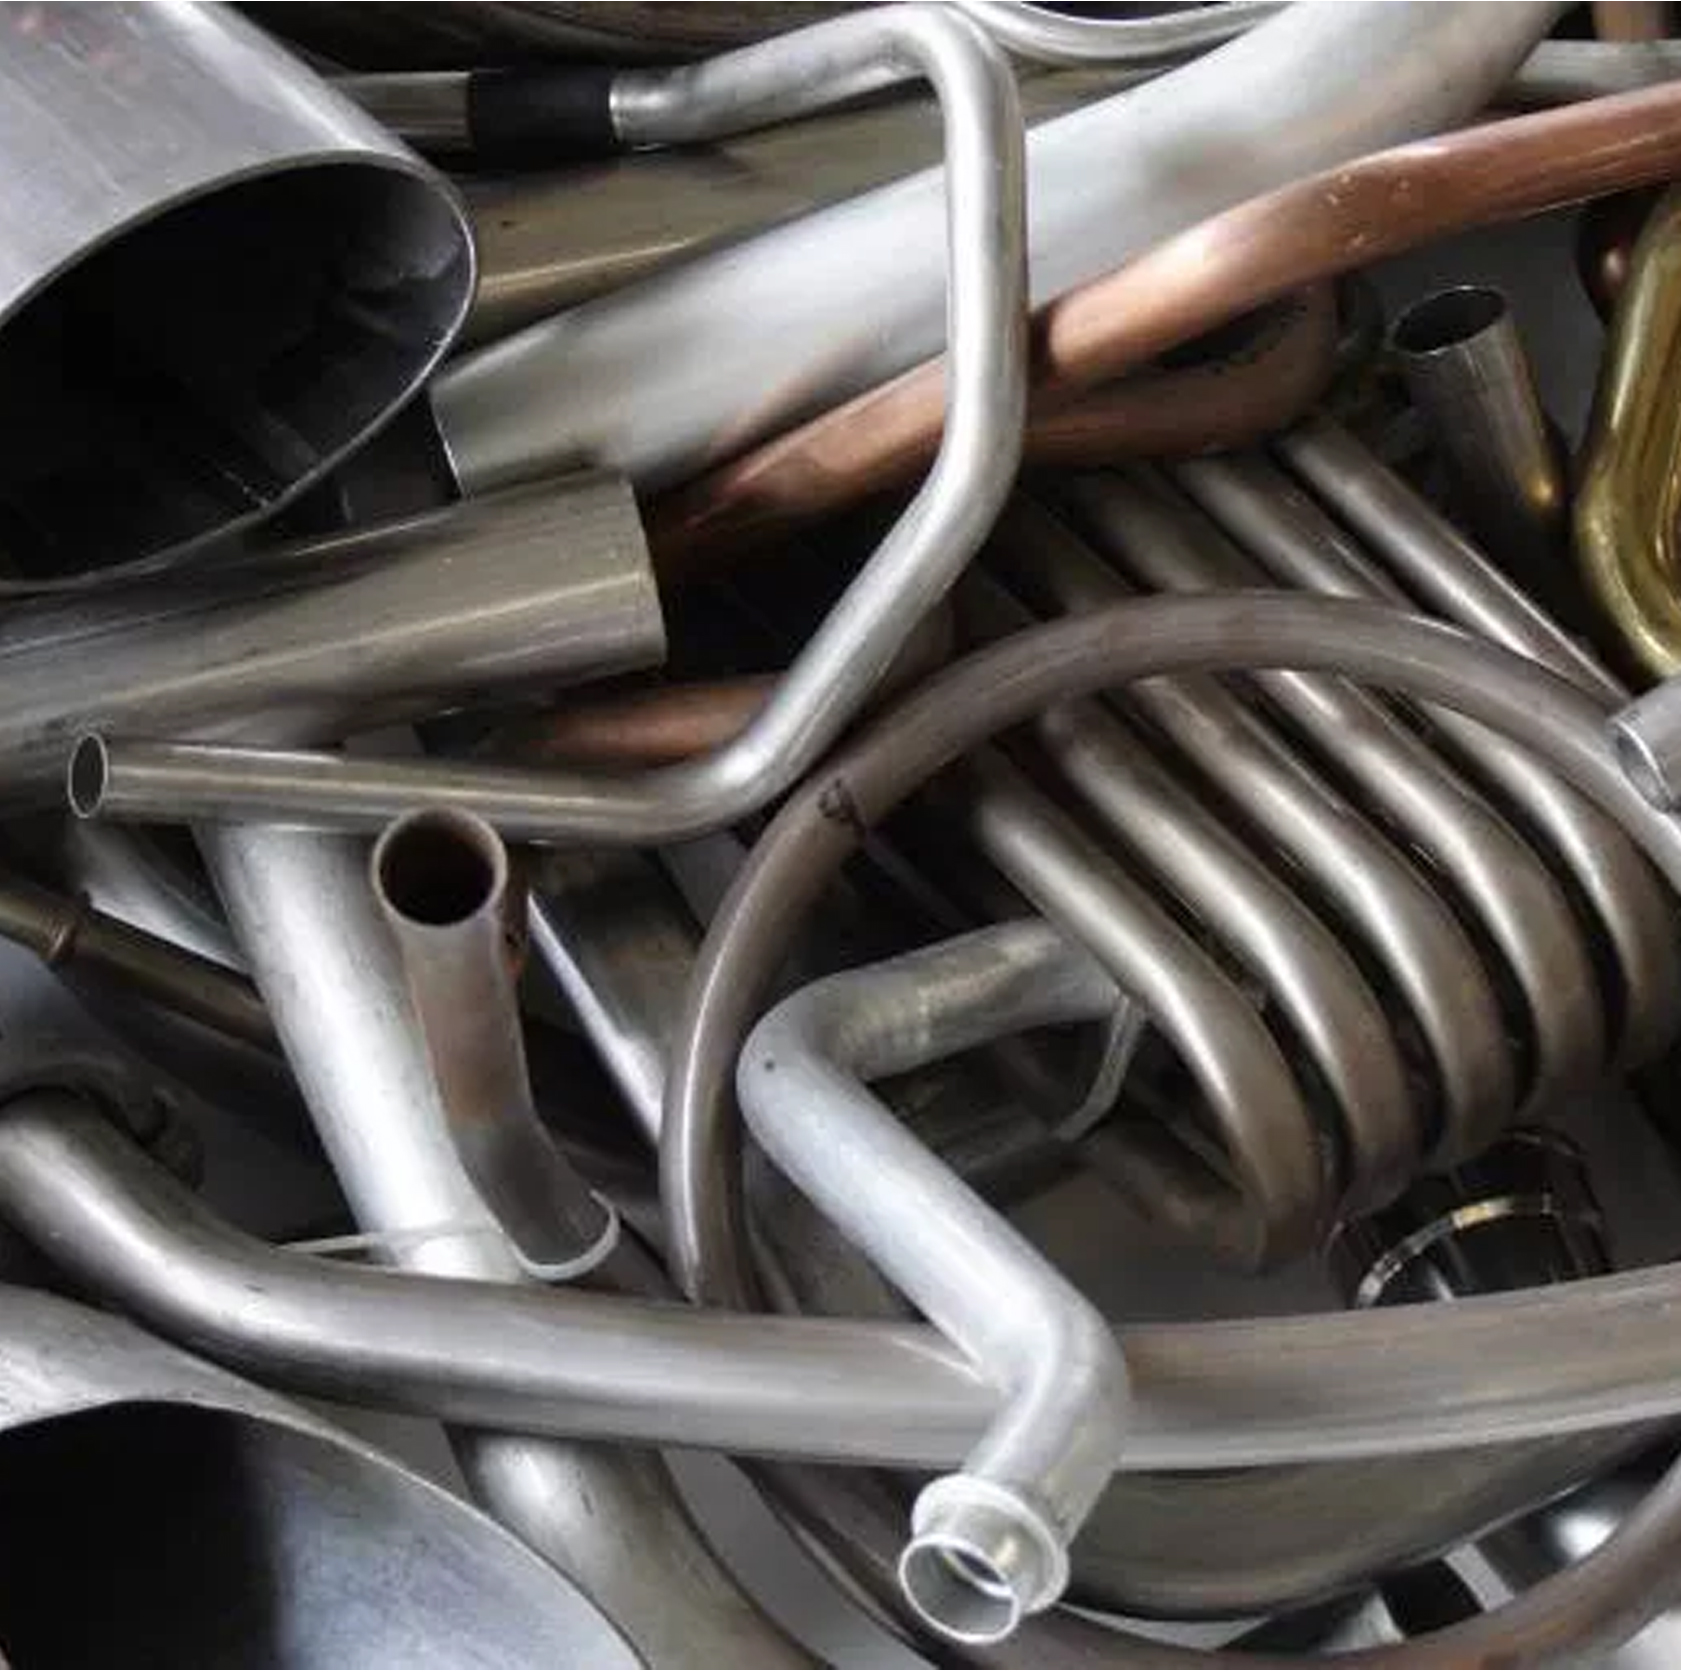
  • • Cintrage tube acier, inox, cuivre, aluminium, laiton, titane, acier allié et acier galvanisé
  • • Épaisseur de paroi 0,5–5,0 mm
  • • Cintrage à petit rayon et multi-rayons
  • • Longueur jusqu'à 3000 mm

Ingénierie optimisée en coût

  • • Analyse de fabricabilité (DFM)
  • • Moins de chutes de matière et d'étapes de process
  • • 5 % à 15 % d'économies grâce à l'optimisation
  • • Amélioration de l'efficacité de production
  • • Service complet : découpe, soudage, finition et revêtement en interne

MOQ bas et flexibilité

  • • Échantillons → petite série → production de masse
  • • MOQ dès 1 pièce
  • • Adaptation rapide pour les commandes urgentes
  • • Capacité stable pour les projets récurrents

Livraison rapide et fiable

  • • Échantillon en 3 à 10 jours
  • • Production en 10 à 30 jours
  • • Expédition mondiale via plusieurs partenaires logistiques
  • • Incoterms EXW, FCA, FOB, DAP et DDP

Nous donnons vie à vos idées.

Une capacité de cintrage de tubes performante

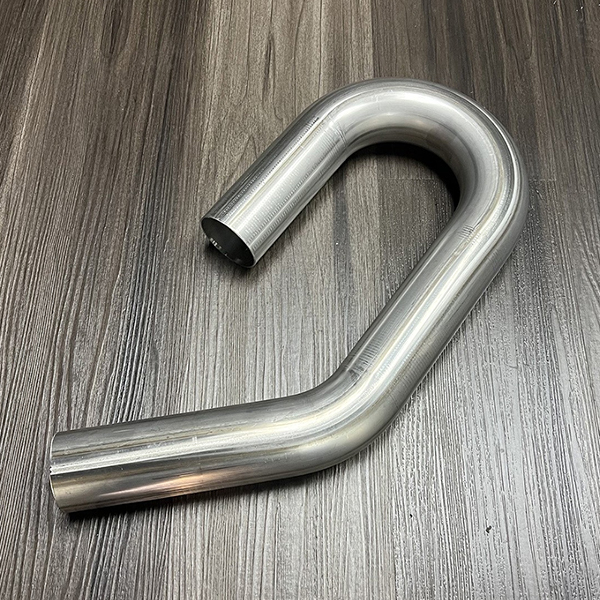
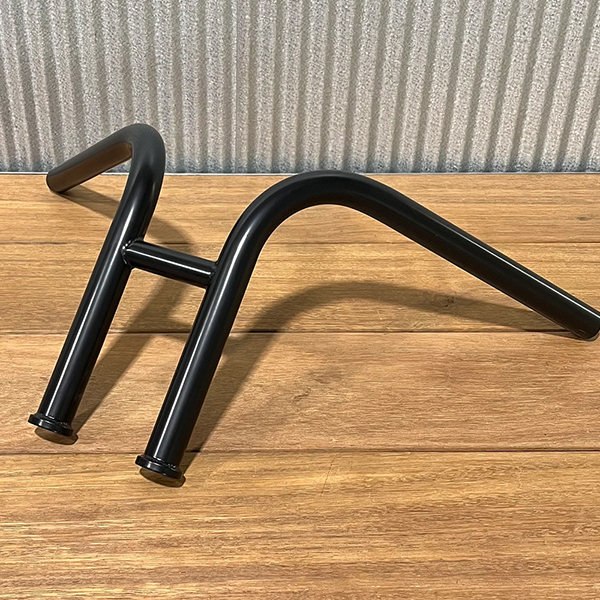
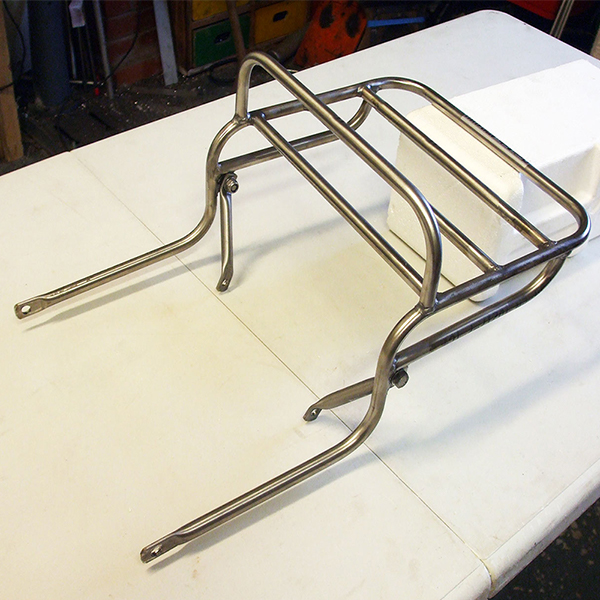
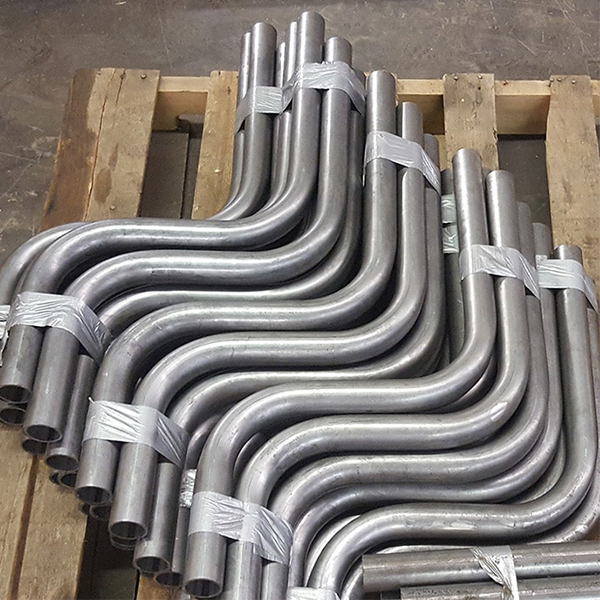
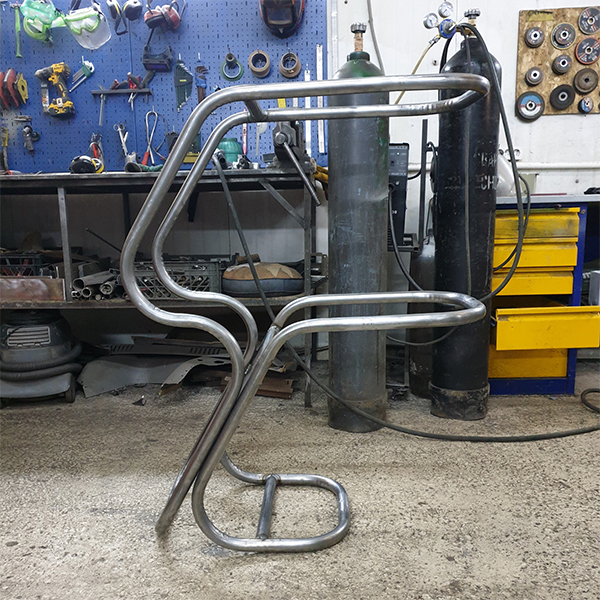
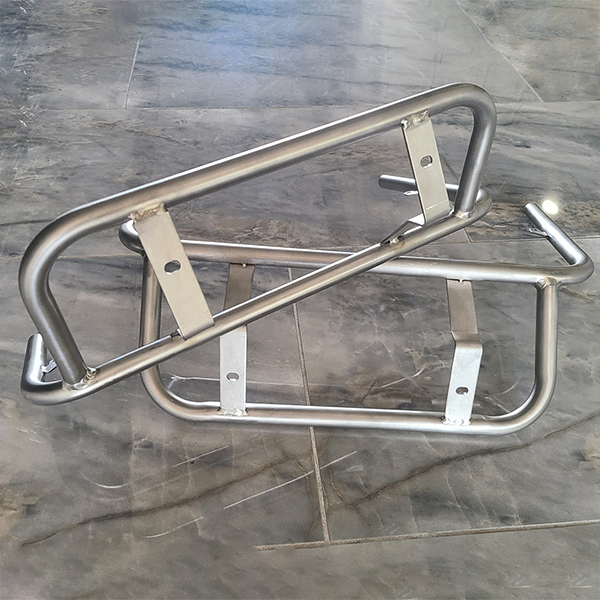
Que vous ayez besoin de cintrage servo 3D traditionnel, de cintrage 3D à forme libre ou de géométries de tubes complexes sur mesure, notre service de cintrage de précision et notre fabrication de tubes acier cintrés répondent à toutes les exigences avec précision et régularité.

  • Cintrage de tubes servo 3D traditionnel
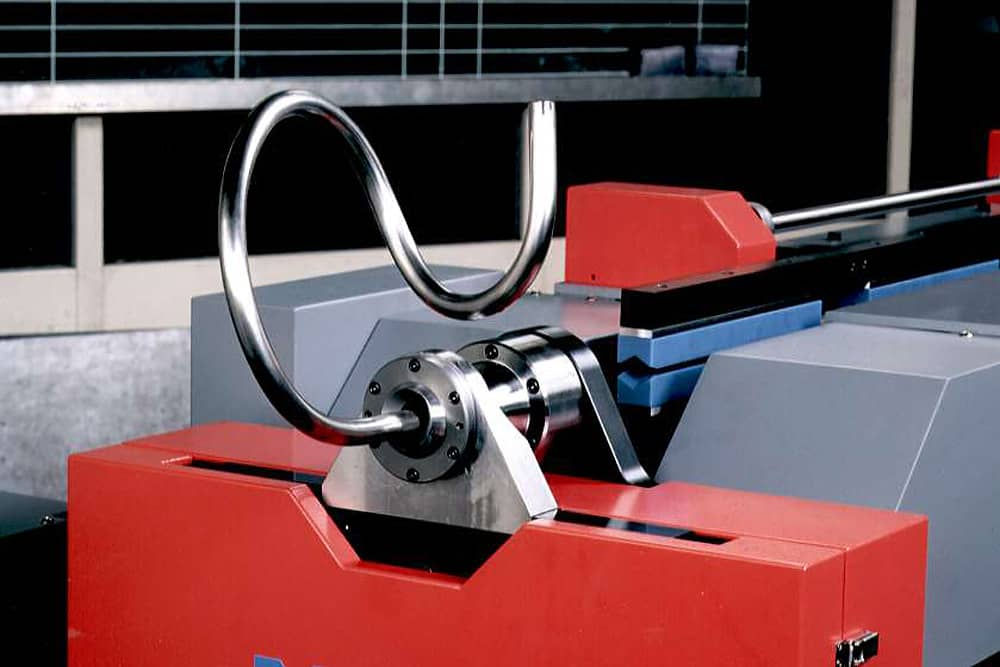
  • Cintrage de tubes 3D à forme libre

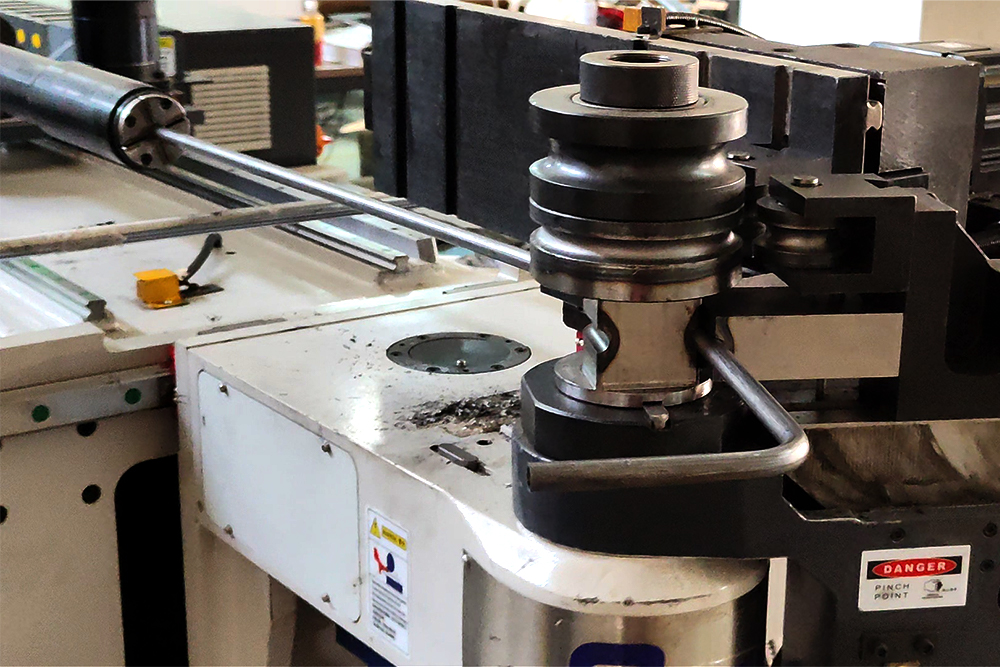
Notre équipement de formage CNC

Cintrage de tubes 3D traditionnel ou à forme libre :
quel procédé pour votre besoin ?

Le cintrage à forme libre est idéal pour les courbes multi-rayons, les transitions douces, les formes flexibles, les prototypes et les tubes métalliques sur mesure.

Cintrage 3D à forme libre

Le cintrage 3D traditionnel est idéal pour des pliages répétables et de haute précision avec des rayons standard, en production de moyenne à grande série.

Cintrage 3D traditionnel

Choisissez le cintrage traditionnel pour la répétabilité et les rayons standard ; le cintrage à forme libre pour les courbes variables, les prototypes et les formes flexibles. Adaptez votre géométrie aux atouts de chaque procédé.

Choisir le bon procédé

Fabriqué avec précision
La confiance des industriels

Parcourez notre portfolio de projets pour découvrir comment ZhongXin Precision Sheet Metal livre des résultats de haute qualité à ses clients dans le monde entier. De la découpe laser de précision aux ensembles métalliques complexes, ces réalisations illustrent notre maîtrise technique et notre excellence de fabrication.

Ce que disent nos clients

La confiance des grands fabricants du monde entier, pour la précision et la fiabilité

Michael R

Responsable de fabrication (États-Unis, équipements de fitness)

« Nous commandons des tubes cintrés en acier inoxydable (Ø32 × 1,5 mm) pour les cadres de nos équipements de fitness. ZhongXin maintient chaque cintrage dans ±0,3 mm, même sur les pièces longues. La régularité est excellente et notre temps d'assemblage a nettement baissé depuis que nous travaillons avec eux. »

Johannes K.

Ingénieur produit (Allemagne, machines industrielles)

« Notre projet exigeait un cintrage à forme libre à rayons variables sur des tubes inox 304. ZhongXin a livré des transitions douces, sans aucun pli, et parfaitement conformes à nos données CAO 3D. Leur maîtrise technique est nettement au-dessus de la moyenne. »

Luca P

Directeur des achats (Italie, fabricant de mobilier)

« Nous avions besoin de cintrages à rayon serré (R45) sans rayures sur des tubes aluminium destinés à du mobilier haut de gamme. ZhongXin a livré des surfaces impeccables et des angles précis. Bien meilleur que notre précédent fournisseur en Europe. »

Daniel S

Responsable R&D (Australie, accessoires automobiles)

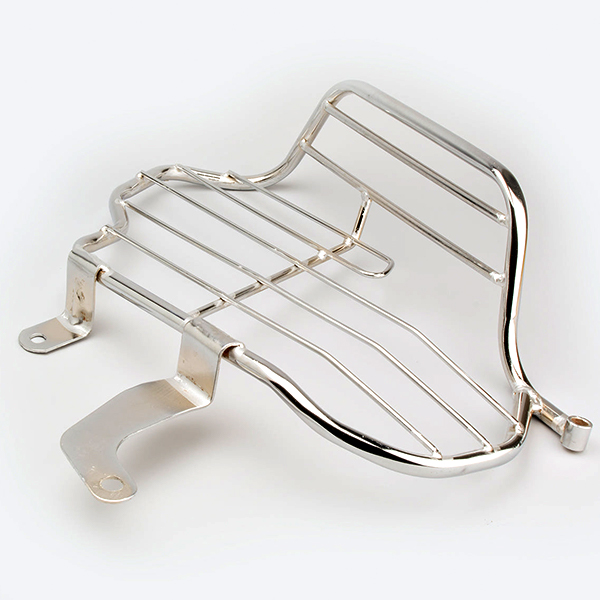
« ZhongXin nous a aidés à reconcevoir plusieurs pièces cintrées pour nos porte-bagages de véhicules. En ajustant la géométrie des tubes, ils ont réduit les points de soudure et les chutes de matière. Le coût a baissé de près de 12 % et la résistance s'est améliorée. »

David H.

Responsable des opérations (Royaume-Uni, produits outdoor)

« Nous achetons 1 500 à 3 000 pièces cintrées par lot. ZhongXin maintient des angles de cintrage stables et une excellente symétrie. Très peu de défauts, et des livraisons toujours à l'heure. Un partenaire fiable sur le long terme. »

Sophie M.

Cheffe de projet (France, matériel médical)

« Nos cadres exigent des tubes cintrés gauche/droite parfaitement symétriques. ZhongXin a livré des paires parfaitement appariées, sans aucune retouche manuelle. Leur souci du détail est impressionnant. »

Questions fréquentes sur notre service de cintrage de tubes

Nous sommes une entreprise de cintrage de tubes établie à Zhongshan, dans le Guangdong, en Chine — un fabricant et fournisseur, pas une société de négoce. Votre plan est transmis directement à nos propres équipes d'ingénierie et de production, et la pièce est fabriquée dans notre atelier : il n'y a aucun intermédiaire entre vous et ceux qui la réalisent. Nous pouvons organiser une livraison maritime ou aérienne vers la plupart des pays et régions du monde, pour que vous travailliez directement avec nous.

Le cintrage du cuivre, de l'inox, de l'acier, de l'aluminium, du laiton et du titane se fait sur les mêmes machines, qu'il s'agisse de cuivre recuit ou de cuivre écroui. Pour cintrer le cuivre, comme pour cintrer du tube acier ou un tube inox, ce sont les réglages qui changent. C'est le matériau qui fixe le retour élastique, la nécessité d'un mandrin et le rayon de cintrage minimal.

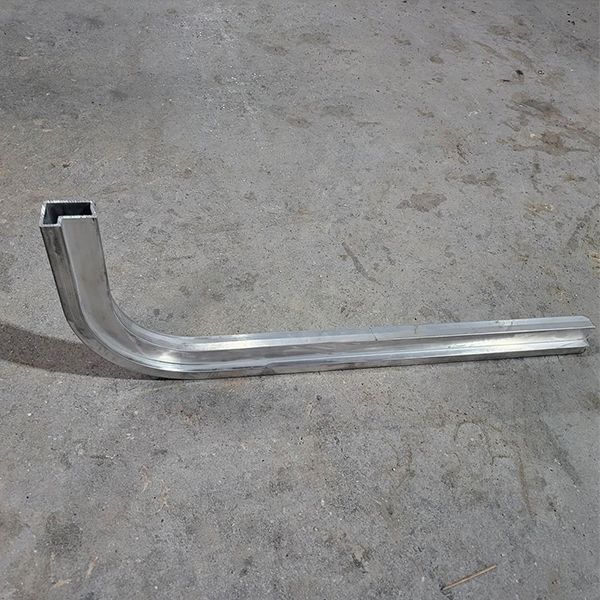
Cintrage tube rond, carré, ovale et rectangulaire, ainsi que des profilés sur mesure : fers plats cintrés, cornières, ronds pleins, barres et profilés en U (UPN), tous cintrés selon votre plan. Pour cintrer un tube carré à paroi fine, nous adaptons le mandrin.

La sévérité d'un cintrage dépend du tube ; on l'exprime donc souvent en multiple du diamètre extérieur du tube : 1D, 1,5D, 2D, etc. Un cintrage 1D — où le rayon à l'axe neutre égale le diamètre extérieur du tube — est considéré comme très serré : pour cintrer un tube acier ou inox dans ce rapport, un mandrin multi-billes et un outillage plus exigeant peuvent être nécessaires, selon le tube et le matériau. Les cintrages entre 1,5D et 3D sont courants.

Le rayon minimal réel dépend du tube et du matériau. Notre procédé courant est le cintrage à froid, réalisé sur cintreuse CNC ; il préserve les propriétés mécaniques du tube. Des parois plus fines et des matériaux plus tendres augmentent ce rayon minimal. Pour des matériaux particulièrement délicats ou des rayons très serrés, nous pouvons aussi envisager d'ajuster la température de formage dans le cadre du procédé, lorsque c'est adapté au matériau et à l'application. Envoyez-nous le diamètre extérieur, l'épaisseur de paroi et le matériau : nous vous confirmerons ce dont votre pièce a besoin.

Le cintrage — ou pliage de tube — forme le tube autour d'une matrice, ce qui permet d'obtenir un rayon serré — généralement de 1,5D à 5D — et il travaille en trois dimensions : une pièce peut donc porter des cintrages composés dans plusieurs plans. Le roulage — aussi appelé cintrage par enroulement — fait passer le tube entre des galets pour obtenir un grand rayon de courbure, en général 7D et plus, et sert habituellement aux courbes dans un seul plan. Serré et précis : le cintrage. Long et régulier : le roulage. Si vous hésitez sur le procédé adapté à votre pièce, envoyez-nous le plan et le rayon souhaité : nous vous indiquerons lequel convient.

Nous le maîtrisons par des essais de cintrage et des ajustements de paramètres, plutôt qu'en nous fiant à une valeur théorique. Nous cintrons une première pièce, nous la mesurons et nous ajustons les paramètres jusqu'à ce que l'angle tienne.

Mais le retour élastique n'est jamais parfaitement répétable, car le matériau du tube et ses propriétés peuvent varier : un tube aluminium et un tube acier, par exemple, ne se comportent pas de la même façon au cintrage. Sur un tube soudé, le cordon de soudure peut aussi influer sur le comportement au cintrage. Si la position de ce cordon dans la machine varie d'une pièce à l'autre, cela ajoute de la dispersion entre les pièces. Utiliser des spécifications de tube plus régulières, ou maîtriser l'orientation du cordon lorsque c'est nécessaire, permet de réduire cette dispersion. Un tube sans soudure supprime lui aussi le cordon comme source de variation, sans pour autant éliminer totalement le retour élastique.

Un meilleur tube coûte cependant plus cher ; nous préférons donc vous aider à aligner le matériau sur ce que la pièce doit réellement faire : vos coûts restent là où ils doivent être et votre produit reste compétitif sur son marché.
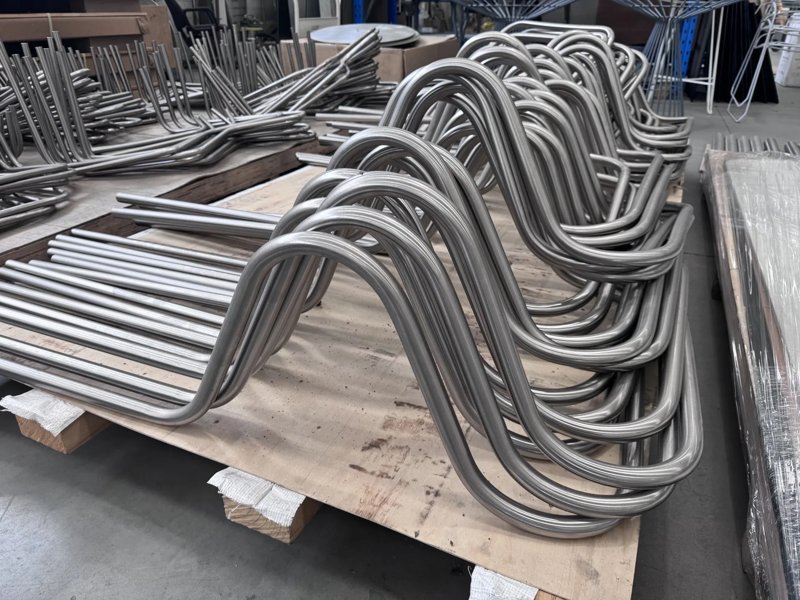
L'approche standard repose sur un mandrin, une lubrification adaptée, un outillage approprié, une vitesse de cintrage maîtrisée et une contre-lame anti-plis (wiper die) lorsque c'est nécessaire.

Si des plis apparaissent malgré tout, nous en analysons la cause au lieu de forcer la pièce. Selon l'application, les solutions peuvent consister à ajuster le montage d'outillage, changer la spécification du matériau ou modifier les paramètres de cintrage.

Pour certains cintrages délicats, en particulier lorsque le rayon est très serré, nous pouvons aussi étudier des solutions d'outillage qui maîtrisent l'écoulement de la matière et rendent la déformation prévisible. L'objectif est d'éviter des plis non maîtrisés qui rendraient la pièce instable ou inutilisable, tout en adaptant la méthode de formage aux exigences réelles de l'application.

Le cintrage à mandrin est notre solution par défaut sur la plupart des pièces : il assure un meilleur soutien interne et aide à conserver la section du tube dans la courbe. Les exceptions sont rares : lorsque l'exigence esthétique est souple, que le rayon de cintrage est généreux et qu'un essai montre que la section tient bien sa forme, une pièce peut être cintrée sans mandrin. Le cintrage à forme libre, lui, ne peut pas utiliser de mandrin. La nécessité d'un mandrin pour une pièce donnée se tranche par un essai de cintrage, pas par le seul calcul.

Oui — nous fonctionnons comme un atelier de fabrication métallique complet. Le cintrage de série est réalisé sur cintreuses CNC ; pour des pièces unitaires ou des cas particuliers, le cintrage manuel et le cintrage au sable restent possibles. Outre le cintrage, nous assurons la découpe laser, le soudage, le meulage, le polissage et le traitement de surface ainsi que le thermolaquage. Une pièce qui nécessite plusieurs de ces opérations peut être chiffrée en une seule commande et expédiée en un seul lot, au lieu d'être répartie entre plusieurs fournisseurs et revérifiée à chaque transfert.

Un plan 2D et, si vous en disposez, un modèle 3D sont utiles, en particulier pour les pièces à cintrages multiples ou dans des plans différents. Vous n'avez pas besoin de tout fournir dès le départ : envoyez-nous ce que vous avez et nous vous demanderons les informations manquantes pour chiffrer avec précision.

Les informations utiles sont : le matériau du tube, le diamètre extérieur et l'épaisseur de paroi, les angles de cintrage, le rayon à l'axe neutre et, pour les pièces multi-plans, la rotation entre les cintrages. Indiquez-nous aussi la finition de surface souhaitée, vos exigences de tolérance et la quantité. Le rayon de cintrage est particulièrement important : plus il est serré par rapport au diamètre du tube, plus il pèse sur l'outillage et sur le procédé.

Nous travaillons sous SolidWorks et AutoCAD. Nous acceptons les fichiers STEP, IGES, DWG, DXF et PDF. Si vous avez un fichier de pièce SolidWorks ou un autre modèle 3D, il nous aide aussi à vérifier la géométrie. Si vous ne disposez que d'un croquis coté, envoyez-le : nos ingénieurs l'examineront et confirmeront les détails avant la production.

Les échantillons sont payants et leur coût est intégré au devis, avec le reste de la commande. Le paiement se fait par virement bancaire (T/T). Les commandes d'échantillons sont généralement réglées intégralement à l'avance, et les commandes en série démarrent le plus souvent par un acompte de 50 % — les conditions exactes sont confirmées dans le devis de chaque projet.

Nous utilisons un soutien par mandrin, un outillage adapté et des essais de cintrage pour maîtriser la déformation de la section pendant le cintrage. L'importance de l'ovalisation et de la déformation de la paroi dépend du diamètre du tube, de l'épaisseur de paroi, du matériau et du rayon de cintrage. Si ces limites sont critiques pour votre pièce, indiquez-les sur le plan : nous examinerons les exigences avant la production.