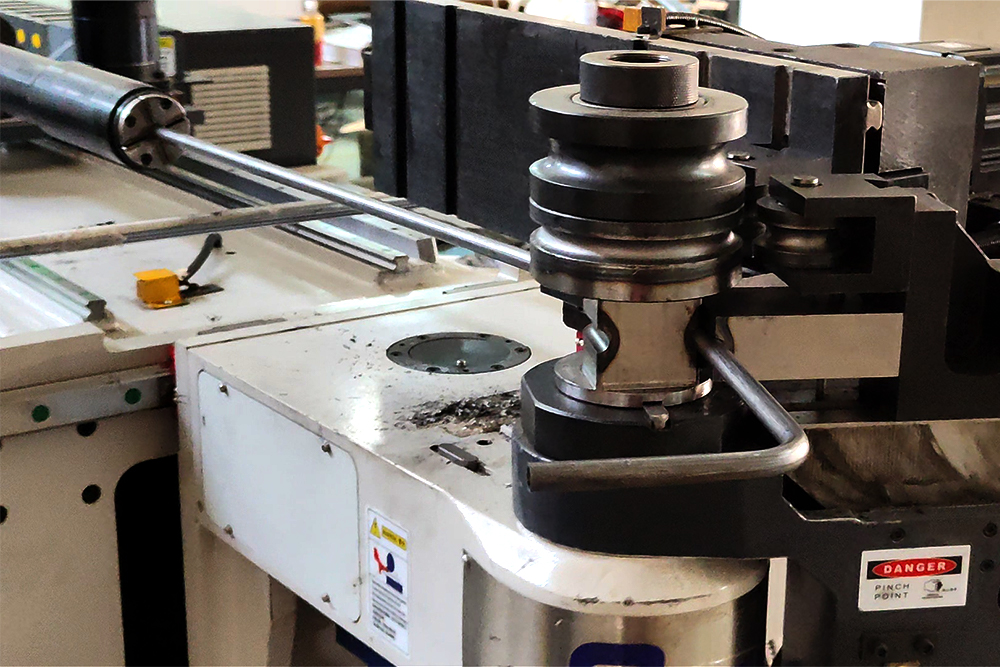
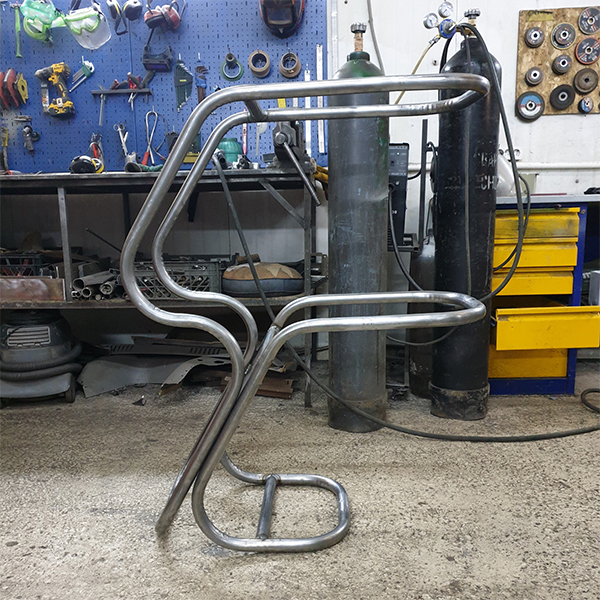
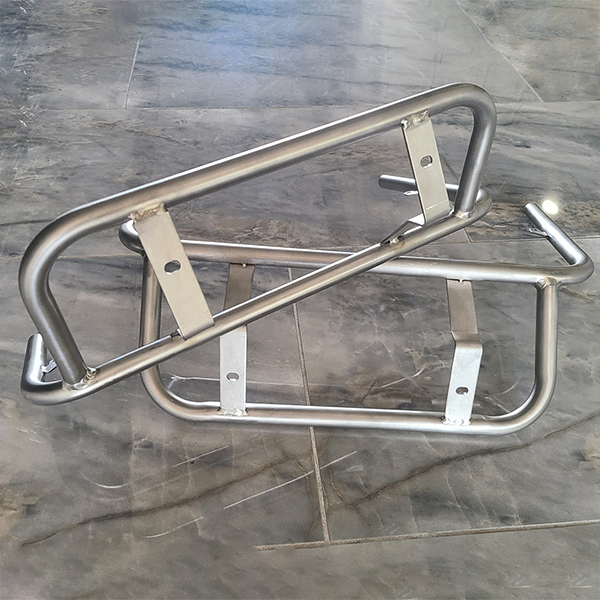
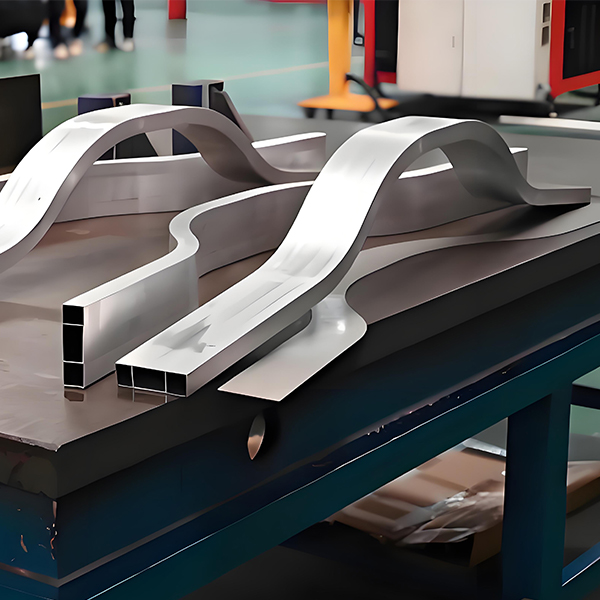
Staardní postup je trn, správné mazání, vhodné nástroje, řízená rychlost ohýbání a vyhlazovací lišta tam, kde je potřeba.
Pokud vrásnění přesto vznikne, hledáme příčinu, místo abychom díl protlačili silou. Podle použití může pomoci úprava seřízení nástrojů, změna specifikace materiálu nebo úprava parametrů ohýbání.
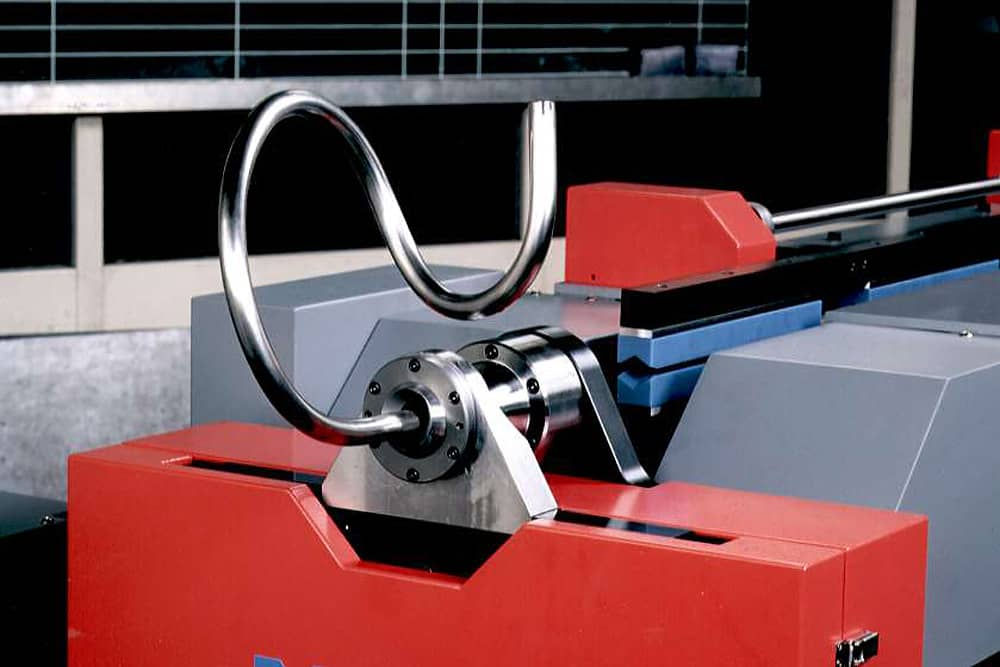
U náročných ohybů, zejména u velmi těsných poloměrů, můžeme probrat i nástroje, které řídí tok materiálu a dovolí deformaci v předvídatelné míře. Cílem je vyhnout se nekontrolovanému vrásnění, které by díl znehodnotilo, a zároveň zvolit postup tváření podle skutečných požadavků aplikace.